ComSiam Service

รอยสไปซ์ Fiber คอดหรือบาง (Thin Splice) เกิดจากอะไร? สาเหตุสำคัญที่ควรตรวจคือปริมาณ Fiber Feed หรือ Overlap ไม่เพียงพอเมื่อเส้นใยหลอมเชื่อม ทำให้บริเวณรอยต่อมีเนื้อแก้วลดลงและเกิดลักษณะคอด รวมถึงพารามิเตอร์ Arc, Prefuse หรือ Gap ที่ไม่เหมาะสมกับชนิดเส้นใยและเครื่อง Fusion Splicer
วิธีแก้เบื้องต้นคือ ตรวจภาพรอยสไปซ์ → ตรวจ Splice Mode → ตรวจความสะอาดและ Cleave Quality → ตรวจ Fiber Feed, Overlap และ Gap → ตรวจ Arc Calibration หรือ Motor Calibration เมื่อมีข้อบ่งชี้ → สไปซ์ใหม่หากรอยต่อไม่ผ่านเกณฑ์
สิ่งสำคัญคือ อย่าเพิ่ม Arc Power หรือ Overlap ทันทีโดยไม่มีข้อมูลรุ่นเครื่อง เพราะรอยต่อที่คอดอาจเกิดจากหลายปัจจัย การปรับค่าผิดอาจทำให้เกิด Fat Splice, Bubble หรือรอยเชื่อมเสียหายมากกว่าเดิม
Thin Splice ไม่ใช่แค่ปัญหาด้านรูปร่างเท่านั้น หากส่วนที่คอดผิดปกติทำให้เส้นใยมีความแข็งแรงลดลง รอยต่ออาจมีความเสี่ยงต่อการขาดเมื่อถูกจัดเก็บใน Splice Tray หรือรับแรงดึงระหว่างงานติดตั้ง
บทความนี้ comsiam จะอธิบาย Thin Splice อย่างละเอียด ตั้งแต่ลักษณะรอยต่อ สาเหตุ 12 ประการ วิธีตรวจค่าการป้อน Fiber และ Arc การแยก Thin Splice ออกจาก Fat Splice รวมถึงขั้นตอนตรวจรับคุณภาพก่อนส่งมอบระบบไฟเบอร์ออปติก
① Thin Splice คืออะไร?
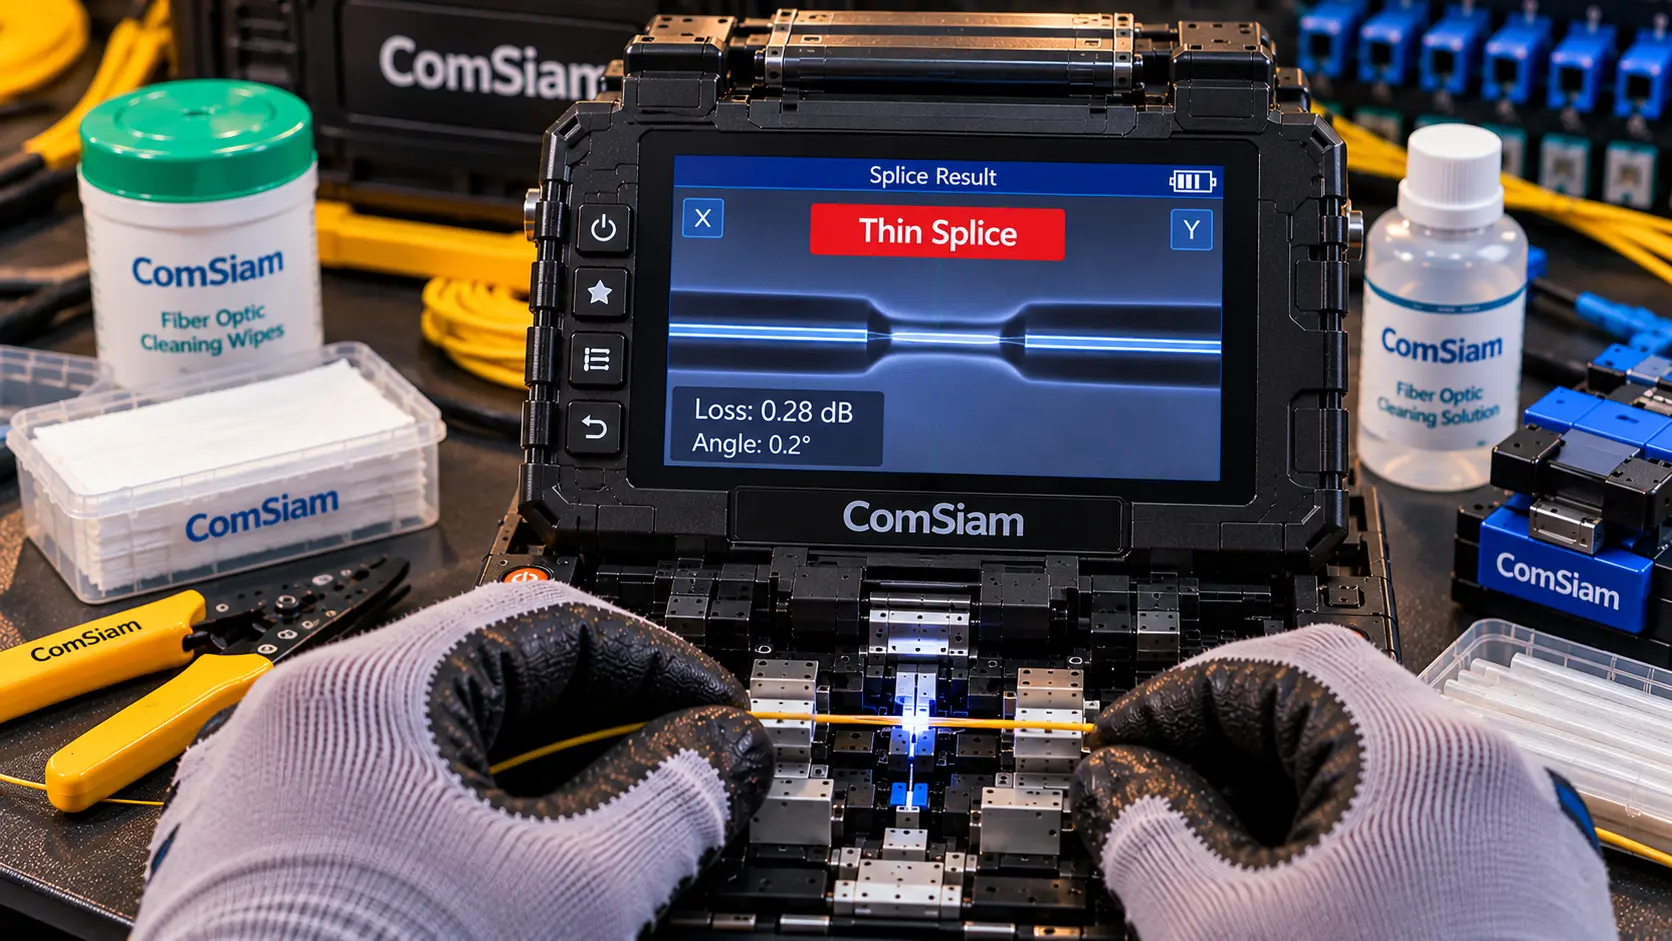
Thin Splice คือความผิดปกติของรอย Fusion Splice ที่บริเวณเชื่อมต่อมีลักษณะคอดหรือมีเส้นผ่านศูนย์กลางลดลงเมื่อเทียบกับเส้นใยบริเวณใกล้เคียง
ช่างอาจพบคำเตือน เช่น
- Thin Splice
- Thin Fiber
- Necking
- Splice Deformation
- Abnormal Splice
- Splice Defect
ชื่อข้อความและเงื่อนไขตรวจจับขึ้นอยู่กับผู้ผลิตเครื่อง
ลักษณะที่พบบนภาพอาจเป็นเส้นใยสองด้านที่เชื่อมต่อกัน แต่บริเวณตรงกลางแคบลงคล้ายคอขวด
ต้องแยกรอยต่อที่มีความเปลี่ยนแปลงเล็กน้อยตามลักษณะปกติของเครื่อง ออกจากรอยคอดผิดปกติที่ไม่ผ่านเกณฑ์
② ทำไม Fusion Splice จึงเกิดรอยคอด?
การสไปซ์ใช้ Arc เพื่อให้แก้วบริเวณปลาย Fiber อ่อนตัว แล้วควบคุมการเชื่อมต่อด้วยระบบขยับเส้นใย
เมื่อปริมาณเนื้อแก้วที่ถูกป้อนเข้าหาจุดเชื่อมไม่สัมพันธ์กับกระบวนการหลอม อาจเกิดลักษณะคอด
ตัวอย่างเช่น
- Feed น้อยเกินไป
- Overlap ไม่เหมาะสม
- ปลาย Fiber ห่างเกินก่อนเชื่อม
- เส้นใยหลอมโดยไม่มีการชดเชยปริมาณเนื้อแก้วเพียงพอ
- มีการปรับ Prefuse หรือ Arc Parameters ไม่เหมาะสม
แต่ไม่ควรสรุปว่ารอยคอดทุกกรณีเกิดจาก Arc แรงเกินไป เพราะการเคลื่อน Fiber และตำแหน่งปลายมีบทบาทสำคัญด้วย
③ Thin Splice กับ Normal Splice ต่างกันอย่างไร?
| รายการ | Normal Splice | Thin Splice |
|---|---|---|
| รูปร่าง | ใกล้เคียงรูปทรงที่เครื่องยอมรับ | คอดหรือบางผิดปกติ |
| เส้นผ่านศูนย์กลาง | เป็นไปตามเกณฑ์ผลิตภัณฑ์ | ลดลงบริเวณรอยเชื่อม |
| การป้อน Fiber | เหมาะสมกับกระบวนการ | อาจน้อยเกิน |
| ค่า Estimated Loss | ขึ้นอยู่กับคุณภาพรอยต่อ | อาจต่ำหรือสูงก็ได้ |
| ความแข็งแรง | ต้องผ่านเกณฑ์งาน | อาจลดลงหากคอดมาก |
| แนวทาง | รับงานเมื่อผ่านข้อกำหนด | ตรวจสาเหตุและแก้ไขเมื่อไม่ผ่าน |
การประเมินต้องใช้ทั้งภาพ คำเตือน และเกณฑ์ของเครื่อง ไม่ใช่ตัดสินจากรูปร่างที่เห็นด้วยตาเพียงอย่างเดียว
④ Thin Splice, Fat Splice และ Bubble ต่างกันอย่างไร?
Thin Splice คือรอยต่อคอดหรือบาง
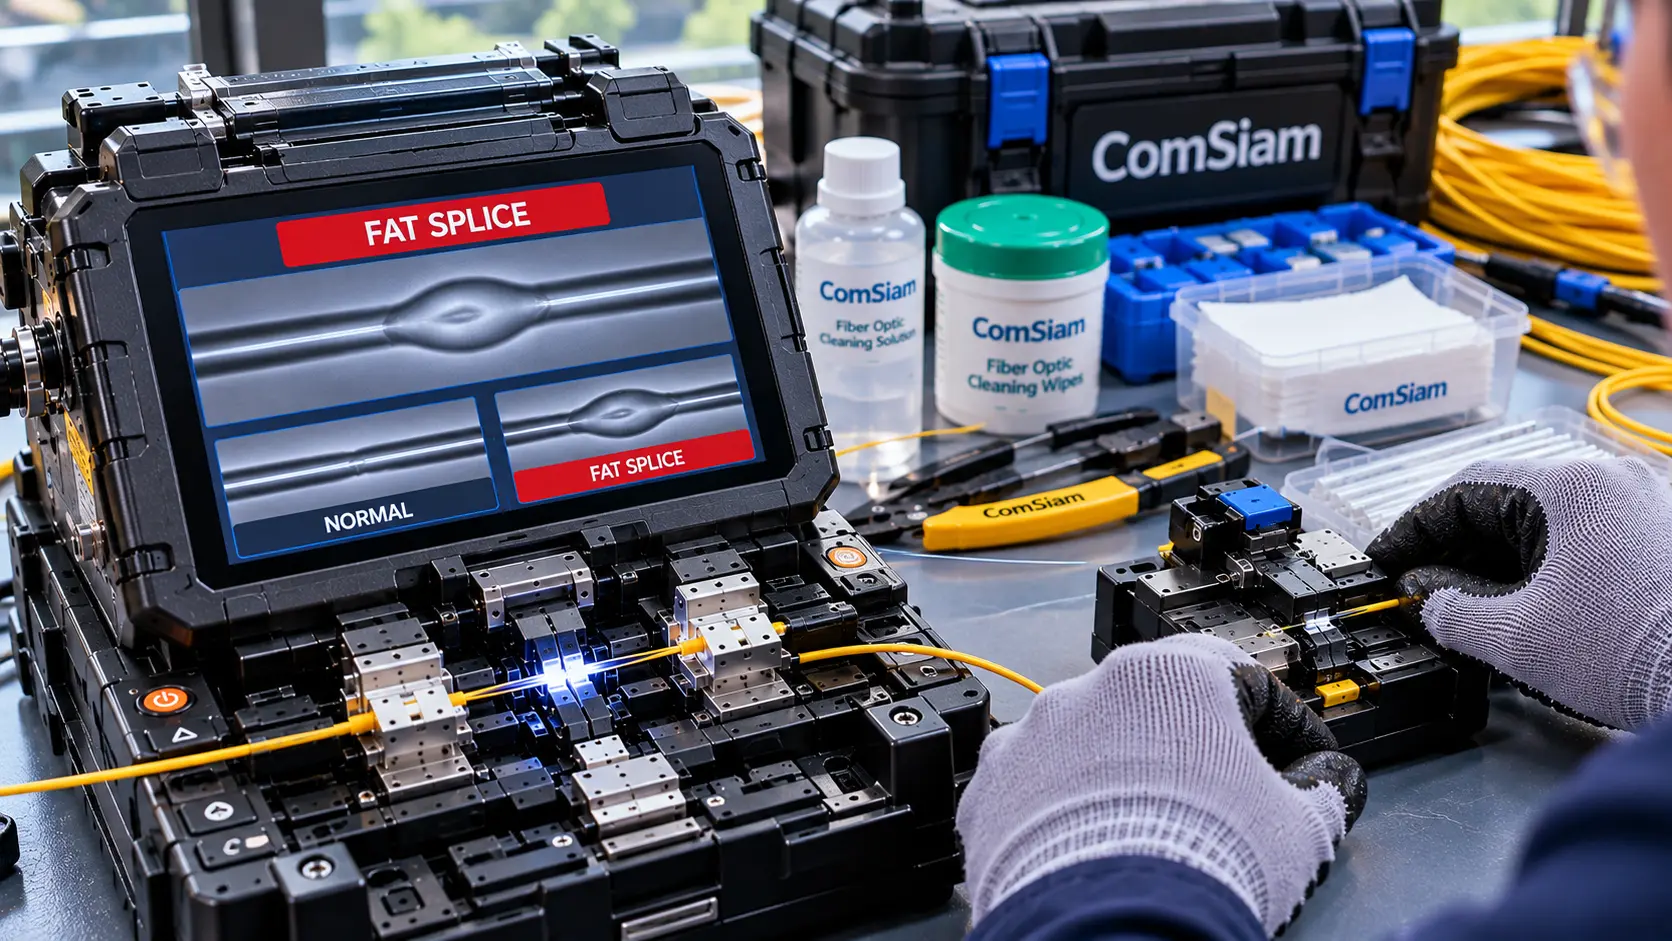
Fat Splice คือรอยต่อบวมและมีเนื้อแก้วสะสมมากเกิน
Bubble คือข้อบกพร่องลักษณะฟองหรือโพรงภายในบริเวณรอยหลอม
| ปัญหา | ลักษณะสำคัญ | จุดที่ควรตรวจ |
|---|---|---|
| Thin Splice | คอด | Feed, Overlap, Gap, Arc |
| Fat Splice | บวม | Overlap มากเกินและ Motor Feed |
| Bubble | มีโพรงหรือฟอง | ความสะอาด ปลาย Fiber และการหลอม |
| Fiber Offset | แกนเยื้อง | V-Groove และ Alignment |
| Bad Cleave | หน้าตัดผิดรูป | Fiber Cleaver |
การแยกอาการให้ชัดช่วยป้องกันการปรับพารามิเตอร์ผิดทิศทาง
⑤ ตาราง 12 สาเหตุที่ควรตรวจเมื่อเกิด Thin Splice
| ลำดับ | สาเหตุหรือปัจจัย | วิธีตรวจเบื้องต้น |
|---|---|---|
| 1 | Overlap น้อยเกิน | ตรวจค่าตาม Splice Mode |
| 2 | Fiber Feed ไม่เพียงพอ | ตรวจ Motor Feed |
| 3 | Prefuse มากเกินในบางเงื่อนไข | ตรวจโปรแกรมและภาพรอยต่อ |
| 4 | Arc Parameters ไม่เหมาะ | ตรวจ Arc Calibration ตามคู่มือ |
| 5 | Gap Setting ผิด | ตรวจตำแหน่งปลาย |
| 6 | Cleave Length ผิด | ตรวจ Cleaver และ Holder |
| 7 | Cleave Quality ไม่ดี | ตรวจหน้าตัด |
| 8 | Fiber Clamp จับไม่มั่นคง | ตรวจการเลื่อน Fiber |
| 9 | V-Groove มีฝุ่น | ทำความสะอาดตามคู่มือ |
| 10 | Splice Mode ไม่ตรง Fiber | ตรวจ Fiber Type |
| 11 | Motor Calibration คลาดเคลื่อน | ตรวจระบบขับเคลื่อน |
| 12 | Electrode เสื่อมหรือ Arc ไม่เสถียร | ตรวจ Electrode และ Error |
รายการนี้เป็นแนวทางวิเคราะห์ปัญหา ไม่ใช่สถิติเรียงตามความถี่จริง
⑥ สาเหตุที่ 1 — Overlap น้อยเกินไป
Overlap เป็นค่าที่เกี่ยวข้องกับปริมาณการเคลื่อน Fiber เข้าหากันระหว่าง Fusion ตามระบบของเครื่อง
ถ้า Overlap ต่ำกว่าที่เหมาะสม อาจมีเนื้อแก้วป้อนเข้าสู่บริเวณเชื่อมไม่เพียงพอ
อาการ
- ตรงกลางรอยต่อคอด
- เกิด Thin Splice ซ้ำ
- เครื่องแจ้ง Thin Fiber
- รอยต่ออาจมีความแข็งแรงลดลง
- อาจพบ High Splice Loss ร่วมด้วย
วิธีแก้
- ตรวจ Splice Mode
- ตรวจว่าใช้ Custom Mode หรือไม่
- ตรวจค่า Overlap เดิม
- เปรียบเทียบคู่มือเฉพาะรุ่น
- ตรวจ Motor Calibration
- ปรับ Overlap เฉพาะเมื่อผู้ผลิตอนุญาต
- ทดลองด้วย Fiber ทดสอบ
- ตรวจรอยต่อและผลทดสอบ
ไม่มีค่า Overlap ตายตัวที่ใช้ได้กับทุกยี่ห้อ จึงไม่ควรเพิ่มด้วยค่าที่คาดเดา
⑦ สาเหตุที่ 2 — Fiber Feed ไม่เพียงพอ
Fiber Feed คือการเลื่อน Fiber เข้าหากันโดยระบบมอเตอร์ระหว่างกระบวนการสไปซ์ตามการออกแบบของเครื่อง
หาก Feed ไม่เพียงพอ อาจเกิดรอยต่อที่มีปริมาณเนื้อแก้วตรงกลางน้อยกว่าที่ต้องการ
วิธีตรวจ
- ตรวจการตั้งค่า Feed หรือ Stuff Amount
- ตรวจภาพรอยต่อ
- ตรวจ Motor Error
- ตรวจ Holder
- ตรวจ Clamp
- ตรวจว่ามีแรงดึงจากสายด้านนอกหรือไม่
หากปัญหาเกิดซ้ำกับ Fiber ทดสอบหลายเส้น ควรตรวจระบบมอเตอร์และทำ Calibration ตามคู่มือเมื่อมีข้อบ่งชี้
⑧ สาเหตุที่ 3 — Prefuse มากเกินไป
Prefuse เป็นช่วงหรือกระบวนการให้พลังงานความร้อนกับปลาย Fiber ก่อนการเชื่อมต่อหลักในเครื่องบางรุ่น
หากเงื่อนไข Prefuse ไม่เหมาะสม อาจทำให้ปลายเส้นใยเปลี่ยนรูปมากก่อนที่ระบบ Feed จะชดเชยปริมาณเนื้อแก้วได้อย่างเหมาะสม
สิ่งที่ควรตรวจ
- Splice Mode
- Prefuse Power
- Prefuse Time
- Fiber Type
- Overlap
- ผล Arc Calibration
- ภาพรอยต่อ
การตรวจ Prefuse เหมาะกับเครื่องที่มีโหมดปรับพารามิเตอร์ได้ และควรดำเนินการโดยผู้ได้รับอนุญาต
ไม่ควรลด Prefuse อย่างสุ่มโดยไม่ตรวจเงื่อนไขอื่น
⑨ สาเหตุที่ 4 — Arc Power หรือ Arc Duration ไม่เหมาะสม
สภาวะ Arc มีผลต่อการทำให้เนื้อแก้วหลอมและเชื่อมต่อกัน
Arc ที่ไม่เหมาะสมกับชนิด Fiber หรือขั้นตอน Feed อาจทำให้รอยเชื่อมผิดรูป
วิธีตรวจ
- ตรวจ Arc Error
- ตรวจ Splice Mode
- ตรวจ Electrode Count
- ตรวจประวัติ Calibration
- ตรวจภาพรอยต่อ
- ตรวจว่ามี Fat, Thin หรือ Bubble สลับกันหรือไม่
แนวทางแก้
ทำ Arc Calibration ตามคู่มือเมื่อมีข้อบ่งชี้
หากต้องปรับ Arc Parameters ใน Special Mode ควรอ้างอิงข้อมูลของรุ่นเครื่องและใช้ผู้ที่มีความชำนาญ
ไม่ควรเพิ่ม Arc Power เพียงเพราะรอยต่อคอด เพราะอาจทำให้เส้นใยเปลี่ยนรูปมากขึ้นในบางสถานการณ์
⑩ สาเหตุที่ 5 — Gap Setting ไม่เหมาะสม
Gap คือระยะระหว่างปลาย Fiber ก่อนหลอมเชื่อม
หากเครื่องตั้งระยะผิด หรือปลาย Fiber อยู่ในตำแหน่งที่ไม่เหมาะ อาจมีผลต่อการเชื่อมต่อและปริมาณ Fiber Feed
อาการร่วม
- Fiber Too Long
- Fiber Too Short
- Gap Setting Error
- Fiber Position Error
- Motor Overrun
- Alignment Failed
วิธีแก้
- ตรวจ Cleave Length
- ตรวจ Holder Position
- ตรวจ Fiber Clamp
- ตรวจการวาง Fiber
- ตรวจ V-Groove
- ใช้ Diagnostic ตามคู่มือหากมี Error ต่อเนื่อง
ไม่ควรใช้มือดันชุดมอเตอร์หรือปรับ Gap ในเมนูวิศวกรรมโดยไม่มีข้อมูลรองรับ
⑪ สาเหตุที่ 6 — Cleave Length ไม่ถูกต้อง
Cleave Length คือระยะที่เตรียมปลายเส้นใยตามจุดอ้างอิงของ Cleaver หรือ Holder
หากปลาย Fiber สั้นหรือยาวผิดตำแหน่ง อาจส่งผลต่อ Gap Setting และ Fiber Feed
วิธีแก้
- ตรวจคู่มือ Fusion Splicer
- ตรวจ Cleaver
- ตรวจ Holder
- ตรวจ Strip Length
- ตรวจ Cleave Length
- เตรียม Fiber ใหม่หากจำเป็น
ไม่ควรนำค่าความยาว Cleave ของเครื่องคนละรุ่นมาใช้แทน
⑫ สาเหตุที่ 7 — Cleave Quality ไม่ดี
หน้าตัด Fiber ที่เอียง บิ่น หรือแตก อาจทำให้การหลอมเชื่อมไม่สม่ำเสมอ
จุดตรวจ
- Cleave Angle
- ปลาย Fiber แตก
- ขอบบิ่น
- หน้าตัดเป็นขั้น
- คราบ Coating
- ใบมีด Cleaver
- Clamp Pad
วิธีแก้
ทำความสะอาดเครื่องตัดและเตรียม Fiber ใหม่ตามขั้นตอน
หาก Bad Cleave เกิดซ้ำ ให้ตรวจ Blade Position หรือเปลี่ยนใบมีดเมื่อถึงข้อกำหนด
⑬ สาเหตุที่ 8 — Fiber Clamp จับไม่มั่นคง
หาก Clamp จับ Fiber ไม่มั่นคง เส้นใยอาจเลื่อนหรือมีการเคลื่อนที่ไม่สัมพันธ์กับระบบ Feed ของเครื่อง
ตัวอย่างสาเหตุ
- Clamp มีฝุ่น
- ผิวจับผิดรูป
- Holder ไม่ตรงรุ่น
- Coating ตกค้าง
- เส้นใยถูกดึงตึง
- จุดล็อกชำรุด
วิธีแก้
ตรวจความสะอาดและตำแหน่ง Fiber ตามคู่มือ
หาก Clamp หรือ Holder ชำรุด ควรเปลี่ยนอะไหล่ที่รองรับ ไม่ใช้เทปหรือวัสดุอื่นเสริมแรงจับ
⑭ สาเหตุที่ 9 — V-Groove สกปรก
V-Groove ใช้รองรับและกำหนดตำแหน่งเส้นใยภายในเครื่อง
หากมีเศษฝุ่นหรือ Coating ติดอยู่ Fiber อาจอยู่ผิดระดับ ทำให้เกิด Alignment Error หรือรอยต่อไม่สมบูรณ์
วิธีแก้
- หยุดกระบวนการสไปซ์
- นำ Fiber ออกจากเครื่อง
- ตรวจร่อง V-Groove
- ทำความสะอาดด้วยวิธีที่ผู้ผลิตกำหนด
- ตรวจ Clamp ร่วมด้วย
- วาง Fiber ใหม่
- ทดลองสไปซ์
ไม่ควรขูดร่องด้วยโลหะหรือของแข็ง เพราะอาจทำให้จุดรองรับ Fiber เสียหาย
⑮ สาเหตุที่ 10 — Splice Mode ไม่ตรงชนิด Fiber
Splice Mode ใช้กำหนดกระบวนการจัดแนวและหลอมเชื่อมตามชนิด Fiber
ตัวอย่างเช่น
- SM Auto
- G.652
- G.657
- MM
- NZDS
- Specialty Fiber
- User-Defined Mode
หากเลือกโหมดไม่เหมาะ อาจทำให้ค่าการหลอมและ Feed ไม่สอดคล้องกับชนิดเส้นใย
วิธีแก้
ตรวจชนิด Fiber ทั้งสองด้านและเลือกโปรแกรมที่รองรับ
หากเป็นงานเชื่อม Fiber ต่างชนิด ควรตรวจข้อมูลการรองรับและผลทดสอบตามข้อกำหนด
⑯ สาเหตุที่ 11 — Motor Calibration คลาดเคลื่อน
ระบบมอเตอร์ของ Fusion Splicer ทำหน้าที่จัดตำแหน่งและป้อนเส้นใยตามขั้นตอน Fusion
หาก Feed หรือการเคลื่อน Fiber ไม่เป็นไปตามค่าที่เครื่องต้องการ อาจเกิด Thin Splice หรือปัญหาอื่น
อาการ
- Thin Splice เกิดซ้ำ
- Gap Setting Error
- Motor Overrun
- Fiber Feed ไม่สม่ำเสมอ
- รอยต่อผิดรูปหลายครั้ง
วิธีแก้
ตรวจ Holder, Clamp และ V-Groove ก่อน
หากยังมีข้อบ่งชี้ให้ทำ Motor Calibration ตามคู่มือ
หากเกิด Motor Error ต่อเนื่องแม้ใช้ Fiber ทดสอบที่เตรียมถูกต้องแล้ว ควรส่งศูนย์บริการ
⑰ สาเหตุที่ 12 — Electrode เสื่อมหรือ Arc ไม่เสถียร
Electrode เป็นส่วนที่สร้าง Arc เพื่อหลอมเชื่อมเส้นใย
เมื่อ Electrode เสื่อมหรือระบบ Arc ผิดปกติ อาจทำให้กระบวนการหลอมไม่สม่ำเสมอ
อาการ
- Arc Calibration Failed
- Strong Arc หรือ Weak Arc
- High Estimated Loss
- Fat หรือ Thin Splice สลับกัน
- Bubble
- เครื่องเตือน Electrode
แนวทาง
ตรวจ Electrode Count และสภาพตามคู่มือ
หากถึงรอบเปลี่ยน ให้เปลี่ยนด้วยอะไหล่ที่รองรับและทำ Stabilization หรือ Calibration ตามข้อกำหนด
ไม่ควรสัมผัส Electrode ขณะเครื่องมีไฟเลี้ยง
⑱ วิธีแก้ Thin Splice ทีละขั้นตอน
ขั้นตอนที่ 1 — บันทึกคำเตือน
จดข้อความ Thin Fiber, Thin Splice หรือ Splice Defect รวมถึง Splice Mode และ Estimated Loss
ขั้นตอนที่ 2 — ตรวจภาพรอยต่อ
ดูว่ามีจุดคอดจริงหรือเป็นความแตกต่างเล็กน้อยที่ยังอยู่ในเกณฑ์เครื่อง
ขั้นตอนที่ 3 — ตรวจเกณฑ์ตรวจรับ
หากเครื่องหรือโครงการไม่ยอมรับรอยต่อดังกล่าว ต้องแก้ไขตามข้อกำหนด
ขั้นตอนที่ 4 — ตรวจสถานะวงจร
หากเป็น Live Fiber ต้องได้รับอนุญาตก่อนตัดหรือแก้ไขรอยต่อ
ขั้นตอนที่ 5 — ตรวจ Fiber Slack
ยืนยันความยาวสำรองก่อนสไปซ์ใหม่
ขั้นตอนที่ 6 — ตรวจ Splice Mode
ยืนยันว่าใช้โหมดสำหรับ Fiber ที่ติดตั้งจริง
ขั้นตอนที่ 7 — ตรวจ Overlap
ตรวจค่าที่ตั้งไว้เทียบกับข้อมูลของเครื่องรุ่นนั้น
ขั้นตอนที่ 8 — ตรวจ Fiber Feed
ดูว่าระบบป้อน Fiber ผิดปกติหรือไม่
ขั้นตอนที่ 9 — ตรวจ Gap Setting
ตรวจว่าปลาย Fiber อยู่ในตำแหน่งถูกต้อง
ขั้นตอนที่ 10 — ตรวจ Holder และ Clamp
แก้การจับสายที่ไม่มั่นคง
ขั้นตอนที่ 11 — ตรวจ Cleave
ยืนยันว่าปลาย Fiber ไม่มีข้อบกพร่อง
ขั้นตอนที่ 12 — ทำความสะอาด V-Groove
ดำเนินการตามคู่มือเมื่อมีสิ่งปนเปื้อน
ขั้นตอนที่ 13 — ตรวจ Arc และ Electrode
ทำ Calibration เมื่อมีข้อบ่งชี้ตามคู่มือ
ขั้นตอนที่ 14 — ทำ Motor Calibration เมื่อเหมาะสม
โดยเฉพาะเมื่อเกิด Feed Error หรือ Thin Splice ซ้ำกับ Fiber ทดสอบ
ขั้นตอนที่ 15 — ทดลองกับ Fiber ทดสอบ
ช่วยแยกปัญหาเครื่องออกจากสายโครงการ
ขั้นตอนที่ 16 — แก้ไขรอยต่อที่ไม่ผ่านเกณฑ์
สไปซ์ใหม่หลังตรวจสาเหตุและได้รับอนุญาต
ขั้นตอนที่ 17 — ตรวจ Splice Result
ตรวจภาพ X/Y และ Estimated Loss
ขั้นตอนที่ 18 — หด Protection Sleeve
ดำเนินการเมื่อรอยต่อผ่านขั้นตอนตรวจที่กำหนด
ขั้นตอนที่ 19 — จัด Fiber ลง Tray
รักษา Bend Radius และไม่ให้มีแรงดึงที่ Sleeve
ขั้นตอนที่ 20 — ทดสอบ Optical Loss
วัดตามเกณฑ์ตรวจรับและบันทึกผล
⑲ Overlap ควรปรับเท่าไรเมื่อเกิด Thin Splice?
ไม่ควรใช้ค่าตายตัวในการเพิ่ม Overlap สำหรับเครื่องทุกยี่ห้อ
เพราะค่า Overlap อาจกำหนดเป็นระยะหรือพารามิเตอร์ที่มีรูปแบบต่างกันตามระบบเครื่องและ Splice Mode
ก่อนพิจารณาปรับค่า
- ตรวจรุ่น Fusion Splicer
- ตรวจ Splice Mode
- ตรวจชนิด Fiber
- ตรวจค่า Overlap เดิม
- ตรวจประวัติการตั้งค่า
- ตรวจ Motor Calibration
- ตรวจ Arc Calibration เมื่อจำเป็น
- ทดลองกับ Fiber ทดสอบ
หากคู่มือของรุ่นนั้นระบุให้เพิ่ม Overlap สำหรับ Thin Splice ให้ดำเนินการเฉพาะภายในช่วงและขั้นตอนที่อนุญาต
การเพิ่มมากเกินอาจทำให้เกิด Fat Splice แทน
⑳ วิธีตรวจค่า Arc เมื่อรอยสไปซ์คอด
Arc Parameters มีผลต่อการหลอม แต่ไม่ควรเป็นค่าที่ปรับเป็นอันดับแรกทุกครั้ง
ลำดับที่แนะนำ
1. ตรวจภาพรอยต่อ: ยืนยันว่าเป็น Thin Splice จริง
2. ตรวจ Splice Mode: ใช้โหมดให้ตรงกับ Fiber
3. ตรวจ Overlap และ Feed: พิจารณาปริมาณเส้นใยที่เข้าหาจุดหลอม
4. ตรวจ Gap: ดูตำแหน่งก่อนสไปซ์
5. ตรวจ Electrode: ดูรอบการใช้งานและ Error
6. ตรวจ Arc Calibration: ทำเมื่อคู่มือระบุหรือมีข้อบ่งชี้
7. ตรวจ Prefuse: เฉพาะกรณีใช้โหมดที่รองรับการตั้งค่านี้
8. ทดลอง Fiber ทดสอบ: ประเมินการเปลี่ยนแปลงอย่างเป็นระบบ
9. ปรับค่าเฉพาะเมื่อได้รับอนุญาต: ใช้พารามิเตอร์ที่ผู้ผลิตรองรับ
10. วัดผลหลังแก้ไข: ตรวจคุณภาพรอยต่อและ Optical Loss
สำหรับการแก้ปัญหาในพื้นที่ comsiam แนะนำให้แยกการตรวจ Motor Feed ออกจาก Arc Calibration เพราะรอยต่อคอดอาจเกิดจากการป้อนเนื้อแก้วไม่เพียงพอ ไม่ใช่ Arc อ่อนหรือแรงเกินเพียงอย่างเดียว
㉑ Thin Splice ต้องทำ Motor Calibration หรือไม่?
ไม่จำเป็นทุกครั้ง
Motor Calibration เหมาะเมื่อมีข้อบ่งชี้ว่าการขยับหรือป้อน Fiber ไม่เป็นไปตามค่าที่เครื่องกำหนด
ตัวอย่างเช่น
- Thin Splice เกิดซ้ำหลายครั้ง
- Feed ไม่สม่ำเสมอ
- Motor Error ร่วมด้วย
- หลังบำรุงรักษาระบบจับหรือขับเคลื่อนตามคู่มือ
- เครื่องแจ้งให้ทำ Calibration
ถ้าสาเหตุจริงคือ Cleave ไม่ดีหรือ Fiber สกปรก การทำ Motor Calibration อาจไม่แก้ปัญหา
㉒ Thin Splice ต้องทำ Arc Calibration หรือไม่?
Arc Calibration ควรทำเมื่อมีข้อบ่งชี้จากเครื่องหรือคู่มือ เช่น
- Arc Error
- Splice Loss ผิดปกติซ้ำ
- หลังเปลี่ยน Electrode ตามข้อกำหนด
- หลังเปลี่ยนสภาพแวดล้อมที่เกี่ยวข้อง
- เมื่อกระบวนการหลอมไม่สม่ำเสมอ
แต่หากตรวจพบว่า Overlap ต่ำผิดปกติใน Custom Mode การทำ Arc Calibration เพียงอย่างเดียวอาจไม่แก้สาเหตุ
จึงควรตรวจลำดับการ Feed และ Splice Mode ให้ชัดเจนก่อน
㉓ Thin Splice มีผลต่อ Splice Loss อย่างไร?
รอยคอดผิดปกติอาจส่งผลต่อคุณสมบัติทางแสงและความแข็งแรงของรอยต่อ
ผลที่อาจพบ ได้แก่
- High Estimated Splice Loss
- Optical Loss สูง
- รอยต่อผิดรูป
- ความแข็งแรงลดลง
- Splice Defect Warning
- ไม่ผ่านเกณฑ์ตรวจรับ
แต่ Thin Splice ไม่ได้หมายความว่าค่า Loss ต้องสูงเสมอไป
จึงต้องตรวจภาพ คำเตือน เกณฑ์งาน และผลวัดทางแสงตามความจำเป็น
㉔ Thin Splice แต่ Estimated Loss 0.00 dB ใช้ได้ไหม?
ค่า 0.00 dB ที่เครื่อง Fusion Splicer แสดงเป็นค่าประเมินตามระบบและความละเอียดของเครื่อง
ไม่ได้ยืนยันว่ารอยต่อไม่มีการสูญเสียจริง
หากเครื่องแจ้ง Thin Fiber หรือรอยต่อมีรูปร่างที่ไม่ผ่านเกณฑ์ ไม่ควรยอมรับเพียงเพราะ Estimated Loss แสดง 0.00 dB
อย่างไรก็ตาม รอยคอดเพียงเล็กน้อยที่อยู่ในเกณฑ์ยอมรับของผลิตภัณฑ์อาจไม่จำเป็นต้องตัดสไปซ์ใหม่
การตัดสินต้องใช้เอกสารและข้อกำหนดของรุ่นเครื่องร่วมกับผลตรวจรับ
㉕ Thin Splice ทำให้ Fiber ขาดง่ายหรือไม่?
รอยต่อที่คอดผิดปกติอาจมีความแข็งแรงทางกลลดลง
โดยเฉพาะเมื่อมีความผิดรูปมากหรือมีข้อบกพร่องอื่นร่วมด้วย
ปัจจัยที่ต้องตรวจ
- ระดับการคอด
- รอยแตก
- Bubble
- ความสมบูรณ์ของการหลอม
- การใช้ Splice Protection Sleeve
- แรงดึงหลังสไปซ์
- Bend Radius
- การจัดเก็บใน Splice Tray
ถ้าเครื่องมี Proof Test หรือขั้นตอนทดสอบความแข็งแรงตามผลิตภัณฑ์ ให้ใช้ตามข้อกำหนด
ไม่ควรดึง Bare Fiber ด้วยมืออย่างรุนแรงเพื่อทดสอบความแข็งแรง
㉖ Thin Splice เกิดกับ G.652D และ G.657A2 หรือไม่?
สามารถพบอาการรอยต่อผิดรูปได้ในการสไปซ์เส้นใยหลายชนิด แต่การเชื่อม G.652D กับ G.657A2 ไม่ได้หมายความว่าจะเกิด Thin Splice ทุกครั้ง
สิ่งที่ควรตรวจคือ
- ชนิด Fiber ทั้งสองด้าน
- Splice Mode
- Overlap
- Motor Feed
- Prefuse
- Arc Calibration เมื่อจำเป็น
- คุณภาพ Cleave
- ผลทดสอบ Optical Loss
ไม่ควรเพิ่ม Arc Power หรือ Feed โดยคาดเดาเพียงเพราะใช้เส้นใยคนละรุ่น
㉗ Thin Splice เกิดซ้ำหลาย Core ต้องตรวจอะไร?
หากเครื่องสร้างรอยคอดต่อเนื่องหลาย Core อาจมีปัจจัยร่วมจากเครื่องมือหรือการตั้งค่า
จุดที่ควรตรวจ
- Splice Mode
- Custom Parameters
- Overlap
- Fiber Feed
- Motor Calibration
- Arc Calibration
- Electrode
- V-Groove
- Holder
- Cleaver
หากอาการเกิดกับ Fiber ทดสอบหลายชุดด้วย ควรตรวจระบบเครื่องก่อนดำเนินงานต่อ
ไม่ควรตัด Core ของโครงการสไปซ์ซ้ำหลายครั้งโดยไม่มีการระบุสาเหตุ เพราะจะลดความยาว Fiber Slack
㉘ ตัวอย่างการแก้ Thin Splice หน้างาน
สมมติช่างกำลังสไปซ์สาย Single-mode 24 Core แล้วเครื่องแจ้ง Thin Splice ติดต่อกันใน Core 9 และ 10
ตรวจครั้งที่ 1
บันทึกภาพรอยต่อและข้อความแจ้งเตือน
ตรวจครั้งที่ 2
ตรวจ Splice Mode และพบว่าใช้ Custom Mode
ตรวจครั้งที่ 3
เปรียบเทียบพารามิเตอร์กับค่าที่ผู้ผลิตกำหนด พบว่าค่า Overlap ถูกเปลี่ยนจากการใช้งานก่อนหน้า
ตรวจครั้งที่ 4
ทดลองด้วย Fiber ทดสอบแทนการตัด Core ของโครงการเพิ่ม
ตรวจครั้งที่ 5
คืนค่าหรือแก้ไขพารามิเตอร์ด้วยขั้นตอนที่ผู้ผลิตอนุญาต
ตรวจครั้งที่ 6
ทดลอง Fusion Splicing อีกครั้ง
ตรวจครั้งที่ 7
ตรวจภาพรอยต่อและค่า Estimated Loss
ตรวจครั้งที่ 8
เมื่อผลกลับสู่เกณฑ์ จึงแก้ไขรอยต่อของโครงการที่ไม่ผ่านตามขั้นตอนที่ได้รับอนุมัติ
ตรวจครั้งที่ 9
หด Sleeve และจัดเก็บ Fiber อย่างเหมาะสม
ตรวจครั้งที่ 10
ทดสอบ Optical Loss และบันทึกผล
สถานการณ์นี้เป็นตัวอย่างสมมติ เพื่อแสดงกระบวนการวิเคราะห์จากค่าตั้งโดยไม่สุ่มปรับ Arc Power
㉙ เมื่อไรควรส่ง Fusion Splicer เข้าศูนย์บริการ?
ควรส่งตรวจเมื่อพบ
- Thin Splice เกิดซ้ำกับ Fiber ทดสอบหลายชุด
- Motor Calibration ไม่ผ่าน
- Motor Error ต่อเนื่อง
- Arc Calibration Failed
- Strong/Weak Arc ผิดปกติซ้ำ
- Electrode Holder เสียหาย
- ระบบภาพหรือมอเตอร์ทำงานผิดปกติ
- เครื่องได้รับแรงกระแทก
- มีน้ำเข้า
- เครื่องเกิดความร้อนผิดปกติ
- ปัญหาไม่หายหลังตรวจเครื่องมือและขั้นตอนพื้นฐาน
ไม่ควรถอดชุดมอเตอร์หรือระบบสร้าง Arc เองหากไม่ได้รับการฝึกอบรมและอนุญาต
㉚ วิธีป้องกัน Thin Splice ก่อนเริ่มงาน
ก่อนเริ่ม Fusion Splicing
- ตรวจ Fiber Type
- ตรวจ Splice Mode
- ตรวจว่ามี Custom Parameters หรือไม่
- ตรวจ Cleaver
- ตรวจ Stripper
- ตรวจ V-Groove
- ตรวจ Fiber Clamp
- ตรวจ Holder
- ตรวจ Electrode Count
- ตรวจประวัติ Calibration
ระหว่างสไปซ์
- ปอก Coating ตามระยะ
- ทำความสะอาด Bare Fiber
- Cleave ให้ถูกต้อง
- วาง Fiber ในตำแหน่งที่เครื่องกำหนด
- ตรวจ Alignment
- ไม่ให้สายภายนอกดึงตึง
- ตรวจภาพรอยต่อหลัง Arc
- บันทึก Error ที่ผิดปกติ
หลังสไปซ์
- ตรวจรูปร่างรอยต่อ
- ตรวจ Estimated Loss
- หด Sleeve เมื่อผ่านเกณฑ์
- จัด Fiber ลง Tray
- รักษา Bend Radius
- วัด Optical Loss
- บันทึก As-Built
㉛ Checklist แก้รอยสไปซ์คอด
- อ่านคำเตือน Thin Splice
- ตรวจภาพ X/Y
- ตรวจเกณฑ์ยอมรับของเครื่อง
- ตรวจ Splice Mode
- ตรวจ Fiber Type
- ตรวจค่า Overlap
- ตรวจ Fiber Feed
- ตรวจ Prefuse
- ตรวจ Arc Parameters
- ตรวจ Gap Setting
- ตรวจ Fiber Holder
- ตรวจ Fiber Clamp
- ตรวจ V-Groove
- ตรวจ Cleave Length
- ตรวจ Cleave Angle
- ตรวจ Fiber Cleaver
- ตรวจ Motor Error
- ทำ Motor Calibration เมื่อกำหนด
- ตรวจ Electrode Count
- ทำ Arc Calibration เมื่อจำเป็น
- ทดลองกับ Fiber ทดสอบ
- ตรวจคุณภาพรอยต่อ
- ตรวจ Estimated Splice Loss
- ตรวจ Fiber Slack ก่อนแก้ไข
- ตรวจสถานะ Live Fiber
- สไปซ์ใหม่เมื่อไม่ผ่านเกณฑ์
- หด Splice Protection Sleeve
- จัดลง Splice Tray
- วัด Optical Loss
- บันทึกผล
㉜ คำถามที่พบบ่อยเกี่ยวกับ Thin Splice
Thin Splice คืออะไร?
คือรอย Fusion Splice ที่บริเวณเชื่อมเส้นใยมีลักษณะคอดหรือบางลงผิดปกติ
รอยสไปซ์ Fiber คอดเกิดจากอะไร?
สาเหตุที่ควรตรวจคือ Overlap หรือ Fiber Feed ไม่เพียงพอ รวมถึง Gap, Arc และ Splice Mode
Thin Splice กับ Fat Splice ต่างกันอย่างไร?
Thin Splice เป็นรอยต่อคอด ส่วน Fat Splice เป็นรอยต่อบวม
Thin Splice กับ Bubble ต่างกันอย่างไร?
Thin Splice เป็นปัญหาด้านรูปร่าง ส่วน Bubble เป็นลักษณะคล้ายโพรงหรือฟองบริเวณรอยเชื่อม
Thin Splice ต้องเพิ่ม Arc Power ไหม?
ไม่จำเป็น ควรตรวจ Overlap, Feed และ Splice Mode ก่อน เพราะการเพิ่ม Arc Power อาจไม่แก้สาเหตุ
Overlap น้อยทำให้ Thin Splice ได้ไหม?
ได้ หากปริมาณ Fiber ที่ป้อนเข้าหาจุดเชื่อมไม่เพียงพอตามกระบวนการของเครื่อง
Thin Splice ต้องทำ Motor Calibration ไหม?
ทำเมื่อมีข้อบ่งชี้เกี่ยวกับ Feed หรือระบบมอเตอร์ตามคู่มือ ไม่จำเป็นต้องทำทุกครั้ง
Thin Splice ต้องทำ Arc Calibration ไหม?
ทำเมื่อเครื่องหรือคู่มือระบุ หรือพบอาการ Arc ผิดปกติร่วมด้วย
Thin Splice ทำให้ Loss สูงไหม?
อาจทำให้ Loss สูง แต่ต้องประเมินตามภาพและผลทดสอบจริง ไม่ใช่ตัดสินจากรูปร่างอย่างเดียว
Thin Splice แต่ Loss 0.00 dB ใช้งานได้ไหม?
ต้องตรวจเกณฑ์ หากเครื่องแจ้งข้อบกพร่องที่ไม่ยอมรับต้องแก้ไข แม้ Estimated Loss ต่ำ
Thin Splice ทำให้ Fiber ขาดง่ายไหม?
รอยคอดผิดปกติอาจลดความแข็งแรงของรอยเชื่อมได้
Fiber Feed คืออะไร?
คือการเคลื่อนเส้นใยเข้าหากันระหว่างกระบวนการ Fusion ตามที่เครื่องควบคุม
Prefuse มีผลต่อ Thin Splice ไหม?
มีผลได้ในบางเงื่อนไข เพราะเกี่ยวข้องกับการเตรียมปลาย Fiber ก่อนหลอมเชื่อมหลัก
Thin Splice เกิดหลังเปลี่ยน Electrode ได้ไหม?
เป็นไปได้หากมีปัญหาด้าน Arc แต่ต้องตรวจ Overlap และ Splice Mode ร่วมด้วย
Thin Splice เกิดซ้ำหลาย Core ควรทำอย่างไร?
ให้ตรวจปัจจัยร่วม เช่น Splice Mode, Feed, Overlap และ Motor Calibration ก่อนสไปซ์สายโครงการต่อ
ต้องปรับ Overlap กี่มิลลิเมตร?
ไม่มีค่าตายตัว ต้องใช้ข้อมูลและช่วงปรับของเครื่องรุ่นนั้นเท่านั้น
เมื่อไรควรส่งเครื่องสไปซ์ซ่อม?
เมื่อพบ Thin Splice ซ้ำกับ Fiber ทดสอบหลายชุด หรือมี Motor/Arc Error ต่อเนื่องหลังตรวจตามคู่มือ
㉝ สรุป รอยสไปซ์ Fiber คอดหรือบาง (Thin Splice) แก้อย่างไร?
Thin Splice คือความผิดปกติของรอย Fusion Splice ที่บริเวณเชื่อมมีลักษณะคอดหรือบางลง ซึ่งอาจเกี่ยวข้องกับ Overlap หรือ Fiber Feed ไม่เพียงพอ และสภาวะ Arc หรือ Prefuse ไม่เหมาะสม
การตรวจควรเริ่มจากภาพรอยต่อและ Splice Mode จากนั้นตรวจค่า Overlap, Fiber Feed, Gap Setting และคุณภาพการเตรียมปลาย Fiber ก่อนพิจารณาการทำ Calibration
หากเครื่องมี Motor Error หรืออาการ Feed ผิดปกติซ้ำ ให้ตรวจ Motor Calibration ตามคู่มือ ส่วน Arc Calibration ควรทำเมื่อมีข้อบ่งชี้ด้านระบบอาร์ก
รอยต่อที่มี Thin Splice ไม่ควรถูกยอมรับเพียงเพราะ Estimated Loss ต่ำ เพราะอาจมีผลต่อความแข็งแรงและความน่าเชื่อถือของรอยต่อ
comsiam แนะนำให้แก้ Thin Splice ด้วยการตรวจค่าการป้อน Fiber และกระบวนการหลอมอย่างเป็นระบบ มากกว่าปรับ Arc Power แบบคาดเดา เพื่อป้องกันการเกิด Fat Splice หรือข้อบกพร่องอื่นตามมา
หลังแก้ไขต้องตรวจรูปทรงรอยต่อ จัด Splice Protection Sleeve อย่างเหมาะสม และวัด Optical Loss ตามข้อกำหนดก่อนส่งมอบงาน
การเลือก Splice Mode ถูกต้อง ดูแล Fiber Cleaver, V-Groove และระบบมอเตอร์อย่างสม่ำเสมอ จะช่วยลดปัญหารอยสไปซ์คอด เพิ่มความสม่ำเสมอของงาน Fusion Splicing และยกระดับความน่าเชื่อถือของระบบ Fiber Optic ในระยะยาว
ComSiam Professional Team