ComSiam Service
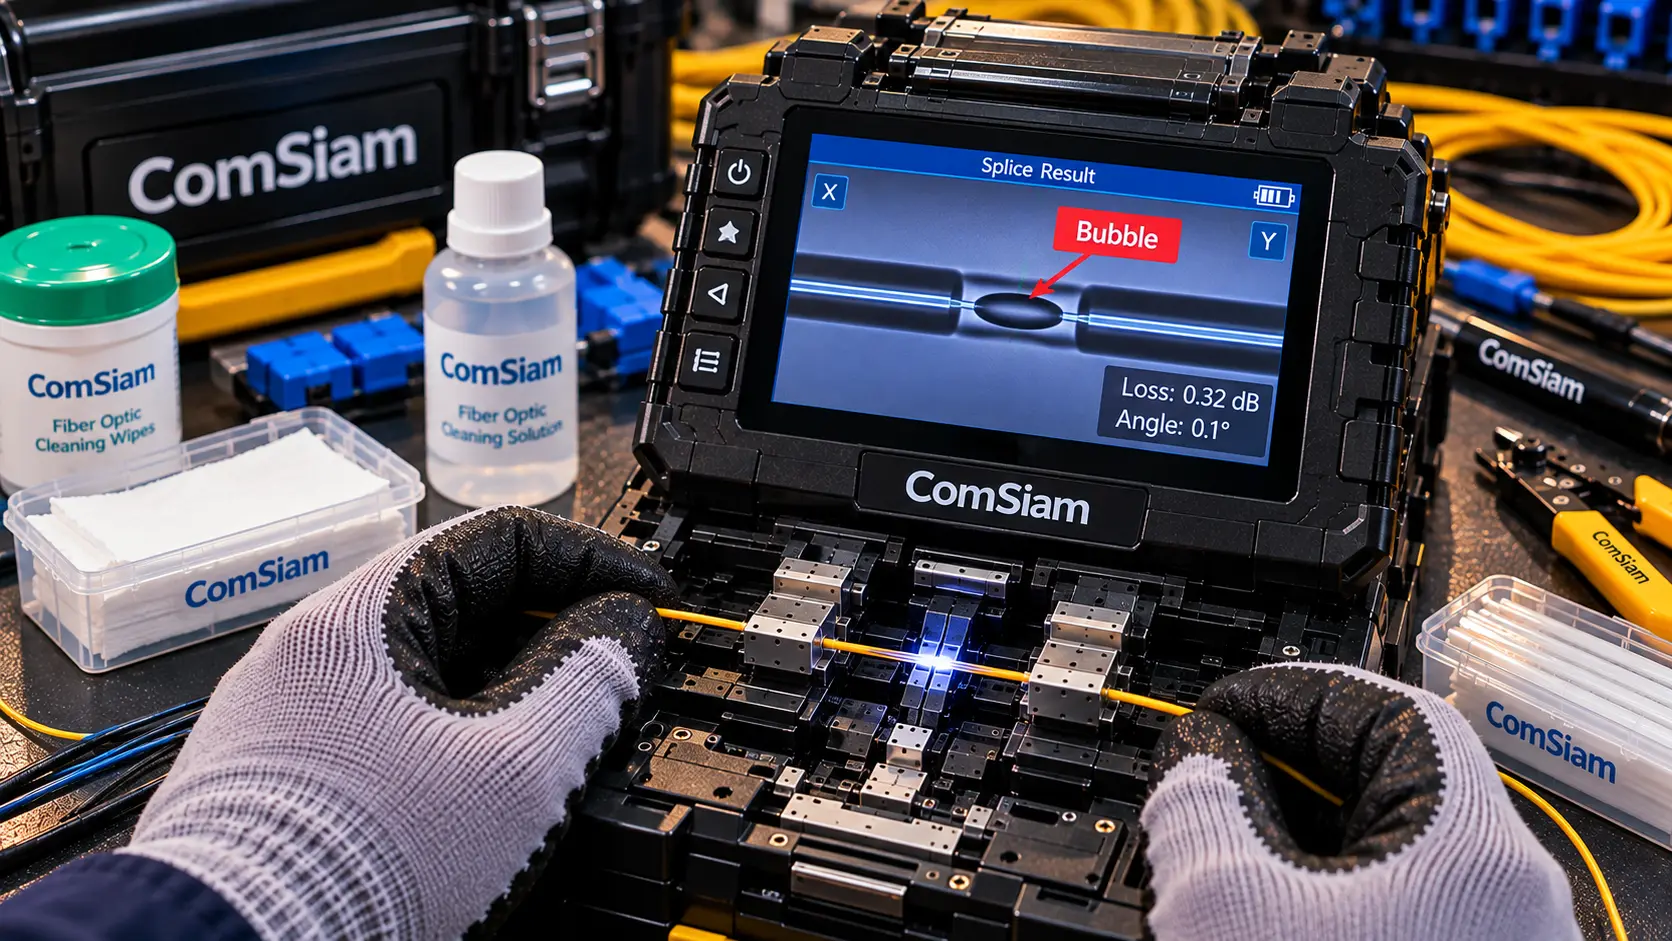

รอยสไปซ์ Fiber บวมหรือมีปุ่ม (Fat Splice) เกิดจากอะไร? สาเหตุสำคัญที่ควรตรวจเป็นอันดับแรกคือ Fiber Overlap หรือ Fiber Stuffing มากเกินไป ทำให้เส้นใยแก้วสองด้านถูกดันเข้าหากันมากเกินระหว่างหลอมเชื่อม จนเนื้อแก้วสะสมและเกิดลักษณะบวมบริเวณรอยต่อ
นอกจากนี้การตั้งค่า Splice Mode ไม่เหมาะสม สภาพ Arc ผิดปกติ หรือระบบมอเตอร์ที่ควบคุมการเลื่อนเส้นใยไม่ตรงตามค่าที่กำหนด อาจทำให้เกิดรอยต่อที่มีรูปทรงผิดปกติได้
วิธีแก้ Fat Splice ที่ถูกต้องคือ ตรวจภาพรอยต่อ → ตรวจชนิด Fiber และ Splice Mode → ตรวจความสะอาดกับคุณภาพหน้าตัด → ตรวจ Overlap หรือ Fiber Stuffing → ทำ Motor Calibration หรือ Arc Calibration ตามข้อบ่งชี้ของเครื่อง → สไปซ์ใหม่เมื่อรอยต่อไม่ผ่านเกณฑ์
อย่างไรก็ตาม ห้ามเข้าใจว่ารอยสไปซ์ที่หนาขึ้นเพียงเล็กน้อยเป็น Fat Splice ที่เสียเสมอไป เพราะเครื่อง Fusion Splicer บางรุ่นอาจแสดงรอยต่อที่มีความหนาแตกต่างเล็กน้อยได้โดยไม่ส่งผลต่อคุณภาพตามเกณฑ์ของผู้ผลิต
สิ่งสำคัญคือ ต้องแยก Fat Splice, Thin Splice และ Bubble ให้ถูกต้องก่อนแก้ไข ไม่ควรลดหรือเพิ่ม Arc Power โดยคาดเดา เพราะอาจทำให้การหลอมเชื่อมผิดปกติมากกว่าเดิม
บทความนี้ comsiam จะอธิบาย Fat Splice อย่างละเอียด พร้อม 12 สาเหตุ วิธีตรวจค่า Overlap การทำ Motor Calibration, Arc Calibration และขั้นตอนแก้ปัญหารอยสไปซ์บวมสำหรับช่าง Fiber Optic
① Fat Splice คืออะไร?
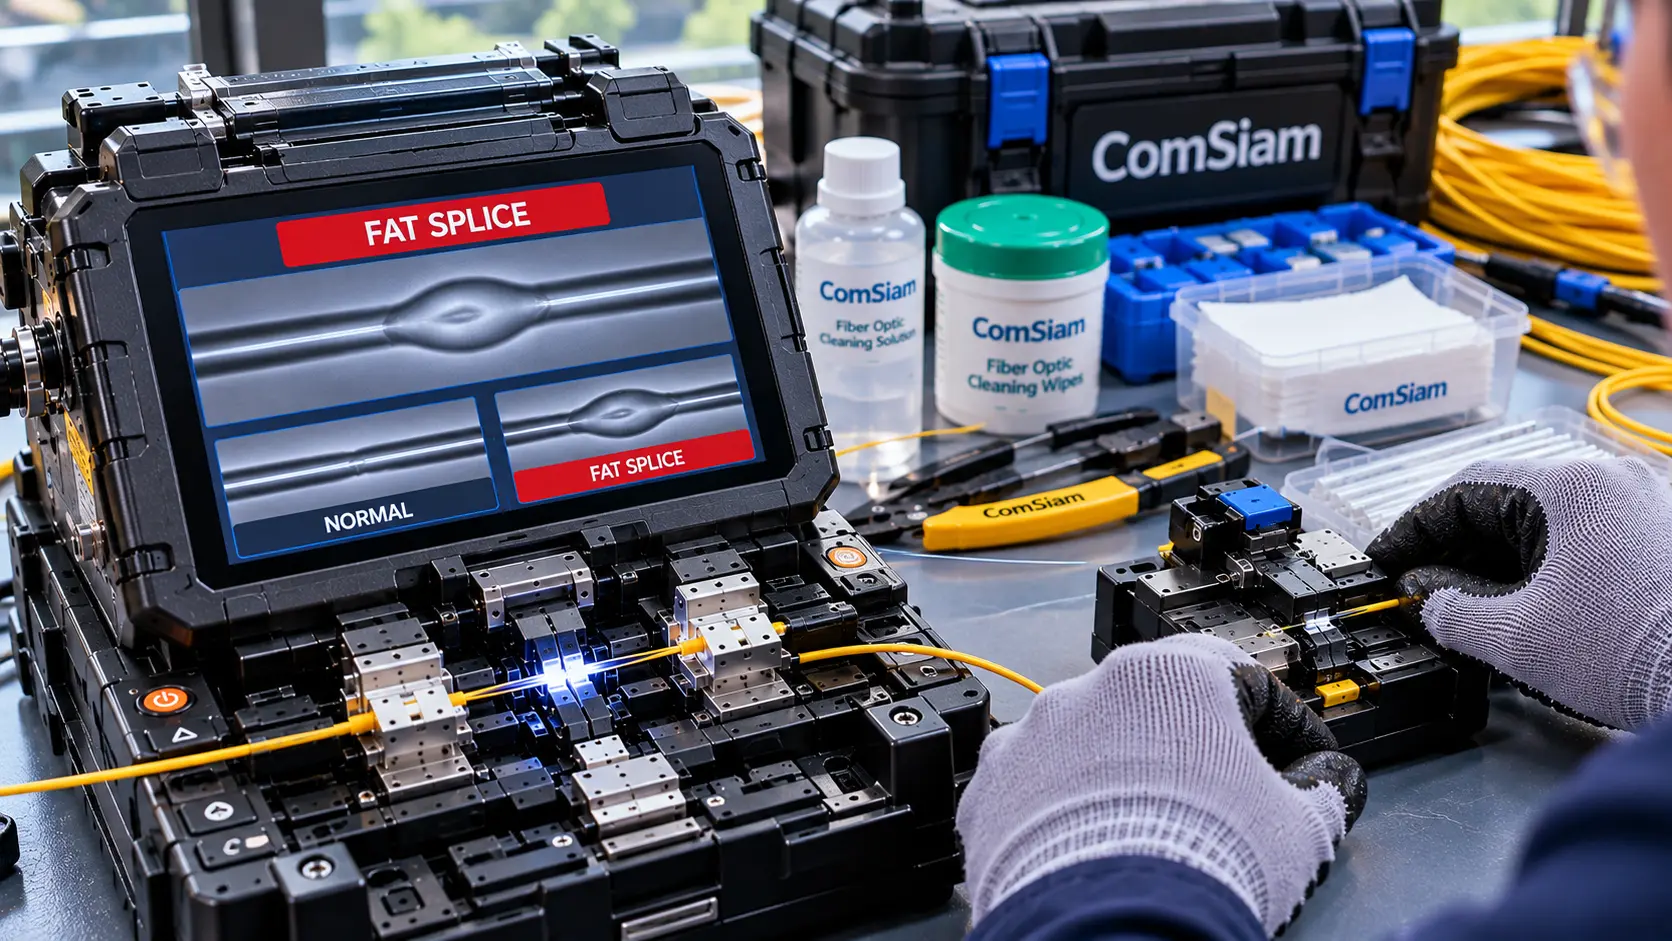
Fat Splice คือรอย Fusion Splice ที่บริเวณเชื่อมต่อเส้นใยแก้วมีลักษณะหนาหรือบวมกว่าส่วนเส้นใยปกติ
เครื่อง Fusion Splicer บางรุ่นใช้ชื่อคำเตือน เช่น
- Fat Splice
- Fat Fiber
- Bulging
- Splice Bulge
- Abnormal Splice
- Splice Defect
คำเหล่านี้อาจมีความหมายหรือเงื่อนไขแจ้งเตือนต่างกันตามผู้ผลิต
เมื่อเกิด Fat Splice ช่างอาจเห็นลักษณะคล้ายปุ่มที่บริเวณกึ่งกลางรอยต่อจากภาพ X หรือ Y ของเครื่องสไปซ์
ในกรณีที่ผิดปกติจริง รอยต่ออาจมีความเสี่ยงด้าน Optical Loss หรือความแข็งแรงเชิงกล แต่ไม่สามารถตัดสินจากความหนาของภาพอย่างเดียวได้ทุกครั้ง
② ทำไม Fiber จึงบวมหลัง Fusion Splicing?
ระหว่าง Fusion Splicing เครื่องจะใช้ Arc หลอมปลายเส้นใย และควบคุมการเคลื่อน Fiber เข้าหากัน
เมื่อเนื้อแก้วอยู่ในสภาวะอ่อนตัว การดันปลายทั้งสองด้านเข้าหากันมากเกินไปอาจทำให้เกิดการสะสมของเนื้อแก้วที่รอยเชื่อม
ลักษณะนี้เรียกว่า Bulging หรือ Fat Splice
เปรียบเทียบง่าย ๆ คือ หากวัสดุสองด้านถูกดันเข้าหากันในขณะที่อ่อนตัวมากเกินไป วัสดุบางส่วนอาจโป่งออกทางด้านข้าง
อย่างไรก็ตาม กลไกจริงมีความสัมพันธ์กับชนิด Fiber อุณหภูมิ กระบวนการหลอม และการควบคุมมอเตอร์ของเครื่องด้วย
③ Fat Splice กับ Normal Splice ต่างกันอย่างไร?
| รายการ | Normal Splice | Fat Splice |
|---|---|---|
| รูปร่าง | รอยต่อเป็นไปตามเกณฑ์เครื่อง | มีปุ่มหรือบริเวณบวมผิดปกติ |
| เส้นผ่านศูนย์กลาง | ใกล้เคียงส่วนเส้นใยตามข้อกำหนด | อาจเพิ่มขึ้นที่จุดเชื่อม |
| สาเหตุสำคัญ | กระบวนการ Fusion ถูกต้อง | Overlap มากเกินหรือพารามิเตอร์ไม่เหมาะ |
| ค่า Loss | ต้องวัดหรือประเมินตามเกณฑ์ | อาจสูงหรือไม่ผ่านเกณฑ์ |
| ความแข็งแรง | ต้องผ่านข้อกำหนด | อาจมีความเสี่ยงหากผิดรูปมาก |
| การแก้ไข | ไม่จำเป็นหากผ่านเกณฑ์ | ตรวจสาเหตุและสไปซ์ใหม่เมื่อไม่ผ่าน |
ข้อควรจำ: รอยสไปซ์ที่หนาขึ้นเล็กน้อยไม่ได้หมายความว่าต้องตัดทิ้งทุกครั้ง ให้พิจารณาคำเตือน ลักษณะภาพ และเกณฑ์ของเครื่องรุ่นนั้น
④ Fat Splice, Thin Splice และ Bubble ต่างกันอย่างไร?
Fat Splice
เนื้อแก้วบริเวณรอยต่อบวมหรือหนาขึ้นผิดปกติ
Thin Splice
บริเวณรอยต่อคอดหรือบางลง
Bubble
มีลักษณะจุดคล้ายโพรงหรือฟองภายในบริเวณรอยหลอม
| ปัญหา | ลักษณะที่เห็น | จุดตรวจหลัก |
|---|---|---|
| Fat Splice | รอยต่อบวม | Overlap และ Fiber Feed |
| Thin Splice | รอยต่อคอด | Arc, Prefuse และ Overlap |
| Bubble | ฟองหรือโพรง | หน้าตัด สิ่งปนเปื้อน และ Prefuse |
| Fiber Offset | แกนเยื้องกัน | V-Groove, Clamp และ Alignment |
| Separation | เส้นใยแยกจากกัน | Fiber Feed, Gap และ Prefuse |
การแยกลักษณะผิดปกติให้ถูกต้องช่วยลดโอกาสปรับค่าผิดทิศทาง
⑤ ตาราง 12 สาเหตุที่ควรตรวจเมื่อเกิด Fat Splice
| ลำดับ | สาเหตุหรือปัจจัยที่เกี่ยวข้อง | วิธีตรวจ |
|---|---|---|
| 1 | Overlap มากเกิน | ตรวจค่าและโหมดตามคู่มือ |
| 2 | Fiber Stuffing มากเกิน | ตรวจปริมาณการ Feed |
| 3 | Motor Calibration ไม่เหมาะ | ใช้ฟังก์ชันตรวจมอเตอร์ |
| 4 | เลือก Splice Mode ผิด | ตรวจชนิด Fiber |
| 5 | ใช้ Special Mode ที่ปรับพารามิเตอร์ไว้ | เปรียบเทียบค่ามาตรฐาน |
| 6 | Arc หรือ Prefuse ไม่เหมาะ | ตรวจ Calibration และโปรแกรม |
| 7 | Fiber ต่างชนิด | ตรวจ Data Sheet ของสาย |
| 8 | Gap Setting ผิดปกติ | ตรวจตำแหน่งปลาย Fiber |
| 9 | Holder หรือ Clamp จับเส้นใยไม่มั่นคง | ตรวจการเลื่อนของ Fiber |
| 10 | V-Groove สกปรก | ตรวจการจัดแนว |
| 11 | Cleave ไม่สมบูรณ์ | ตรวจหน้าตัด Fiber |
| 12 | Electrode หรือระบบขับเคลื่อนผิดปกติ | ตรวจ Error และ Diagnostics |
ในรายการนี้ Overlap มากเกินเป็นสาเหตุที่สัมพันธ์กับ Fat Splice โดยตรงที่สุด ส่วนข้ออื่นเป็นปัจจัยที่ควรตรวจประกอบ ไม่ได้หมายความว่าจะทำให้เกิด Fat Splice โดยตรงทุกกรณี
⑥ สาเหตุที่ 1 — Overlap มากเกินไป
Overlap คือค่าหรือเงื่อนไขที่ควบคุมการดันปลายเส้นใยเข้าหากันระหว่างกระบวนการหลอมเชื่อม ตามการออกแบบของเครื่อง
หากตั้งค่าสูงเกินความเหมาะสม เนื้อแก้วอาจถูกดันรวมกันจนเกิดลักษณะบวม
อาการ
- มีปุ่มตรงรอยต่อ
- เครื่องแจ้ง Fat Fiber
- รอยต่อหนากว่าส่วนรอบข้าง
- เกิด Bulging ซ้ำเมื่อใช้โปรแกรมเดิม
- ค่า Estimated Loss อาจสูงร่วมด้วย
วิธีแก้
- ตรวจ Splice Mode ที่เลือก
- ตรวจว่าเป็น Auto Mode หรือ Special Mode
- ตรวจว่ามีการปรับ Overlap ไว้หรือไม่
- เปรียบเทียบค่ากับคู่มือเฉพาะรุ่น
- ใช้ Motor Calibration เมื่อผู้ผลิตกำหนด
- ปรับหรือลด Overlap เฉพาะในโหมดและกระบวนการที่ผู้ผลิตอนุญาต
- ทดลองสไปซ์ด้วย Fiber ทดสอบ
- ตรวจภาพรอยต่อและผลทดสอบ
ไม่ควรลด Overlap ด้วยจำนวนมิลลิเมตรที่คาดเดา เพราะค่าของเครื่องแต่ละรุ่นมีรูปแบบและช่วงการปรับต่างกัน
⑦ สาเหตุที่ 2 — Fiber Stuffing มากเกิน
Fiber Stuffing หมายถึงการป้อนหรือดันเส้นใยเข้าหากันระหว่างการหลอมตามกระบวนการของเครื่อง
เครื่องบางรุ่นใช้คำว่า Stuff Amount หรือ Fiber Feed
หากปริมาณการป้อนสูงเกินไป อาจทำให้เกิดการสะสมเนื้อแก้วมากเกินบริเวณรอยต่อ
วิธีตรวจ
- ตรวจภาพรอยต่อ
- ตรวจโหมดที่ใช้งาน
- ตรวจประวัติการปรับค่ามอเตอร์
- ตรวจว่ามี Fat Splice ซ้ำหลาย Core หรือไม่
- เปรียบเทียบกับ Fiber ทดสอบชนิดเดียวกัน
การแก้ไขควรอ้างอิงคู่มือ โดยบางรุ่นแนะนำให้ทำ Motor Calibration และปรับ Overlap ในโหมดที่อนุญาต
⑧ สาเหตุที่ 3 — Motor Calibration ไม่เหมาะสม
Fusion Splicer ที่มีระบบป้อนเส้นใยด้วยมอเตอร์ต้องควบคุมระยะเคลื่อนที่ให้ถูกต้อง
หากระบบควบคุมการ Feed คลาดเคลื่อน อาจทำให้ปลาย Fiber ถูกดันเข้าหากันมากกว่าที่ต้องการ
อาการที่อาจพบ
- Fat Splice เกิดซ้ำหลายครั้ง
- รอยต่อบวมคล้ายกันทุก Core
- ปริมาณการป้อน Fiber ไม่สม่ำเสมอ
- มี Motor Error ร่วมด้วย
- การจัดแนวหรือ Gap Setting ผิดปกติ
แนวทางแก้
- ตรวจ Fiber Placement
- ตรวจ Holder
- ตรวจความสะอาด V-Groove
- ใช้ฟังก์ชัน Motor Calibration เมื่อคู่มือระบุ
- บันทึกผลก่อนและหลังทำ
- ทดลองด้วย Fiber ทดสอบ
ห้ามดันหรือปรับชุดมอเตอร์ด้วยมือ
⑨ สาเหตุที่ 4 — เลือก Splice Mode ผิด
Splice Mode กำหนดกระบวนการที่เครื่องใช้กับ Fiber ตามชนิดและงาน
โหมดที่อาจพบ เช่น
- SM Auto
- G.652
- G.657
- MM
- NZDS
- Specialty Fiber
- User-Defined Splice Mode
หากใช้โหมดที่ไม่เหมาะกับ Fiber อาจทำให้พารามิเตอร์ของ Arc และ Feed ไม่เหมาะสม
วิธีแก้
ตรวจชนิด Fiber ทั้งสองด้าน แล้วเลือก Splice Mode ที่คู่มือรองรับ
หากใช้ Custom Mode ให้ตรวจประวัติการปรับค่า
ไม่ควรใช้โปรแกรมพิเศษของงานหนึ่งไปสไปซ์เส้นใยอีกชนิดโดยไม่ตรวจสอบ
⑩ สาเหตุที่ 5 — ปรับค่าพารามิเตอร์ใน Special Mode ผิด
เครื่องบางรุ่นเปิดให้ผู้เชี่ยวชาญปรับค่าการสไปซ์ เช่น
- Overlap
- Prefuse Power
- Prefuse Time
- Arc Power
- Arc Time
- Gap
- Fiber Feed
การปรับค่าเหล่านี้โดยไม่มีข้อมูลอาจทำให้รอยต่อผิดรูป
ตัวอย่างเช่น การเพิ่ม Overlap มากเกินไปอาจทำให้เกิด Fat Splice
วิธีแก้
- บันทึกค่าปัจจุบัน
- เปรียบเทียบกับค่าเริ่มต้นของโปรแกรม
- ตรวจคู่มือหรือเอกสารเฉพาะรุ่น
- คืนค่าหรือปรับเฉพาะส่วนที่ได้รับอนุญาต
- ทดลองกับ Fiber ทดสอบ
- ตรวจผลอย่างเป็นระบบ
การปรับ Special Mode ไม่ควรเป็นขั้นตอนแรกของช่างที่ยังไม่สามารถแยกสาเหตุจาก Fiber Preparation ได้
⑪ สาเหตุที่ 6 — Arc Power หรือ Prefuse ไม่เหมาะสม
Arc Power และ Prefuse เกี่ยวข้องกับการทำให้ปลายเส้นใยได้รับพลังงานความร้อนก่อนหรือระหว่าง Fusion
หากค่าดังกล่าวไม่เหมาะกับชนิด Fiber อาจทำให้กระบวนการหลอมผิดรูปได้
อย่างไรก็ตาม Fat Splice ที่มีลักษณะบวมชัดเจนควรตรวจ Overlap ก่อนการลด Arc Power เพราะความบวมเกี่ยวข้องโดยตรงกับปริมาณเส้นใยที่ถูกดันรวมกัน
วิธีตรวจ
- ตรวจ Splice Mode
- ตรวจคำเตือน Arc
- ตรวจภาพรอยต่อ
- ตรวจผล Arc Calibration ล่าสุด
- ตรวจ Electrode Count
- ตรวจว่ามีการปรับ Prefuse ใน Special Mode หรือไม่
หากมีข้อบ่งชี้ด้าน Arc ให้ทำ Calibration ตามคู่มือ
ห้ามเพิ่มหรือลด Arc Power แบบสุ่มเพียงเพราะต้องการให้รอยต่อเล็กลง
⑫ สาเหตุที่ 7 — ใช้ Fiber ต่างชนิด
การเชื่อมต่อ Fiber ต่างชนิดอาจต้องใช้โปรแกรมที่เหมาะกับคุณสมบัติของเส้นใย
ตัวอย่างเช่น
- G.652D กับ G.657A1
- G.652D กับ G.657A2
- Fiber ต่างผู้ผลิต
- Specialty Fiber กับ Standard Single-mode
ความต่างของ Fiber ไม่ได้ทำให้เกิด Fat Splice เสมอไป แต่ควรตรวจว่า Splice Mode รองรับเส้นใยที่กำลังเชื่อมหรือไม่
แนวทาง
- ตรวจ Fiber Type
- ตรวจข้อมูลการรองรับจากผู้ผลิต
- ตรวจ Splice Mode
- ตรวจภาพรอยต่อ
- ทดลองด้วย Fiber ชนิดเดียวกันเมื่อเหมาะสม
- ประเมินผลการสไปซ์และ Optical Loss
ไม่ควรสรุปว่าต้องเพิ่ม Arc Power ทุกครั้งที่สไปซ์ Fiber คนละชนิด
⑬ สาเหตุที่ 8 — Gap Setting ผิดปกติ
Gap คือระยะระหว่างปลาย Fiber ก่อน Fusion ตามกระบวนการของเครื่อง
หากปลาย Fiber อยู่ผิดตำแหน่งหรือระบบ Gap Setting มีปัญหา อาจส่งผลต่อขั้นตอนหลอมเชื่อม
จุดตรวจ
- Cleave Length
- Holder Position
- Fiber Too Long
- Fiber Too Short
- Gap Setting Error
- Fiber Alignment
- Motor Movement
ถ้าปัญหาเกี่ยวข้องกับการเคลื่อนมอเตอร์ ให้แก้ตามคู่มือ ไม่ควรปรับ Gap หรือค่ามอเตอร์แบบสุ่ม
⑭ สาเหตุที่ 9 — Fiber Holder หรือ Clamp จับไม่มั่นคง
เมื่อ Fiber Holder หรือ Clamp จับเส้นใยไม่เหมาะสม อาจทำให้เส้นใยเคลื่อนผิดตำแหน่งระหว่างขั้นตอนสไปซ์
สิ่งที่ควรตรวจ
- Holder ถูกขนาดหรือไม่
- Holder วางถูกทิศทางหรือไม่
- Clamp มีฝุ่นหรือไม่
- Fiber เลื่อนจากตำแหน่งหรือไม่
- มีแรงดึงจากสายด้านนอกหรือไม่
- จุดล็อก Holder สมบูรณ์หรือไม่
การเลื่อนของ Fiber อาจทำให้เกิดข้อผิดพลาดหลายประเภท ไม่ได้จำกัดเฉพาะ Fat Splice
⑮ สาเหตุที่ 10 — V-Groove สกปรก
V-Groove ใช้รองรับเส้นใยให้เครื่องสามารถตรวจและจัดแนวได้
ฝุ่นหรือเศษ Coating อาจทำให้เส้นใยเยื้องหรือถูกจัดตำแหน่งไม่เหมาะสม
วิธีแก้
- หยุดเครื่องตามขั้นตอน
- นำ Fiber ออก
- ตรวจร่อง V-Groove
- ทำความสะอาดด้วยวัสดุที่ผู้ผลิตอนุญาต
- ตรวจ Fiber Clamp ร่วมด้วย
- วาง Fiber ใหม่
- ทดลองสไปซ์
แม้ V-Groove สกปรกจะไม่ใช่สาเหตุโดยตรงของ Fat Splice ทุกครั้ง แต่การตรวจความสะอาดช่วยตัดปัจจัยรบกวนก่อนวิเคราะห์ Overlap และ Arc
⑯ สาเหตุที่ 11 — Cleave ไม่สมบูรณ์
หน้าตัด Fiber ที่เอียง บิ่น หรือแตกอาจทำให้กระบวนการ Fusion ผิดปกติ
สิ่งที่ควรตรวจ
- Cleave Angle
- Fiber End Face
- ใบมีด Cleaver
- Clamp Pad
- Coating Residue
- Cleave Length
วิธีแก้
หากหน้าตัดผิดปกติ ให้เตรียมปลายใหม่
ถ้าเกิด Bad Cleave ซ้ำ ให้ตรวจ Fiber Cleaver ก่อนสรุปว่าเครื่องสไปซ์มีปัญหาด้าน Arc
⑰ สาเหตุที่ 12 — Electrode หรือระบบขับเคลื่อนผิดปกติ
Electrode ที่เสื่อมหรือระบบมอเตอร์ที่ทำงานผิดปกติอาจส่งผลต่อความสม่ำเสมอของกระบวนการ Fusion
อาการที่ควรตรวจร่วม ได้แก่
- Arc Calibration Failed
- Strong Arc หรือ Weak Arc
- Motor Overrun
- Splice Loss สูงต่อเนื่อง
- รอยต่อผิดรูปหลายประเภท
- เครื่องแจ้ง Electrode Warning
แนวทาง
ตรวจ Electrode Count และ Maintenance Log
หากคู่มือกำหนดให้ทำ Stabilization, Arc Calibration หรือ Motor Calibration ให้ปฏิบัติตามขั้นตอนนั้น
หากมี Error ต่อเนื่องแม้ใช้ Fiber ทดสอบที่เตรียมถูกต้อง ควรส่งเครื่องเข้าศูนย์บริการ
⑱ วิธีแก้ Fat Splice ทีละขั้นตอน
ขั้นตอนที่ 1 — บันทึกข้อความแจ้งเตือน
จดว่าเครื่องแสดง Fat, Fat Fiber, Bulging หรือข้อความอื่น พร้อม Splice Mode และ Estimated Loss
ขั้นตอนที่ 2 — ตรวจภาพรอยต่อ
ตรวจทั้งภาพ X และ Y หากเครื่องรองรับ เพื่อดูว่าจุดบวมมีลักษณะใด
ขั้นตอนที่ 3 — เปรียบเทียบเกณฑ์
ตรวจว่ารอยต่ออยู่ภายในช่วงยอมรับของเครื่องหรือไม่ ไม่ใช้การมองเห็นเพียงอย่างเดียวตัดสิน
ขั้นตอนที่ 4 — ตรวจสถานะวงจร
หากเป็น Live Fiber ต้องได้รับอนุญาตก่อนตัดหรือแก้รอยต่อ
ขั้นตอนที่ 5 — ตรวจ Fiber Slack
ยืนยันว่ามีความยาวเส้นใยสำรองเพียงพอหากต้องสไปซ์ใหม่
ขั้นตอนที่ 6 — ตรวจ Splice Mode
ดูว่าเป็นโปรแกรมมาตรฐานหรือ Custom Mode
ขั้นตอนที่ 7 — ตรวจ Overlap
เปรียบเทียบค่ากับข้อกำหนดเฉพาะรุ่น โดยไม่ปรับแบบสุ่ม
ขั้นตอนที่ 8 — ตรวจ Fiber Holder และ Clamp
ยืนยันว่าเส้นใยอยู่ในตำแหน่งที่เหมาะสม
ขั้นตอนที่ 9 — ตรวจคุณภาพ Cleave
ตรวจว่าปลาย Fiber ไม่มีข้อบกพร่อง
ขั้นตอนที่ 10 — ตรวจความสะอาด V-Groove
ทำความสะอาดตามคู่มือเมื่อพบสิ่งปนเปื้อน
ขั้นตอนที่ 11 — ตรวจระบบมอเตอร์
หากเกิด Fat Splice ซ้ำและคู่มือกำหนด ให้ทำ Motor Calibration
ขั้นตอนที่ 12 — ตรวจระบบ Arc
ทำ Arc Calibration เมื่อมีข้อบ่งชี้ ไม่ใช่ปรับ Arc Power ก่อนทุกครั้ง
ขั้นตอนที่ 13 — เตรียม Fiber ทดสอบ
ใช้ชนิดเส้นใยที่ทราบสภาพและเครื่องมือที่พร้อมใช้งาน
ขั้นตอนที่ 14 — ทดลองสไปซ์
ตรวจรูปทรงรอยต่อและ Estimated Loss
ขั้นตอนที่ 15 — แก้รอยต่อที่ไม่ผ่านเกณฑ์
เมื่อระบุสาเหตุและแก้ไขแล้ว ให้สไปซ์ใหม่ตามขั้นตอนที่ได้รับอนุมัติ
ขั้นตอนที่ 16 — ตรวจผลหลังสไปซ์
ตรวจภาพรอยต่อและข้อบกพร่องที่เครื่องรายงาน
ขั้นตอนที่ 17 — หด Splice Protection Sleeve
ทำเมื่อรอยต่อผ่านเกณฑ์และพร้อมจัดเก็บ
ขั้นตอนที่ 18 — จัดลง Splice Tray
ตรวจ Bend Radius และไม่ให้เกิดแรงกดหรือแรงดึงบริเวณ Sleeve
ขั้นตอนที่ 19 — วัด Optical Loss
ใช้เครื่องมือทดสอบตามข้อกำหนดโครงการ
ขั้นตอนที่ 20 — บันทึกผล
บันทึก Core Number, Splice Result, การแก้ไข และผลตรวจรับ
⑲ Overlap ควรตั้งค่าเท่าไร?
ไม่มีค่า Overlap เดียวที่ใช้ได้กับเครื่อง Fusion Splicer ทุกยี่ห้อและทุกชนิด Fiber
การแสดงผลอาจใช้หน่วยหรือรูปแบบการตั้งค่าต่างกัน และบาง Splice Mode อาจไม่อนุญาตให้ผู้ใช้ปรับโดยตรง
ก่อนปรับต้องตรวจ
- รุ่นเครื่อง
- Splice Mode
- Fiber Type
- ค่า Overlap เดิม
- คู่มือโปรแกรมที่ใช้งาน
- ผล Motor Calibration
- สภาพ Electrode
- รูปทรงรอยต่อจาก Fiber ทดสอบ
ในเครื่องบางรุ่น คู่มือระบุให้ลด Overlap เมื่อเกิด Fat Splice แต่การดำเนินการต้องอยู่ภายใต้ช่วงและวิธีที่ผู้ผลิตอนุญาต
⑳ วิธีตรวจและแก้ค่า Arc เมื่อเกิด Fat Splice
การแก้ค่า Arc ควรทำอย่างมีลำดับ ไม่ใช่เริ่มจากเพิ่มหรือลด Arc Current ทันที
ขั้นตอนที่ 1 ตรวจภาพว่าคือ Fat Splice จริงหรือไม่
แยกจาก Bubble และ Thin Splice
ขั้นตอนที่ 2 ตรวจ Overlap
ตรวจปริมาณ Fiber Feed และประวัติการตั้งค่า
ขั้นตอนที่ 3 ตรวจ Splice Mode
ยืนยันว่าใช้โหมดเหมาะกับ Fiber
ขั้นตอนที่ 4 ตรวจ Arc Error
ดูว่ามี Strong Arc, Weak Arc หรือ Calibration Warning หรือไม่
ขั้นตอนที่ 5 ตรวจ Electrode
ตรวจรอบการใช้งานและความสมบูรณ์ตามคู่มือ
ขั้นตอนที่ 6 ทำ Arc Calibration เมื่อกำหนด
ให้เครื่องตรวจและปรับสภาวะตามโปรแกรมของรุ่น
ขั้นตอนที่ 7 ตรวจ Motor Calibration
หากอาการเกี่ยวกับ Fiber Feed ให้ทำตามคู่มือ
ขั้นตอนที่ 8 ทดลองสไปซ์
ใช้ Fiber ทดสอบและเปรียบเทียบภาพก่อน–หลัง
ขั้นตอนที่ 9 ปรับพารามิเตอร์เฉพาะเมื่อได้รับอนุญาต
ถ้าต้องปรับ Overlap, Prefuse หรือ Arc Parameters ให้ผู้มีความรู้ใช้ค่าตามเอกสารเฉพาะรุ่น
ขั้นตอนที่ 10 ตรวจรับคุณภาพ
ทดสอบทางแสงตามข้อกำหนดก่อนใช้กับวงจรจริง
สำหรับงานแก้ Fat Splice comsiam แนะนำให้ตรวจ Overlap และการป้อนเส้นใยก่อนการปรับ Arc Power เพราะรอยต่อที่บวมมักเกี่ยวข้องโดยตรงกับปริมาณเนื้อแก้วที่ถูกดันรวมกัน
㉑ Motor Calibration กับ Arc Calibration ต่างกันอย่างไร?
| รายการ | Motor Calibration | Arc Calibration |
|---|---|---|
| ระบบหลัก | การเคลื่อนและตำแหน่ง Fiber | สภาวะอาร์ก |
| เกี่ยวข้องกับ | Fiber Feed, Gap, มอเตอร์ | Arc Energy และการหลอม |
| อาการที่อาจเกี่ยวข้อง | Fat Splice, Separation, Motor Error | Thin Splice, Arc Error, Splice Defect |
| วิธีดำเนินการ | ตามเมนูเครื่อง | ตามเมนูเครื่อง |
| ใช้แทนกันได้ไหม | ไม่ได้ | ไม่ได้ |
หากมี Fat Splice จาก Overlap มากเกินไป การทำ Arc Calibration เพียงอย่างเดียวอาจไม่แก้สาเหตุที่แท้จริง
㉒ Fat Splice ทำให้ Splice Loss สูงไหม?
อาจทำให้ Loss สูงได้ แต่ไม่ใช่ทุกลักษณะบวมจะมี Loss สูงเสมอไป
การประเมินต้องพิจารณา
- รูปร่างรอยต่อ
- คำเตือนของเครื่อง
- Core Alignment
- Estimated Splice Loss
- ความสมบูรณ์ทางกายภาพ
- ข้อกำหนดรับงาน
- ผลวัดทางแสงเมื่อกำหนด
ค่า Estimated Loss ที่เครื่องแสดงไม่ใช่ผลวัด Optical Loss โดยตรง
หากเครื่องหรือโครงการกำหนดให้ปฏิเสธรอยต่อที่มี Fat Splice ผิดปกติ ต้องแก้ไขตามเกณฑ์นั้น ไม่ควรเพิ่มค่า Loss Limit เพื่อให้เครื่องยอมรับ
㉓ Fat Splice แต่ค่า Loss 0.00 dB ใช้งานได้ไหม?
ค่า Estimated Loss 0.00 dB หมายถึงเครื่องแสดงค่าประเมินตามอัลกอริทึมและความละเอียดของจอ ไม่ได้ยืนยันว่ารอยต่อไม่มีการสูญเสีย
หากภาพแสดงจุดบวมเล็กน้อย แต่ไม่มีคำเตือนและคู่มือระบุว่ารูปทรงดังกล่าวอยู่ในลักษณะที่ยอมรับได้ อาจไม่จำเป็นต้องสไปซ์ใหม่
แต่ถ้าเครื่องขึ้น Fat Fiber หรือมีข้อบกพร่องที่เกินเกณฑ์ ต้องพิจารณาแก้ไขตามข้อกำหนด
อย่าตัดสินจากตัวเลข Estimated Loss เพียงอย่างเดียว
㉔ Fat Splice มีผลต่อความแข็งแรงของรอยต่อไหม?
รอยต่อที่ผิดรูปมากอาจมีความเสี่ยงต่อคุณสมบัติทางกล แต่ผลจริงขึ้นอยู่กับลักษณะความผิดปกติและคุณภาพกระบวนการ Fusion
การตรวจควรพิจารณา
- ภาพรอยต่อ
- ข้อบกพร่องที่เครื่องรายงาน
- Proof Test เมื่อระบบกำหนด
- Splice Protection Sleeve
- แรงดึงหลังสไปซ์
- Bend Radius
- การจัดเก็บใน Splice Tray
ไม่ควรดึง Bare Fiber ด้วยมืออย่างรุนแรงเพื่อทดสอบความแข็งแรง
㉕ Fat Splice หลังเปลี่ยน Electrode เกิดจากอะไร?
หากเกิดรอยต่อบวมหลังเปลี่ยน Electrode ควรตรวจ
- Electrode รุ่นที่ใช้
- ขั้นตอนติดตั้ง
- ประวัติ Stabilization
- ผล Arc Calibration
- Splice Mode
- Motor Calibration เมื่อมีข้อบ่งชี้
- การเปลี่ยนค่าพารามิเตอร์ก่อนหน้า
แต่ไม่ควรสรุปว่า Electrode ใหม่เป็นสาเหตุทันที เพราะอาจมีค่า Overlap ผิดหรือใช้โหมดไม่เหมาะอยู่ก่อนแล้ว
ห้ามปรับตำแหน่ง Electrode ขณะเครื่องมีไฟเลี้ยง หรือถอดส่วนแรงดันสูงโดยไม่มีการฝึกอบรม
㉖ Fat Splice เกิดจาก Fiber G.652D กับ G.657A2 หรือไม่?
การสไปซ์ G.652D กับ G.657A2 เป็นงานที่สามารถพบได้ในระบบ Single-mode
การใช้ Fiber ต่างรุ่นไม่ได้หมายความว่าจะเกิด Fat Splice เสมอไป
หากพบอาการดังกล่าวควรตรวจ
- ชนิด Fiber ทั้งสองด้าน
- ความเหมาะสมของ Splice Mode
- Overlap
- Motor Calibration
- Arc Calibration เมื่อมีข้อบ่งชี้
- คุณภาพหน้าตัด
- ภาพรอยสไปซ์
- ผลทดสอบ Optical Loss
ควรแยกปัญหาที่เกิดจากรูปทรงรอยต่อออกจากผล OTDR ที่อาจได้รับผลจาก Backscatter Mismatch
㉗ Fat Splice เกิดซ้ำทุก Core ต้องแก้อะไรก่อน?
หาก Fat Splice เกิดซ้ำกับหลาย Core โดยมีรูปทรงคล้ายกัน ควรสงสัยปัจจัยร่วมที่เกิดจากขั้นตอนหรือเครื่องมือ
จุดตรวจหลัก
- Splice Mode
- Overlap
- Motor Calibration
- Arc Calibration เมื่อมีข้อบ่งชี้
- Electrode
- Fiber Holder
- Fiber Cleaver
- ความสะอาด
- ชนิด Fiber ทดสอบ
หากทดลองกับ Fiber ทดสอบที่ทราบสภาพแล้วยังบวมเหมือนเดิม ควรตรวจระบบเครื่องเพิ่มเติมก่อนสไปซ์สายโครงการต่อ
㉘ ตัวอย่าง Troubleshooting หน้างาน
สมมติช่างกำลังสไปซ์สาย Single-mode 48 Core และพบรอยต่อบวมใน Core 5, 6 และ 7 ติดต่อกัน
การตรวจครั้งที่ 1
บันทึก Splice Result และภาพรอยต่อทั้งสามจุด
การตรวจครั้งที่ 2
ตรวจ Splice Mode พบว่าใช้โปรแกรม Custom ที่มีการปรับ Overlap จากค่าตั้งเดิม
การตรวจครั้งที่ 3
ตรวจค่าตั้งและคู่มือเครื่อง
การตรวจครั้งที่ 4
ใช้ Fiber ทดสอบชนิดเดียวกันเพื่อตรวจอาการโดยไม่ตัด Core ของโครงการเพิ่ม
การตรวจครั้งที่ 5
ทำ Motor Calibration หรือคืนค่าตามกระบวนการที่ผู้ผลิตอนุญาต
การตรวจครั้งที่ 6
ทดลอง Fusion Splicing อีกครั้ง
การตรวจครั้งที่ 7
ตรวจภาพรอยต่อและค่า Estimated Loss
การตรวจครั้งที่ 8
เมื่ออาการบวมผิดปกติหายและผลเป็นไปตามข้อกำหนด จึงเริ่มแก้รอยต่อของโครงการที่ไม่ผ่านเกณฑ์
การตรวจครั้งที่ 9
หด Sleeve และจัด Fiber ลง Tray
การตรวจครั้งที่ 10
ทดสอบ Optical Loss ตามวิธีตรวจรับของโครงการ
สถานการณ์นี้เป็นตัวอย่างสมมติ เพื่อแสดงให้เห็นว่าการตรวจค่า Overlap อาจแก้ปัญหาได้ตรงจุดกว่าการปรับ Arc Power แบบสุ่ม
㉙ วิธีป้องกัน Fat Splice ก่อนเริ่มงาน
ก่อนเริ่ม Fusion Splicing
- ตรวจชนิด Fiber
- ตรวจ Splice Mode
- ตรวจว่ามี Custom Parameters หรือไม่
- ตรวจความสะอาด V-Groove
- ตรวจ Clamp
- ตรวจ Fiber Cleaver
- ตรวจ Electrode Count
- ตรวจประวัติ Calibration
- เตรียม Fiber ทดสอบเมื่อจำเป็น
ระหว่างสไปซ์
- ปอก Coating ตามระยะ
- ทำความสะอาด Bare Fiber
- Cleave ให้ได้คุณภาพ
- วาง Fiber ให้ตรง
- ไม่ให้สายด้านนอกดึงตึง
- ตรวจภาพหลัง Arc
- สังเกต Fat, Thin หรือ Bubble
- บันทึกผลผิดปกติ
หลังสไปซ์
- ตรวจรอยต่อก่อนหด Sleeve
- ใช้ Sleeve ตรงประเภท
- จัด Fiber ลง Tray
- รักษา Bend Radius
- ไม่กดทับบริเวณรอยต่อ
- ทดสอบทางแสง
- เก็บผลตรวจรับ
㉚ Checklist แก้รอยสไปซ์ Fiber บวม
- อ่านคำเตือน Fat Splice
- ตรวจภาพ X/Y
- ตรวจว่าบวมเล็กน้อยหรือผิดรูปชัดเจน
- ตรวจเกณฑ์รับงาน
- ตรวจ Splice Mode
- ตรวจชนิด Fiber
- ตรวจค่า Overlap
- ตรวจ Fiber Stuffing
- ตรวจค่าเดิมใน Custom Mode
- ตรวจ Holder
- ตรวจ Clamp
- ตรวจ V-Groove
- ตรวจ Cleave Length
- ตรวจ Cleave Angle
- ตรวจ Fiber Cleaver
- ตรวจ Gap Setting
- ตรวจ Motor Error
- ทำ Motor Calibration เมื่อกำหนด
- ตรวจ Arc Error
- ตรวจ Electrode
- ทำ Arc Calibration เมื่อจำเป็น
- ทดลองกับ Fiber ทดสอบ
- ตรวจภาพรอยต่อใหม่
- ตรวจ Estimated Loss
- ตรวจสถานะ Live Fiber ก่อนแก้ไข
- ตรวจ Fiber Slack
- สไปซ์ใหม่เมื่อไม่ผ่านเกณฑ์
- หด Splice Sleeve
- ตรวจ Bend Radius
- วัด Optical Loss
- บันทึกผลและ As-Built
㉛ คำถามที่พบบ่อยเกี่ยวกับ Fat Splice
Fat Splice คืออะไร?
คือรอย Fusion Splice ที่บริเวณเชื่อมเส้นใยมีลักษณะบวมหรือหนาผิดปกติ โดยอาจเกี่ยวข้องกับการป้อน Fiber มากเกินระหว่างหลอมเชื่อม
รอยสไปซ์ Fiber บวมเกิดจากอะไร?
สาเหตุสำคัญคือ Overlap หรือ Fiber Stuffing มากเกินไป นอกจากนี้ต้องตรวจ Splice Mode และกระบวนการ Fusion ด้วย
Fat Splice ต้องแก้ Arc Power ไหม?
ไม่ใช่ทุกกรณี ควรตรวจ Overlap และ Motor Calibration ก่อน แล้วจึงตรวจ Arc เมื่อมีข้อบ่งชี้
Overlap คืออะไร?
คือค่าหรือเงื่อนไขที่เกี่ยวข้องกับการดันปลาย Fiber เข้าหากันระหว่าง Fusion ตามการออกแบบเครื่อง
Overlap มากเกินทำให้ Fiber บวมได้ไหม?
ได้ เพราะเนื้อแก้วอาจสะสมและโป่งออกบริเวณรอยต่อ
Motor Calibration ช่วยแก้ Fat Splice ได้ไหม?
ช่วยได้ในกรณีที่เครื่องมีปัญหาการควบคุมปริมาณการ Feed และคู่มือกำหนดให้ทำ
Arc Calibration ช่วยแก้ Fat Splice ได้ไหม?
อาจช่วยเมื่อปัญหาเกี่ยวข้องกับสภาวะ Arc แต่ไม่ควรใช้แทนการตรวจ Overlap
Fat Splice กับ Thin Splice ต่างกันอย่างไร?
Fat Splice มีลักษณะบวม ส่วน Thin Splice มีลักษณะคอดหรือบางลง
Fat Splice กับ Bubble ต่างกันอย่างไร?
Fat Splice เป็นรูปร่างบวมของรอยต่อ ส่วน Bubble เป็นลักษณะคล้ายโพรงหรือฟองภายในบริเวณหลอม
Fat Splice ทำให้ Loss สูงไหม?
อาจทำให้ Loss สูง แต่ต้องประเมินจากลักษณะรอยต่อ เกณฑ์เครื่อง และผลทดสอบ
Fat Splice แต่ Loss 0.00 dB ต้องสไปซ์ใหม่ไหม?
ให้ตรวจข้อบกพร่องและเกณฑ์ที่กำหนด ไม่ตัดสินจากค่า Estimated Loss เพียงค่าเดียว
Fat Splice เกิดกับเครื่อง Fujikura ได้ไหม?
ได้เช่นเดียวกับเครื่อง Fusion Splicer ยี่ห้ออื่น และเครื่องบางรุ่นมีคำเตือน Fat Fiber พร้อมขั้นตอนตรวจ Overlap โดยเฉพาะ
Fat Splice เกิดจาก G.652D กับ G.657A2 หรือไม่?
ไม่จำเป็นต้องเกิดจากการใช้ Fiber ต่างชนิด ต้องตรวจ Splice Mode และพารามิเตอร์ก่อน
ต้องลด Overlap เท่าไร?
ใช้ค่าตามคู่มือและช่วงการปรับที่เครื่องรองรับ ไม่มีค่าลดตายตัวสำหรับทุกยี่ห้อ
ต้องลด Arc Current เมื่อ Fiber บวมไหม?
ไม่ควรลดทันที เพราะอาจไม่ใช่สาเหตุหลัก และอาจทำให้รอยต่อเกิดปัญหาอื่น
ทำไม Fat Splice เกิดซ้ำหลาย Core?
อาจเกิดจาก Splice Mode, Overlap, Motor Calibration หรือสภาวะเครื่องที่ใช้ร่วมกันทุก Core
Fat Splice ใช้งานต่อได้ไหม?
ขึ้นอยู่กับขนาดความผิดปกติและเกณฑ์ของเครื่องหรือโครงการ ถ้าไม่ผ่านเกณฑ์ต้องแก้ไข
เมื่อไรควรส่ง Fusion Splicer ซ่อม?
เมื่อแก้ตามคู่มือแล้ว Fat Splice ยังเกิดซ้ำกับ Fiber ทดสอบหลายชุด หรือพบ Motor/Arc Error ต่อเนื่อง
㉜ สรุป รอยสไปซ์ Fiber บวมหรือมีปุ่ม (Fat Splice) แก้อย่างไร?
Fat Splice เป็นลักษณะรอย Fusion Splice ที่บวมหรือหนาผิดปกติบริเวณรอยต่อ โดยสาเหตุสำคัญคือ Overlap หรือ Fiber Stuffing มากเกินระหว่างหลอมเชื่อม
แนวทางตรวจที่ถูกต้องคือเริ่มจากตรวจภาพรอยต่อและ Splice Mode จากนั้นตรวจค่า Overlap ระบบมอเตอร์ และการเตรียม Fiber ก่อนพิจารณาปรับสภาวะ Arc
หากเครื่องรองรับ Motor Calibration และคู่มือระบุให้ใช้กับอาการ Fat Splice ควรดำเนินการตามขั้นตอน โดยไม่ปรับพารามิเตอร์ระดับวิศวกรรมแบบคาดเดา
รอยต่อที่หนาขึ้นเล็กน้อยอาจอยู่ในลักษณะที่เครื่องบางรุ่นยอมรับได้ แต่ถ้าเครื่องแจ้งข้อบกพร่องหรือผลไม่ผ่านเกณฑ์ ต้องดำเนินการแก้ไขและตรวจซ้ำ
comsiam แนะนำให้ทีมช่างตรวจ Overlap และ Fiber Feed ก่อนแก้ Arc Power ทุกครั้งที่พบ Fat Splice เพื่อป้องกันการปรับค่าผิดสาเหตุและลดการสไปซ์ใหม่โดยไม่จำเป็น
หลังแก้ไขต้องตรวจคุณภาพรอยต่อ หด Splice Protection Sleeve จัดเก็บ Fiber ใน Splice Tray และทดสอบ Optical Loss ตามข้อกำหนด
การควบคุมปริมาณ Fiber Feed ให้เหมาะสม การเลือก Splice Mode ที่ถูกต้อง และการบำรุงรักษา Fusion Splicer อย่างสม่ำเสมอ จะช่วยลดปัญหารอยสไปซ์บวม เพิ่มความสม่ำเสมอของงาน Fusion Splicing และทำให้ระบบ Fiber Optic มีความน่าเชื่อถือในระยะยาว
ComSiam Professional Team