ComSiam Service

รอยสไปซ์ Fiber มีฟองอากาศ (Bubble) เกิดจากอะไร? โดยทั่วไปเป็นความผิดปกติที่อาจเกิดขึ้นเมื่อมีสิ่งปนเปื้อน ความชื้น หรือการหลอมเชื่อมที่ไม่เหมาะสมบริเวณปลายเส้นใย ทำให้เกิดลักษณะคล้ายฟอง ช่องว่าง หรือโพรงในบริเวณ Fusion Splice ซึ่งเครื่อง Fusion Splicer บางรุ่นสามารถตรวจจับและแจ้งเตือนผ่านภาพรอยต่อได้
วิธีแก้ที่เหมาะสมคือหยุดรับรอยต่อดังกล่าว ตรวจข้อความแจ้งเตือนและภาพรอยสไปซ์ จากนั้นตัดส่วนรอยต่อที่มีข้อบกพร่องออกตามขั้นตอน เตรียมปลาย Fiber ใหม่ ทำความสะอาด Bare Fiber, Cleave ให้ได้คุณภาพ และทดลอง Fusion Splicing อีกครั้ง หากยังเกิด Bubble ซ้ำ จึงตรวจ V-Groove, Clamp, Splice Mode, Electrode และ Arc Calibration ตามลำดับ
รอยสไปซ์ที่มี Bubble ไม่ควรยอมรับเพียงเพราะเครื่องแสดง Estimated Loss ต่ำ เพราะฟองหรือโพรงอาจเกี่ยวข้องกับความสมบูรณ์ทางกายภาพของรอยต่อ และการแสดงค่า Loss บนเครื่องเป็นเพียงค่าประเมิน ไม่ใช่ผลการวัดทางแสงโดยตรง
สิ่งสำคัญอีกประการคือ ต้องแยก Bubble ออกจาก Fat Splice หรือ Thin Splice เนื่องจากรอยต่อแต่ละลักษณะอาจมีสาเหตุและวิธีแก้แตกต่างกัน
บทความนี้ comsiam จะอธิบาย 12 สาเหตุของ Bubble ใน Fusion Splicing วิธีตรวจรอยต่อ วิธีแก้ทีละขั้น วิธีป้องกันปัญหาซ้ำ และแนวทางตรวจ Optical Loss ก่อนส่งมอบงานไฟเบอร์ออปติก
① Bubble ใน Fusion Splicing คืออะไร?
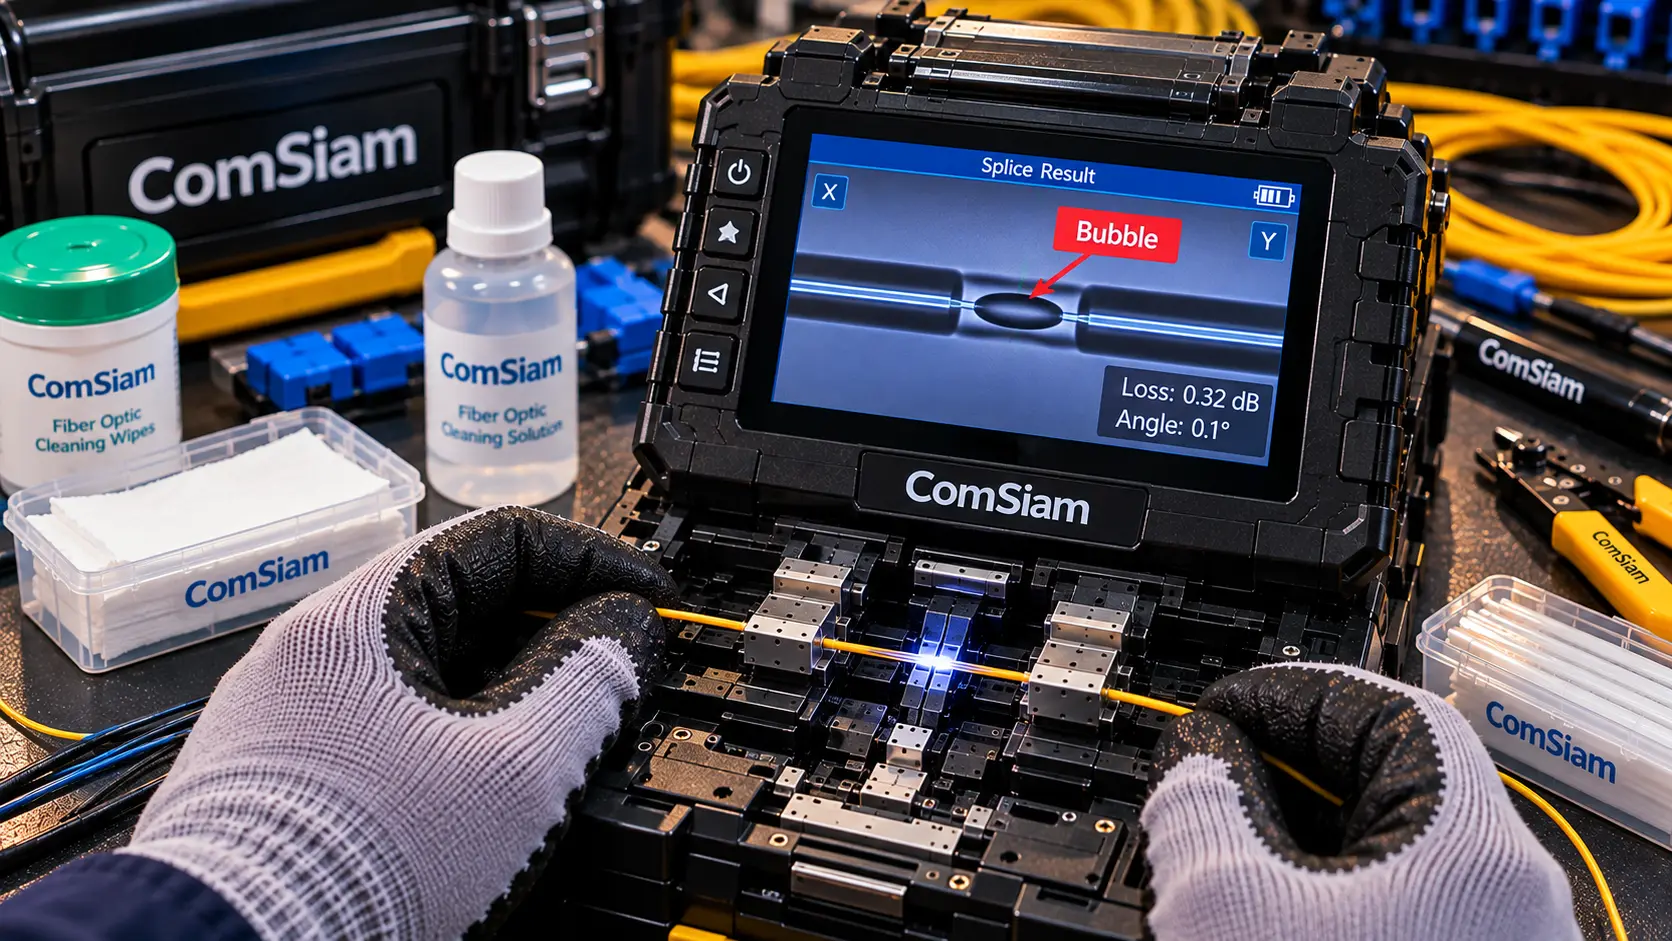
Bubble ในงาน Fusion Splicing คือความผิดปกติที่ปรากฏบริเวณรอยเชื่อมของเส้นใยแก้วนำแสง โดยอาจเห็นเป็นโพรง จุดคล้ายฟอง หรือความผิดปกติภายในเนื้อแก้วที่ผ่านกระบวนการหลอม
เครื่อง Fusion Splicer บางรุ่นสามารถตรวจลักษณะดังกล่าวจากระบบภาพและแสดงข้อความ เช่น
- Bubble
- Bubble Error
- Splice Bubble
- Splice Defect
- Abnormal Splice
- Splicing Failed
ชื่อข้อความและวิธีตรวจไม่เหมือนกันทุกยี่ห้อ
จึงต้องอ่านภาพรอยต่อและข้อความ Error ตามคู่มือของเครื่องรุ่นที่ใช้งานจริง
② ทำไมรอยสไปซ์ถึงเกิดฟองอากาศ?
การเกิด Bubble อาจสัมพันธ์กับสิ่งปนเปื้อนที่อยู่บริเวณปลายเส้นใยก่อนหลอมเชื่อม เช่น คราบจาก Coating, น้ำมัน หรือความชื้น
เมื่อเกิดอาร์กและอุณหภูมิสูง สิ่งปนเปื้อนบางชนิดอาจรบกวนกระบวนการหลอม ทำให้เกิดความผิดปกติที่ตรวจพบในเนื้อรอยต่อ
อย่างไรก็ตาม ไม่ควรสรุปว่าทุก Bubble เกิดจากอากาศที่ติดอยู่ภายในเส้นใยโดยตรง เพราะเครื่องบางรุ่นใช้คำว่า Bubble เป็นชื่อการจำแนกลักษณะภาพที่ผิดปกติ
ปัจจัยอื่น เช่น หน้าตัดไม่สมบูรณ์ การจัดแนวผิด และการควบคุม Arc ที่ไม่เหมาะสม อาจมีส่วนเกี่ยวข้องด้วย
③ Bubble มีผลต่อ Splice Loss อย่างไร?
รอยต่อที่มี Bubble อาจทำให้แสงผ่านบริเวณเชื่อมต่อได้ไม่สมบูรณ์ และอาจส่งผลต่อ Insertion Loss หรือความแข็งแรงของรอยต่อ
ผลที่อาจพบ ได้แก่
- Estimated Splice Loss สูง
- เครื่องแจ้ง Splice Defect
- เครื่องสั่งให้สไปซ์ใหม่
- รอยต่อผิดรูป
- ผล OTDR ไม่ผ่านเกณฑ์
- รอยต่อขาดง่ายในบางกรณี
- ความน่าเชื่อถือของรอยต่อไม่เป็นไปตามข้อกำหนด
ถึงแม้บางรอยต่อที่มีข้อบกพร่องจะยังส่งแสงผ่านได้ แต่ก็ไม่ควรถือว่าผ่านงานหากเครื่องหรือเกณฑ์คุณภาพกำหนดให้ปฏิเสธ
④ Bubble, Fat Splice และ Thin Splice ต่างกันอย่างไร?
| ประเภท | ลักษณะ | สาเหตุที่ควรตรวจ |
|---|---|---|
| Bubble | จุดคล้ายฟองหรือโพรงในรอยต่อ | สิ่งปนเปื้อน ความชื้น การหลอม |
| Fat Splice | รอยต่อบวมกว่าส่วนเส้นใย | Feed, Arc และเงื่อนไขการหลอม |
| Thin Splice | รอยต่อคอดหรือบางลง | Gap, Feed, Arc และการเตรียมปลาย |
| Core Offset | แกนเส้นใยไม่ตรงกัน | Alignment และตำแหน่ง Fiber |
| Bad Cleave | ปลาย Fiber เอียง บิ่น หรือแตก | Fiber Cleaver และการเตรียมปลาย |
รอยต่อหนึ่งจุดอาจมีความผิดปกติหลายลักษณะร่วมกันได้
⑤ ตาราง 12 สาเหตุที่ทำให้รอย Fusion Splice เกิด Bubble
| ลำดับ | สาเหตุที่เป็นไปได้ | วิธีตรวจและแก้ |
|---|---|---|
| 1 | คราบ Coating ตกค้าง | ปอกและทำความสะอาดใหม่ |
| 2 | คราบ Gel จาก Loose Tube | ล้างคราบด้วยวิธีที่รองรับ |
| 3 | Bare Fiber มีฝุ่น | ตรวจความสะอาดก่อน Cleave |
| 4 | น้ำมันจากนิ้วมือ | หลีกเลี่ยงการสัมผัส Bare Fiber |
| 5 | ความชื้นบน Fiber | ตรวจพื้นที่และวิธีเตรียมเส้นใย |
| 6 | วัสดุเช็ดทิ้งขุย | ใช้ Lint-Free Wipe |
| 7 | Cleave ไม่สมบูรณ์ | ตรวจ Fiber Cleaver |
| 8 | V-Groove หรือ Clamp สกปรก | ทำความสะอาดตามคู่มือ |
| 9 | ปลาย Fiber อยู่ผิดตำแหน่ง | ตรวจ Holder และ Gap |
| 10 | Splice Mode ไม่เหมาะ | ตรวจ Fiber Type |
| 11 | Arc Calibration ไม่เหมาะสม | ทำตามข้อบ่งชี้และคู่มือ |
| 12 | Electrode หรือระบบ Arc ผิดปกติ | ตรวจ Count และระบบเครื่อง |
ตารางนี้เป็นรายการตรวจสอบทางเทคนิค ไม่ใช่การจัดอันดับความถี่ของสาเหตุจากข้อมูลสถิติ
⑥ สาเหตุที่ 1 — มีคราบ Coating ตกค้าง
ชั้น Coating มีหน้าที่ป้องกันเส้นใยแก้วระหว่างการใช้งานและจัดการสาย
ก่อน Fusion Splicing ต้องปอก Coating ออกจากช่วง Bare Fiber ตามระยะที่เครื่องกำหนด
หากปอกไม่สมบูรณ์ อาจมีคราบตกค้างบริเวณที่ต้องหลอมเชื่อม
วิธีป้องกัน
- ใช้ Fiber Stripper ที่ตรงกับขนาด Coating
- ปอกตามระยะของเครื่อง
- ตรวจสภาพ Bare Fiber
- ทำความสะอาดด้วยวัสดุไร้ขุย
- ไม่ให้คราบติดกลับจากเครื่องมือ
- Cleave หลังทำความสะอาดอย่างถูกต้อง
หากพบคราบผิดปกติ ควรเตรียมปลายใหม่แทนการฝืนสไปซ์
⑦ สาเหตุที่ 2 — คราบ Gel จากสาย Loose Tube
สาย Fiber Optic บางรุ่นใช้สาร Gel หรือสารป้องกันความชื้นภายใน Loose Tube
เมื่อตัดเปิด Tube และนำ Fiber ออกมา อาจมีคราบ Gel ติดอยู่บน Coating หรือบริเวณเครื่องมือ
หากนำเส้นใยเข้าสู่กระบวนการสไปซ์โดยไม่ทำความสะอาดตามข้อกำหนด อาจเกิดการปนเปื้อนบริเวณปลาย Fiber
วิธีแก้
- ทำความสะอาด Gel ตามวิธีของสายและน้ำยาที่รองรับ
- ใช้วัสดุที่ไม่ทิ้งขุย
- ไม่ใช้ทินเนอร์หรือน้ำมันทั่วไปแทนน้ำยาที่กำหนด
- แยกพื้นที่ทำความสะอาด Gel จากบริเวณ Cleave
- ตรวจว่าเครื่องมือและถุงมือไม่มีคราบ Gel
- ทำความสะอาด Bare Fiber อีกครั้งตามขั้นตอน
อย่าให้ Gel จาก Loose Tube สัมผัส V-Groove หรือ Fiber Clamp โดยไม่จำเป็น
⑧ สาเหตุที่ 3 — Bare Fiber มีฝุ่น
ฝุ่นละอองขนาดเล็กสามารถติดบนพื้นผิวเส้นใยที่เตรียมไว้ได้
งานสไปซ์กลางแจ้งที่มีลมและฝุ่นมากจึงต้องควบคุมสภาพแวดล้อมเป็นพิเศษ
วิธีป้องกัน
- จัดโต๊ะทำงานในพื้นที่สะอาด
- ลดการเปิดเผย Bare Fiber โดยไม่จำเป็น
- ไม่วางเส้นใยที่ปอกแล้วบนโต๊ะโดยตรง
- ทำความสะอาดก่อน Cleave
- ป้องกันฝุ่นบริเวณเครื่องตัด
- ปิด Wind Protector ระหว่างกระบวนการ
- เก็บเศษ Fiber ออกจากพื้นที่
หากสงสัยว่าปลาย Fiber ปนเปื้อนหลัง Cleave ให้เตรียมปลายใหม่ตามขั้นตอนแทนการสัมผัสหน้าตัดเพื่อเช็ดซ้ำแบบไม่เหมาะสม
⑨ สาเหตุที่ 4 — น้ำมันจากนิ้วมือ
แม้มือจะดูสะอาด แต่ผิวหนังยังอาจมีน้ำมันหรือสิ่งปนเปื้อน
การจับ Bare Fiber หลังเตรียมอาจนำคราบเข้าสู่กระบวนการ Fusion Splicing
วิธีป้องกัน
- จับเฉพาะส่วนที่ออกแบบให้จับได้
- ใช้ Fiber Holder ตามขั้นตอน
- ไม่สัมผัสปลาย Bare Fiber
- ตรวจความสะอาดถุงมือ
- ไม่จับส่วนเส้นใยด้วยมือเปล่าหลังทำความสะอาด
- เปลี่ยนวัสดุเช็ดเมื่อมีคราบ
การสวมถุงมือไม่ได้รับประกันว่าไม่มีสิ่งปนเปื้อน หากถุงมือสัมผัส Gel หรือพื้นผิวสกปรกมาก่อน
⑩ สาเหตุที่ 5 — ความชื้นบนเส้นใย
ความชื้นหรือหยดน้ำที่ติดอยู่บริเวณเตรียม Fiber อาจกระทบคุณภาพการทำความสะอาดและการหลอมเชื่อม
สถานการณ์ที่ควรระวัง ได้แก่
- สไปซ์กลางฝน
- เปิด Closure ที่มีน้ำขัง
- เครื่องมือเปียก
- พื้นที่มีหยดน้ำจากการควบแน่น
- เส้นใยสัมผัสพื้นผิวที่มีความชื้น
วิธีแก้
ตรวจสภาพสายและพื้นที่ทำงาน ปฏิบัติตามข้อกำหนดในการทำให้วัสดุพร้อมใช้งาน และใช้เครื่องมือในช่วงสภาพแวดล้อมที่รองรับ
หากเครื่อง Fusion Splicer มีน้ำเข้าหรือเปียกภายใน ต้องหยุดใช้งาน ไม่ควรสั่ง Arc ต่อเพื่อทดลอง
⑪ สาเหตุที่ 6 — ผ้าเช็ด Fiber ทิ้งขุย
วัสดุทำความสะอาดที่ไม่เหมาะสมอาจทิ้งเส้นใยผ้าหรือเศษวัสดุไว้บน Bare Fiber
สิ่งปนเปื้อนดังกล่าวอาจสร้างปัญหาในการ Cleave หรือ Fusion
วิธีป้องกัน
- ใช้ Lint-Free Wipe ที่รองรับงาน Fiber
- เลือกน้ำยาทำความสะอาดตามข้อกำหนด
- ใช้บริเวณสะอาดของผ้าเช็ด
- ไม่ใช้ผ้าซ้ำจนมีคราบสะสม
- ไม่ใช้กระดาษทิชชูทั่วไปแทนโดยไม่มีข้อกำหนด
- เก็บวัสดุเช็ดในภาชนะที่สะอาด
ควรตรวจความสะอาดของบริเวณ Fiber Holder และเครื่องมือก่อนเริ่มสไปซ์ด้วย
⑫ สาเหตุที่ 7 — Cleave ไม่สมบูรณ์
Fiber Cleaver ต้องเตรียมปลาย Fiber ให้เหมาะกับการหลอมเชื่อม
ปัญหาหน้าตัดอาจประกอบด้วย
- Cleave Angle สูง
- ปลาย Fiber บิ่น
- มีรอยแตก
- หน้าตัดไม่เรียบ
- Cleave Length ไม่ถูกต้อง
- Fiber เคลื่อนระหว่างตัด
แม้ Bad Cleave ไม่ได้เป็นสาเหตุของ Bubble ทุกกรณี แต่สามารถเกี่ยวข้องกับการหลอมเชื่อมที่ผิดปกติได้
วิธีแก้
ตรวจ Clamp Pad และใบมีด Fiber Cleaver
ทำความสะอาดหรือบำรุงรักษาตามคู่มือ แล้วทดลอง Cleave ด้วย Fiber ทดสอบ
หากปลาย Fiber ไม่ผ่านเกณฑ์ ให้เตรียมใหม่ก่อน Fusion Splicing
⑬ สาเหตุที่ 8 — V-Groove หรือ Clamp สกปรก
V-Groove และ Fiber Clamp ทำหน้าที่กำหนดตำแหน่งเส้นใยภายในเครื่อง
เมื่อมีฝุ่นหรือคราบ เส้นใยอาจอยู่ผิดตำแหน่งและส่งผลต่อ Alignment หรือกระบวนการหลอมเชื่อม
วิธีแก้
- หยุดการสไปซ์
- นำ Fiber ออกจากเครื่อง
- ตรวจ V-Groove
- ทำความสะอาดตามคู่มือ
- ตรวจ Fiber Clamp
- ตรวจว่าไม่มีเศษแก้วค้าง
- วาง Fiber ใหม่
- ทดลองสไปซ์
ไม่ควรใช้ไขควงหรือเข็มโลหะขูด V-Groove เพราะอาจทำให้ผิวรองรับเส้นใยเสียหาย
⑭ สาเหตุที่ 9 — ระยะ Gap หรือ Overlap ผิดปกติ
เครื่อง Fusion Splicer ต้องควบคุมตำแหน่งปลาย Fiber และการเคลื่อนเส้นใยระหว่างการหลอมเชื่อม
หากระยะ Gap หรือการเคลื่อนเส้นใยผิดจากที่เครื่องออกแบบ อาจทำให้รูปทรงรอยต่อผิดปกติ
จุดที่ควรตรวจ
- Cleave Length
- Holder Position
- Fiber Placement
- Gap Setting
- ระบบ Alignment
- การเลื่อนตัวของ Fiber
- Motor Error
- Splice Mode
หากเครื่องมี Motor Error ซ้ำ ไม่ควรปรับค่ามอเตอร์เอง ต้องดำเนินการตามคู่มือหรือส่งศูนย์บริการ
⑮ สาเหตุที่ 10 — ใช้ Splice Mode ไม่ตรงชนิด Fiber
Fusion Splicer หลายรุ่นมีโปรแกรมสำหรับ Fiber ต่างประเภท เช่น
- Standard Single-mode
- G.652
- G.657
- Multimode
- NZDS
- Specialty Fiber
- Ribbon Fiber ในรุ่นที่รองรับ
หากใช้ Splice Mode ไม่เหมาะสม กระบวนการหลอมเชื่อมอาจไม่สอดคล้องกับคุณสมบัติของเส้นใย
วิธีแก้
ตรวจชนิด Fiber ทั้งสองด้าน แล้วเลือก Splice Mode ที่คู่มือเครื่องกำหนด
ไม่ควรใช้โหมดของสายคนละประเภทโดยอาศัยว่าปลาย Fiber ดูมีขนาดใกล้เคียงกัน
⑯ สาเหตุที่ 11 — Arc Calibration ไม่เหมาะสม
Arc Calibration เกี่ยวข้องกับสภาวะการอาร์กที่ใช้หลอมเชื่อมเส้นใย
หากกระบวนการอาร์กไม่เหมาะสม อาจมีข้อบกพร่องของรอยต่อ เช่น Bubble, Fat Splice หรือ Thin Splice ได้ในบางสถานการณ์
วิธีตรวจ
- ตรวจข้อความ Arc Error
- ตรวจประวัติ Calibration
- ตรวจสภาพ Electrode
- ตรวจ Fiber Type
- ตรวจคุณภาพ Cleave
- ใช้ Arc Calibration ตามคู่มือเมื่อมีข้อบ่งชี้
ไม่ควรเพิ่มหรือลด Arc Power แบบสุ่มเพื่อแก้ Bubble เพราะอาจทำให้รอยต่อมีข้อบกพร่องเพิ่มขึ้น
⑰ สาเหตุที่ 12 — Electrode หรือระบบ Arc ผิดปกติ
Electrode ใช้สร้างอาร์กสำหรับหลอมเชื่อมเส้นใย
เมื่อผ่านการใช้งานตามรอบหรือมีความเสียหาย อาจทำให้ Arc ไม่เสถียรได้
อาการที่ควรตรวจร่วมกัน
- Bubble เกิดซ้ำหลายรอยต่อ
- Fat Splice หรือ Thin Splice
- High Estimated Loss
- Arc Calibration Failed
- Strong Arc หรือ Weak Arc
- เครื่องเตือน Electrode
- รอยสไปซ์ผิดรูปบ่อย
วิธีแก้
ตรวจ Electrode Count และเงื่อนไขการเปลี่ยนตามรุ่นเครื่อง
หากต้องเปลี่ยน Electrode ให้ดำเนินการตามคู่มือ ในสภาพเครื่องปลอดภัย และทำ Stabilization หรือ Arc Calibration เมื่อกำหนด
ห้ามสัมผัส Electrode ขณะเครื่องมีไฟเลี้ยง หรือถอดชุดสร้าง Arc โดยไม่มีการฝึกอบรม
⑱ วิธีแก้ Bubble ในรอยสไปซ์ทีละขั้นตอน
ต่อไปนี้เป็นแนวทางสำหรับช่างเมื่อพบ Bubble หลัง Fusion Splicing
ขั้นตอนที่ 1 บันทึกคำเตือน
อ่านข้อความ Bubble หรือ Splice Defect และบันทึก Estimated Loss พร้อมหมายเลข Core
ขั้นตอนที่ 2 ตรวจภาพรอยต่อ
ดูว่ามีลักษณะฟอง โพรง หรือรอยผิดรูปอื่นร่วมด้วยหรือไม่
ขั้นตอนที่ 3 หยุดยอมรับรอยต่อที่ไม่ผ่านเกณฑ์
อย่ารีบหด Sleeve เพื่อส่งมอบงานหากรอยต่อถูกแจ้งว่ามีข้อบกพร่องที่ต้องแก้ไข
ขั้นตอนที่ 4 ตรวจสถานะวงจร
หากเป็น Live Fiber ต้องได้รับอนุญาตตามขั้นตอนก่อนตัดหรือแก้รอยต่อ
ขั้นตอนที่ 5 ตรวจ Fiber Slack
ยืนยันว่ามีความยาวสำรองสำหรับสไปซ์ใหม่ และไม่กระทบ Core อื่น
ขั้นตอนที่ 6 ตัดส่วนรอยต่อผิดปกติออก
ดำเนินการตามวิธีที่ได้รับอนุมัติและจัดเก็บเศษ Fiber อย่างปลอดภัย
ขั้นตอนที่ 7 ตรวจ Fiber Stripper
ตรวจว่าไม่มีคราบหรือความเสียหายที่ทำให้การปอก Coating ผิดปกติ
ขั้นตอนที่ 8 ปอก Coating ใหม่
ใช้ระยะที่เครื่องและ Holder รองรับ
ขั้นตอนที่ 9 ทำความสะอาด Bare Fiber
ใช้วัสดุไร้ขุยและน้ำยาที่เหมาะสม
ขั้นตอนที่ 10 ตรวจ Fiber Cleaver
ตรวจความสะอาด Clamp และสภาพใบมีด
ขั้นตอนที่ 11 Cleave ใหม่
เตรียมหน้าตัดให้ผ่านเกณฑ์ของเครื่อง
ขั้นตอนที่ 12 ตรวจ V-Groove และ Clamp
หากพบฝุ่นหรือคราบ ให้ทำความสะอาดตามคู่มือ
ขั้นตอนที่ 13 ตรวจ Splice Mode
ยืนยันชนิด Fiber ทั้งสองด้าน
ขั้นตอนที่ 14 วาง Fiber เข้าเครื่อง
ตรวจตำแหน่ง Holder และปลายเส้นใย
ขั้นตอนที่ 15 Fusion Splicing ใหม่
ให้เครื่องทำงานตามโปรแกรมที่เหมาะสม
ขั้นตอนที่ 16 ตรวจภาพรอยต่อ
ยืนยันว่าไม่มี Bubble หรือข้อบกพร่องที่ไม่ผ่านเกณฑ์
ขั้นตอนที่ 17 ตรวจ Estimated Loss
ใช้ประกอบการประเมิน ไม่ใช่ค่าตรวจรับเพียงอย่างเดียว
ขั้นตอนที่ 18 หด Splice Protection Sleeve
ดำเนินการเมื่อรอยต่อผ่านขั้นตอนตรวจที่กำหนด
ขั้นตอนที่ 19 จัด Fiber ลง Tray
รักษา Bend Radius และไม่ให้ Sleeve ถูกกดทับ
ขั้นตอนที่ 20 ตรวจ Optical Loss
ทดสอบตามเกณฑ์โครงการและบันทึกผล
⑲ ทำไมสไปซ์ใหม่แล้วยังเกิด Bubble ซ้ำ?
หากตัดและสไปซ์ใหม่แล้ว Bubble ยังเกิด ควรหยุดทำซ้ำแบบเดิมและตรวจสาเหตุอย่างเป็นระบบ
สิ่งที่ควรทำ
- ตรวจว่าน้ำยาหรือผ้าเช็ดมีคราบหรือไม่
- เปลี่ยนวัสดุเช็ดเป็นชุดสะอาด
- ตรวจ Fiber Stripper
- ตรวจ Fiber Cleaver
- ตรวจ V-Groove
- ตรวจ Fiber Clamp
- ตรวจ Splice Mode
- ทดลองด้วย Fiber ทดสอบที่ทราบสภาพ
- ตรวจ Arc Calibration เมื่อมีข้อบ่งชี้
- ตรวจ Electrode และ Error อื่นร่วมด้วย
สำหรับการแก้ปัญหาหน้างาน comsiam แนะนำให้แยกการตรวจออกเป็น 3 กลุ่ม ได้แก่ Fiber Preparation, เครื่องมือเตรียมสาย และระบบ Fusion Splicer เพื่อหาสาเหตุให้ตรงจุดก่อนตัด Fiber เพิ่มอีก
⑳ วิธีแยกว่าปัญหา Bubble เกิดจากสายหรือเครื่องสไปซ์
การทดลองด้วย Fiber ทดสอบที่ทราบชนิดและสภาพช่วยลดการคาดเดา
| ผลการทดลอง | แนวทางตีความ |
|---|---|
| ทำความสะอาด Fiber ใหม่แล้วหาย | อาจเกิดจากสิ่งปนเปื้อน |
| เปลี่ยนผ้าเช็ดแล้วหาย | ควรตรวจวัสดุทำความสะอาดเดิม |
| เปลี่ยน Cleaver แล้วหาย | ควรตรวจ Cleaver เดิม |
| เกิดเฉพาะสาย Loose Tube ชุดหนึ่ง | ตรวจ Gel และขั้นตอนทำความสะอาด |
| Fiber ทดสอบสไปซ์ได้ปกติ | อาจเกี่ยวกับสายหรือการเตรียมหน้างาน |
| Fiber ทดสอบหลายชุดยังเกิด Bubble | ควรตรวจเครื่องเพิ่มเติม |
| Calibration แล้วผลดีขึ้น | อาจเกี่ยวกับสภาวะ Arc |
| พบ Arc Error ต่อเนื่อง | ตรวจ Electrode และระบบเครื่อง |
ตารางนี้เป็นแนวทางแยกสมมติฐาน ไม่ได้ยืนยันสาเหตุโดยอัตโนมัติ
㉑ Bubble เกิดจาก Cleave Angle Error ได้ไหม?
Cleave Angle Error หมายถึงเครื่องตรวจพบว่าหน้าตัด Fiber เอียงหรือผิดเงื่อนไข
หน้าตัดที่ไม่ดีอาจทำให้กระบวนการหลอมเชื่อมมีความผิดปกติได้ แต่ไม่ใช่ทุก Cleave Angle Error จะทำให้เกิด Bubble
วิธีตรวจ
- ดู Cleave Angle
- ดูรอยบิ่นของปลาย Fiber
- ตรวจ Clamp Pad ของ Cleaver
- ตรวจ Blade Position
- ตรวจ Cleave Length
- Cleave ใหม่เมื่อจำเป็น
อย่าลด Cleave Angle Limit เพียงเพื่อให้เครื่องยอมสไปซ์ปลายที่มีข้อบกพร่อง
㉒ Bubble เกิดจาก Arc Power สูงเกินไปไหม?
สภาวะ Arc ที่ไม่เหมาะสมสามารถเกี่ยวข้องกับการหลอมเชื่อมผิดรูป และอาจมีส่วนทำให้เกิดความผิดปกติที่เครื่องจำแนกเป็น Bubble ได้ในบางกรณี
แต่ไม่ควรสรุปว่าเมื่อเห็น Bubble ต้องลด Arc Power ทันที
เพราะอาการเดียวกันอาจเกิดจากคราบ Coating, ความชื้นหรือหน้าตัดที่มีปัญหา
แนวทางที่ควรทำ
- ตรวจความสะอาด
- ตรวจหน้าตัด
- ตรวจ Splice Mode
- ตรวจ Electrode
- ตรวจ Arc Error
- ทำ Arc Calibration ตามคู่มือเมื่อจำเป็น
การปรับค่าระดับวิศวกรรมควรทำเฉพาะผู้ได้รับอนุญาตและมีข้อมูลอ้างอิงของเครื่อง
㉓ Bubble เกิดจากการสไปซ์ G.652D กับ G.657A2 หรือไม่?
G.652D และ G.657A2 เป็นเส้นใย Single-mode ที่อาจนำมาเชื่อมต่อกันในระบบที่ออกแบบรองรับ
ความต่างด้านคุณสมบัติทางแสงอาจมีผลต่อการประเมิน Loss และผล OTDR แต่ไม่ได้หมายความว่าการสไปซ์ Fiber ต่างชนิดกันจะทำให้เกิด Bubble ทุกครั้ง
หากพบ Bubble ระหว่างเชื่อม Fiber สองประเภทนี้ ควรตรวจ
- ความสะอาด
- คุณภาพ Cleave
- Splice Mode
- Fiber Alignment
- Arc Calibration เมื่อมีข้อบ่งชี้
- รูปร่างรอยต่อ
- ผลทดสอบทางแสง
ไม่ควรสรุปว่าสาเหตุคือ Fiber ต่างชนิดเพียงอย่างเดียว
㉔ Bubble กับ High Splice Loss เกี่ยวข้องกันอย่างไร?
Bubble เป็นลักษณะข้อบกพร่องของรอยต่อ ส่วน High Splice Loss เป็นคำเตือนเกี่ยวกับค่าการสูญเสียที่เครื่องประเมิน
รอยต่อที่มี Bubble อาจมี High Estimated Splice Loss ร่วมด้วย
แต่ไม่ได้เกิดร่วมกันเสมอไป เพราะระบบประเมินของเครื่องมีข้อจำกัด และการตรวจ Bubble อาจเป็นเกณฑ์คุณภาพแยกจากค่า Loss
ข้อควรจำ
Estimated Loss ต่ำ ไม่ได้ลบล้างข้อบกพร่องทางกายภาพที่เครื่องตรวจพบ
หากโครงการหรือคู่มือกำหนดให้ปฏิเสธรอยต่อที่เกิด Bubble ต้องแก้ไขตามขั้นตอน แม้ค่า Loss บนหน้าจอจะต่ำก็ตาม
㉕ Bubble ทำให้รอยสไปซ์ขาดง่ายไหม?
รอยต่อที่มีโพรงหรือข้อบกพร่องอาจมีความแข็งแรงทางกลลดลงได้ในบางกรณี
แต่ความแข็งแรงจริงขึ้นอยู่กับลักษณะและขนาดของข้อบกพร่อง รวมถึงคุณภาพการหลอมเชื่อม
ปัจจัยร่วมที่ควรตรวจ
- ลักษณะรอยต่อ
- ความสะอาด
- รอยร้าว
- Fat หรือ Thin Splice
- คุณภาพ Sleeve
- แรงดึงหลังสไปซ์
- Bend Radius
- การจัดเก็บใน Tray
ไม่ควรใช้การดึง Fiber ด้วยมืออย่างรุนแรงเพื่อพิสูจน์ว่ารอยต่อแข็งแรง
หากเครื่องรองรับ Proof Test หรือมีขั้นตอนตรวจทางกลที่เหมาะสม ให้ใช้ตามข้อกำหนดเท่านั้น
㉖ ถ้ารอยสไปซ์มี Bubble แต่ Loss ต่ำ ใช้งานต่อได้ไหม?
โดยทั่วไปไม่ควรยอมรับรอยต่อที่มี Bubble ชัดเจนและไม่ผ่านเกณฑ์ของเครื่องหรือโครงการ
เหตุผลคือคุณภาพรอยต่อไม่ได้พิจารณาเฉพาะ Loss แต่ยังรวมถึงความสมบูรณ์ทางกายภาพและความน่าเชื่อถือในระยะยาวด้วย
ควรดำเนินการดังนี้
- ตรวจภาพและข้อความเตือน
- เปรียบเทียบเกณฑ์ของเครื่องและโครงการ
- ตรวจความยาว Fiber Slack
- จัดทำแผนแก้ไขหากเป็น Live Fiber
- สไปซ์ใหม่เมื่อข้อบกพร่องไม่ผ่านเกณฑ์
- ตรวจรอยต่อใหม่
- ทดสอบตามข้อกำหนด
ห้ามเพิ่ม Splice Loss Limit หรือปิดการตรวจข้อบกพร่องเพื่อให้รอยต่อผ่านโดยไม่มีเหตุผลทางวิศวกรรม
㉗ วิธีตรวจ Bubble จากหน้าจอ Fusion Splicer
เครื่องบางรุ่นแสดงภาพรอยต่อในมุม X และ Y
ช่างควรตรวจ
- จุดผิดปกติบริเวณกลางรอยเชื่อม
- เงาดำหรือจุดคล้ายโพรง
- รูปร่างเส้นใย
- แนว Core หรือ Cladding
- ขอบรอยต่อ
- คำเตือน Bubble
- ค่า Estimated Loss
- ข้อความ Error อื่นร่วมด้วย
แต่ภาพหน้าจอเพียงอย่างเดียวอาจไม่สามารถบอกองค์ประกอบภายในของโพรงหรือสิ่งปนเปื้อนได้แน่นอน
หากเครื่องมีคำเตือนเฉพาะ ให้ยึดคู่มือสำหรับเกณฑ์รับหรือปฏิเสธรอยต่อ
㉘ วิธีป้องกัน Bubble ก่อนเริ่ม Fusion Splicing
ก่อนเริ่มงาน
- ตรวจสภาพเครื่อง
- ตรวจ Stripper
- ตรวจ Cleaver
- ตรวจความสะอาด V-Groove
- ตรวจ Clamp
- ตรวจ Splice Mode
- ตรวจ Electrode Count
- เตรียมน้ำยาทำความสะอาด
- เตรียมผ้าเช็ดไร้ขุย
- จัดพื้นที่ป้องกันฝุ่นและลม
ระหว่างทำงาน
- ปอก Coating ตามระยะ
- เช็ด Bare Fiber ให้สะอาด
- ไม่จับ Bare Fiber ด้วยนิ้ว
- ใช้ Cleaver ให้ถูกต้อง
- ไม่วางหน้าตัดบนพื้นผิว
- วาง Fiber เข้าเครื่องทันที
- ปิด Wind Protector
- ตรวจภาพรอยต่อหลังสไปซ์
หลังสไปซ์
- ตรวจ Error
- ตรวจ Estimated Loss
- ตรวจว่าไม่มีข้อบกพร่องที่ไม่ผ่านเกณฑ์
- หด Sleeve ตามวิธีที่กำหนด
- จัดเก็บ Fiber ใน Tray
- รักษา Bend Radius
- ทดสอบ Optical Loss
- บันทึกผล
㉙ ตัวอย่างการแก้ Bubble หน้างาน
สมมติช่างกำลังสไปซ์สาย Fiber Optic 24 Core ที่มี Gel ภายใน Loose Tube
หลังสไปซ์ Core 7 เครื่องแสดง Bubble Error
การตรวจครั้งที่ 1
ช่างตรวจภาพรอยต่อและบันทึกข้อความ Error
การตรวจครั้งที่ 2
ตรวจพื้นที่ทำงาน พบว่าถุงมือและเครื่องมือบางชิ้นมีคราบ Gel
การตรวจครั้งที่ 3
หยุดงานชั่วคราวและแยกพื้นที่ทำความสะอาด Gel
การตรวจครั้งที่ 4
ทำความสะอาดเครื่องมือและเปลี่ยนวัสดุเช็ด
การตรวจครั้งที่ 5
ตัดรอยต่อที่ไม่ผ่านเกณฑ์ออก โดยตรวจ Fiber Slack ก่อน
การตรวจครั้งที่ 6
ปอกและทำความสะอาด Fiber ใหม่
การตรวจครั้งที่ 7
ใช้ Cleaver ที่สะอาดเตรียมหน้าตัด
การตรวจครั้งที่ 8
วาง Fiber เข้า Fusion Splicer และใช้ Splice Mode ที่เหมาะสม
การตรวจครั้งที่ 9
Fusion Splicing ใหม่และตรวจผล
การตรวจครั้งที่ 10
เมื่อไม่มีข้อบกพร่องที่ไม่ผ่านเกณฑ์ จึงหด Sleeve จัดเก็บและทดสอบทางแสง
ตัวอย่างนี้เป็นสถานการณ์สมมติที่แสดงวิธีแยกสาเหตุ ไม่ใช่ข้อสรุปว่าคราบ Gel จะทำให้เกิด Bubble ทุกครั้ง
㉚ เมื่อไรควรส่ง Fusion Splicer เข้าศูนย์บริการ?
หาก Bubble เกิดซ้ำกับ Fiber ทดสอบหลายชุดที่เตรียมถูกต้อง และได้ตรวจความสะอาดกับสภาพเครื่องมือตามคู่มือแล้ว ควรพิจารณาส่งเครื่องตรวจเพิ่มเติม
ตัวอย่างอาการที่ควรส่งบริการ ได้แก่
- Bubble เกิดซ้ำทุกครั้ง
- Arc Calibration ไม่ผ่าน
- Strong Arc หรือ Weak Arc ซ้ำ
- Electrode System ผิดปกติ
- ระบบภาพตรวจรอยต่อผิดปกติ
- Motor Error ต่อเนื่อง
- เครื่องมีความร้อนหรือกลิ่นผิดปกติ
- เครื่องได้รับน้ำหรือแรงกระแทก
- รอยต่อผิดรูปต่อเนื่องแม้เปลี่ยน Fiber ทดสอบ
- เครื่องต้องใช้การปรับระดับบริการที่ผู้ใช้งานไม่ได้รับอนุญาต
ไม่ควรถอดวงจรสร้าง Arc หรือชิ้นส่วนแรงดันสูงด้วยตนเอง
㉛ Checklist แก้ Bubble ในรอยสไปซ์
- บันทึก Bubble Error
- ตรวจภาพรอยต่อ
- ตรวจ Estimated Loss
- ตรวจเกณฑ์รับงาน
- ตรวจสถานะ Live Fiber
- ตรวจ Fiber Slack
- ตรวจคราบ Coating
- ตรวจคราบ Gel
- ตรวจความชื้น
- ตรวจฝุ่น
- ตรวจถุงมือและเครื่องมือ
- ใช้ Lint-Free Wipe
- ตรวจน้ำยาทำความสะอาด
- ตรวจ Fiber Stripper
- ตรวจ Fiber Cleaver
- ตรวจ Cleave Angle
- ตรวจ Cleave Length
- ตรวจ V-Groove
- ตรวจ Fiber Clamp
- ตรวจ Splice Mode
- ตรวจชนิด Fiber
- ตรวจ Arc Calibration เมื่อจำเป็น
- ตรวจ Electrode Count
- ทดลองกับ Fiber ทดสอบ
- สไปซ์ใหม่ตามเกณฑ์
- ตรวจรูปทรงรอยต่อ
- หด Splice Sleeve
- ตรวจ Bend Radius
- ทดสอบ Optical Loss
- บันทึกผลแก้ไข
㉜ คำถามที่พบบ่อยเกี่ยวกับ Bubble ใน Fusion Splicing
รอยสไปซ์ Fiber มีฟองอากาศเกิดจากอะไร?
อาจเกิดจากสิ่งปนเปื้อน ความชื้น คุณภาพปลาย Fiber หรือกระบวนการหลอมเชื่อมที่ไม่เหมาะสม ต้องตรวจภาพและ Error ของเครื่อง
Bubble ใน Fusion Splicing คืออะไร?
เป็นความผิดปกติลักษณะฟองหรือโพรงบริเวณรอยหลอมเชื่อมตามระบบตรวจจับของเครื่อง
Bubble ทำให้ Splice Loss สูงไหม?
อาจทำให้ Loss สูงได้ แต่ไม่ใช่ทุกกรณีที่เครื่องจะประเมิน Loss สูงร่วมกับ Bubble
Bubble Loss ต่ำ ใช้ต่อได้ไหม?
หากเครื่องหรือข้อกำหนดโครงการไม่ยอมรับรอยต่อที่มี Bubble ต้องแก้ไข แม้ Estimated Loss ต่ำ
รอยสไปซ์เกิด Bubble ต้องทำอย่างไร?
ตรวจสาเหตุ ตัดรอยต่อที่ไม่ผ่านเกณฑ์ออก เตรียม Fiber ใหม่ ทำความสะอาด Cleave และ Fusion Splicing ซ้ำ
Bubble เกิดจาก Coating ได้ไหม?
ได้ในกรณีที่มีคราบตกค้างและรบกวนการหลอมเชื่อม
Gel ใน Loose Tube ทำให้ Bubble ได้ไหม?
คราบ Gel ที่ปนเปื้อนบริเวณ Fiber อาจเกี่ยวข้องกับข้อบกพร่องของรอยต่อ จึงต้องทำความสะอาดให้เหมาะสม
IPA ใช้ทำความสะอาด Bare Fiber ได้ไหม?
ใช้ได้เมื่อชนิด ความเข้มข้นและขั้นตอนตรงกับข้อกำหนดของผลิตภัณฑ์ ไม่ควรเลือกสารทำความสะอาดโดยคาดเดา
Cleave Angle Error ทำให้เกิด Bubble ได้ไหม?
อาจเกี่ยวข้องกับการหลอมที่ผิดปกติ แต่ไม่ใช่ทุกหน้าตัดที่เอียงจะทำให้เกิด Bubble
Arc Power สูงทำให้เกิด Bubble ไหม?
สภาวะ Arc ที่ไม่เหมาะอาจเป็นปัจจัยหนึ่ง แต่ต้องตรวจความสะอาดและการเตรียม Fiber ก่อนปรับ Arc
Electrode เสื่อมทำให้ Bubble ได้ไหม?
อาจส่งผลต่อความสม่ำเสมอของ Arc และคุณภาพรอยต่อได้
ต้องทำ Arc Calibration เมื่อเกิด Bubble ทุกครั้งไหม?
ไม่จำเป็น ควรตรวจ Fiber Preparation และเครื่องมือก่อน แล้วทำ Calibration ตามข้อบ่งชี้ของคู่มือ
Bubble กับ Fat Splice เหมือนกันไหม?
ไม่เหมือนกัน Bubble เป็นลักษณะฟองหรือโพรง ส่วน Fat Splice เป็นรอยต่อบวม
Bubble กับ Thin Splice ต่างกันอย่างไร?
Thin Splice เป็นรอยต่อคอด ส่วน Bubble เป็นข้อบกพร่องที่มีลักษณะคล้ายฟองหรือโพรง
สไปซ์ใหม่แล้วยัง Bubble ต้องทำอย่างไร?
ตรวจวัสดุทำความสะอาด Cleaver, V-Groove, Clamp, Splice Mode และทดลอง Fiber ทดสอบเพื่อแยกสาเหตุ
Bubble ทำให้รอยสไปซ์ขาดง่ายไหม?
อาจกระทบความแข็งแรงของรอยต่อในบางกรณี จึงไม่ควรยอมรับรอยต่อที่มีข้อบกพร่องเกินเกณฑ์
OTDR ตรวจ Bubble ได้ไหม?
OTDR ตรวจลักษณะการสูญเสียตามแนวสายได้ แต่ไม่สามารถยืนยันรูปร่างภายในรอยต่อว่าเป็น Bubble ได้จาก Trace เพียงอย่างเดียว
㉝ สรุป รอยสไปซ์ Fiber มี Bubble แก้อย่างไร?
Bubble เป็นข้อบกพร่องที่อาจปรากฏบริเวณรอย Fusion Splice โดยมีลักษณะคล้ายฟองหรือโพรง และอาจเกี่ยวข้องกับสิ่งปนเปื้อน ความชื้น คุณภาพหน้าตัด หรือเงื่อนไขการหลอมเชื่อมที่ไม่เหมาะสม
การแก้ไขควรเริ่มจากตรวจภาพและข้อความ Error ของเครื่อง จากนั้นตรวจความสะอาด Bare Fiber, Fiber Stripper, Cleaver, V-Groove และ Clamp ก่อนพิจารณาระบบ Arc
หากรอยต่อไม่ผ่านเกณฑ์ ต้องแก้ไขหรือสไปซ์ใหม่ตามขั้นตอน ไม่ควรหด Sleeve และส่งมอบเพียงเพราะเครื่องแสดง Estimated Loss ต่ำ
comsiam แนะนำให้ทีมช่างให้ความสำคัญกับการทำความสะอาด Fiber และการควบคุมสิ่งปนเปื้อนมากที่สุดในขั้นตอนแรก เพราะเป็นปัจจัยที่ตรวจและแก้ไขได้ก่อนต้องปรับหรือเปลี่ยนอุปกรณ์ที่มีความซับซ้อน
เมื่อแก้ปัญหาแล้วควรตรวจรูปทรงรอยต่อ หด Splice Protection Sleeve และจัด Fiber ลง Tray ตามข้อกำหนด ก่อนทดสอบ Optical Loss และบันทึกผลการซ่อม
การเตรียม Fiber ที่สะอาด ใช้ Fiber Cleaver ในสภาพพร้อม และดูแล Fusion Splicer ตามคู่มือ จะช่วยลดปัญหา Bubble ลดการสไปซ์ซ้ำ และเพิ่มความน่าเชื่อถือของระบบ Fiber Optic ในระยะยาว
ComSiam Professional Team