ComSiam Service

Fusion Splicer สไปซ์แล้วค่า Loss ไม่คงที่ เกิดจากอะไร? ปัญหานี้เกิดได้จากความไม่สม่ำเสมอในการเตรียมปลายเส้นใย เช่น Fiber สกปรก คุณภาพ Cleave เปลี่ยนไปในแต่ละครั้ง V-Groove หรือ Fiber Clamp มีฝุ่น รวมถึง Splice Mode ไม่เหมาะสม Electrode เสื่อม หรือสภาวะ Arc เปลี่ยนแปลง
อาการที่ช่างพบคือสไปซ์ Core แรกได้ค่า 0.01 dB แต่ Core ถัดไปอาจได้ 0.08 dB และบางครั้งสูงถึง 0.20 dB ทั้งที่ใช้เครื่อง Fusion Splicer ตัวเดิม
วิธีแก้เบื้องต้นคือ ตรวจว่าเป็นค่า Estimated Loss หรือค่าที่วัดจริง → เปรียบเทียบ Fiber ชนิดเดียวกัน → ทำความสะอาดและ Cleave ใหม่ → ตรวจ V-Groove กับ Clamp → ตรวจ Splice Mode → ตรวจ Electrode และ Arc Calibration ตามข้อบ่งชี้ → ทดลองสไปซ์ด้วย Fiber ทดสอบหลายรอยต่อ
ต้องเข้าใจก่อนว่า ค่า Estimated Splice Loss จากหน้าจอ Fusion Splicer ไม่ใช่ค่า Loss ที่วัดด้วยเครื่อง Optical Power Meter หรือ OTDR โดยตรง จึงไม่ควรตัดสินคุณภาพงานจากความแตกต่างของตัวเลขบนหน้าจอเพียงอย่างเดียว
บทความนี้ comsiam จะอธิบายสาเหตุของ Splice Loss ที่ขึ้นลงไม่สม่ำเสมอ วิธีวิเคราะห์จากประวัติการสไปซ์ การตรวจสอบเครื่องมือ และขั้นตอนแก้ปัญหาให้ผลการเชื่อมต่อมีคุณภาพสม่ำเสมอมากขึ้น
① ค่า Splice Loss ไม่คงที่ หมายถึงอะไร?
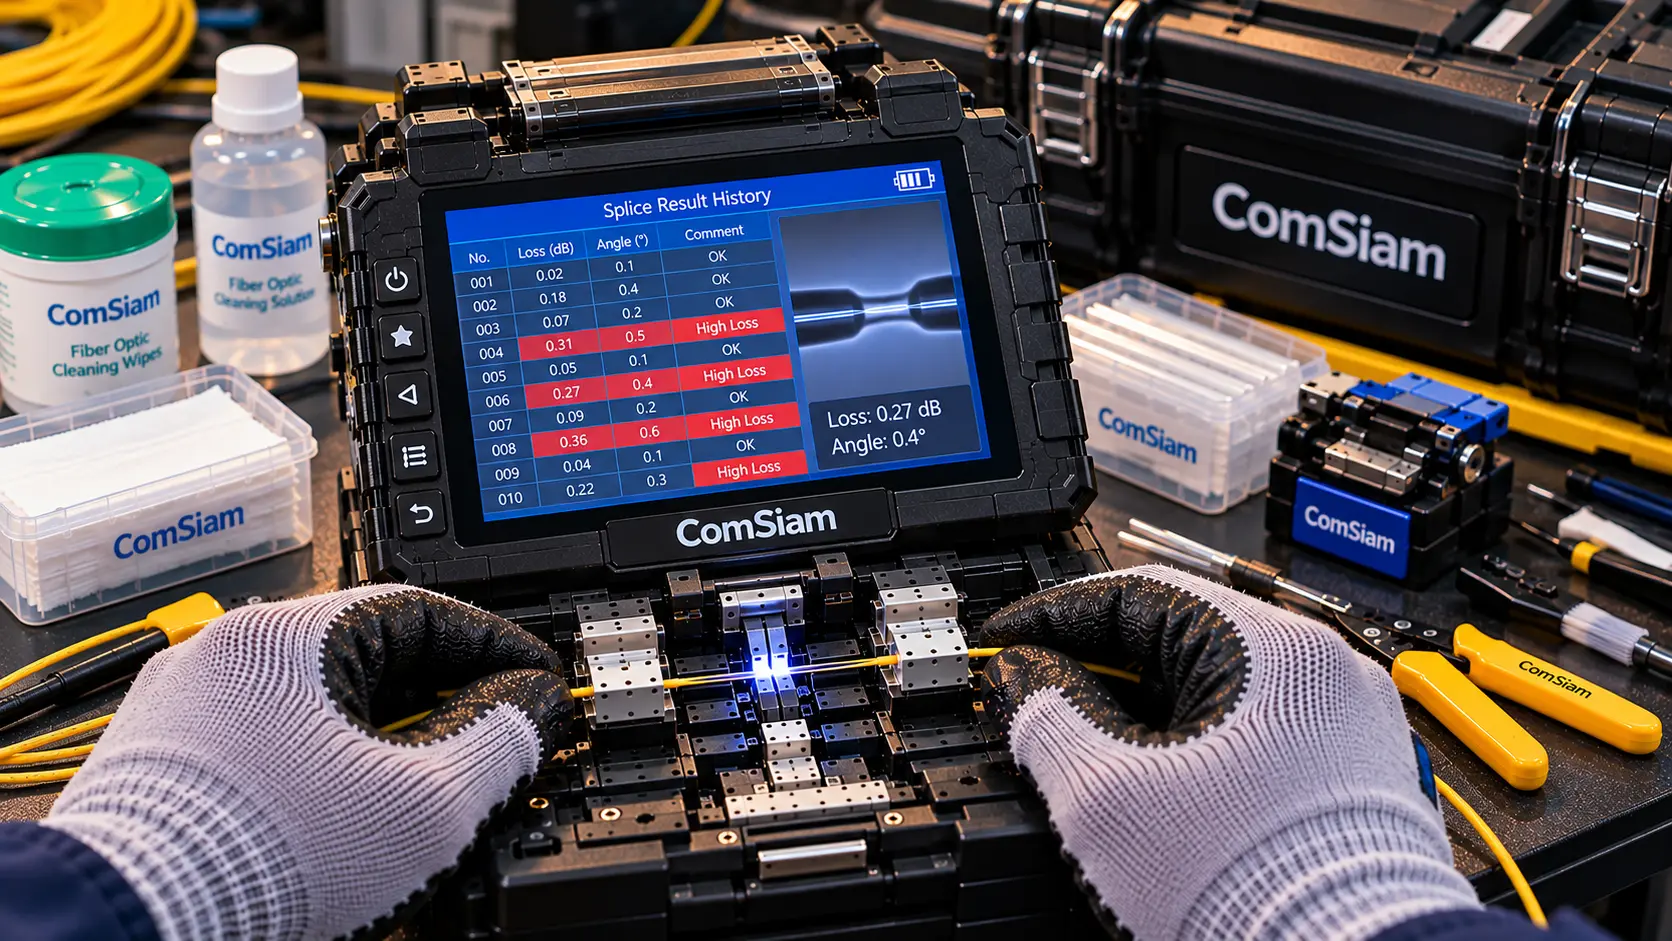
ค่า Splice Loss ไม่คงที่ หรือ Inconsistent Splice Loss หมายถึงผลการสูญเสียที่แสดงหรือวัดได้จากรอยสไปซ์แต่ละครั้งแตกต่างกันมากกว่าที่คาดหมาย
ตัวอย่างเช่น ช่างสไปซ์ Fiber ชนิดเดียวกันภายใต้เงื่อนไขใกล้เคียงกัน แต่เครื่องแสดง
- รอยต่อที่ 1: 0.01 dB
- รอยต่อที่ 2: 0.03 dB
- รอยต่อที่ 3: 0.16 dB
- รอยต่อที่ 4: 0.02 dB
- รอยต่อที่ 5: 0.21 dB
รูปแบบดังกล่าวควรได้รับการตรวจสอบ โดยเฉพาะหากรอยต่อบางจุดเกินเกณฑ์ที่กำหนด
อย่างไรก็ตาม ไม่จำเป็นที่ทุก Core ต้องแสดงค่า Loss เท่ากันทั้งหมด ความแตกต่างเล็กน้อยอาจเกิดได้จากกระบวนการและระบบประเมินของเครื่อง
② Estimated Loss กับ Measured Loss ต้องแยกกันก่อน
ก่อนแก้ปัญหา ต้องระบุว่าค่า Loss ไม่คงที่มาจากเครื่องมือใด
Estimated Splice Loss
เป็นค่าที่ Fusion Splicer ประเมินจากภาพรอยต่อ การจัดแนว และอัลกอริทึมของเครื่อง
OTDR Event Loss
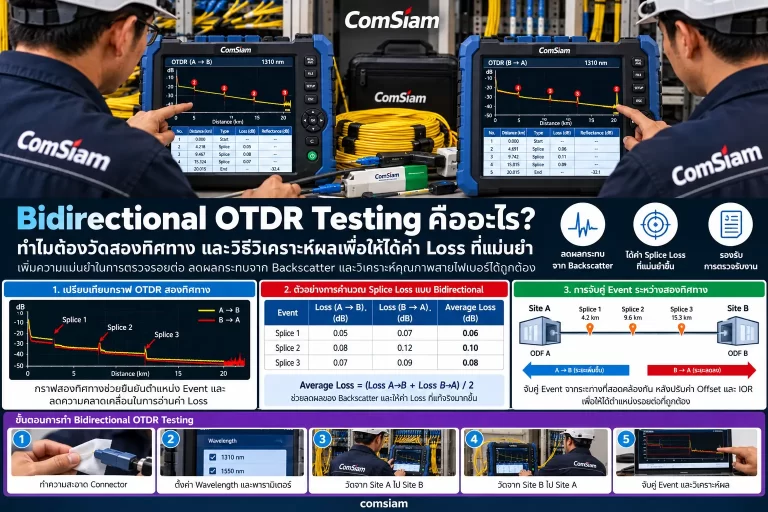
เป็นค่าที่ OTDR ประเมินการสูญเสีย ณ เหตุการณ์บนสายจากสัญญาณกระเจิงกลับ ซึ่งอาจได้รับผลจาก Backscatter Mismatch
End-to-End Insertion Loss
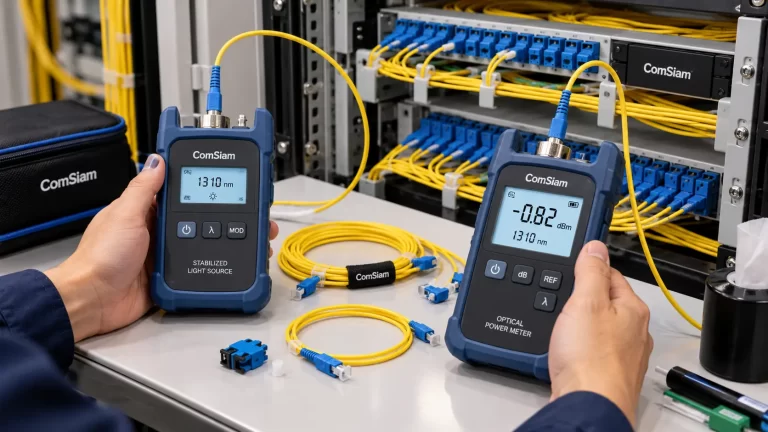
เป็นการสูญเสียรวมของลิงก์ที่วัดด้วยวิธี Optical Loss Testing ที่เหมาะสม ไม่ใช่ค่าแยกของรอยสไปซ์หนึ่งจุดโดยอัตโนมัติ
| ประเภทค่า | ใช้ตรวจอะไร | ข้อจำกัดสำคัญ |
|---|---|---|
| Estimated Loss | ประเมินรอยต่อหลัง Fusion | ไม่ใช่ผลวัด Optical Loss จริง |
| OTDR Event Loss | ตรวจเหตุการณ์ตามแนวสาย | ขึ้นกับการตั้งค่าและ Backscatter |
| End-to-End Loss | ตรวจการสูญเสียรวมของเส้นทาง | ไม่แยกสาเหตุรายจุดได้เสมอ |
หากกำลังเปรียบเทียบค่า Estimated Loss กับ OTDR Loss โดยตรง ต้องระวังเพราะเป็นข้อมูลต่างวิธีกัน
③ ค่า Loss เท่าไรจึงเรียกว่าไม่สม่ำเสมอ?
ไม่มีช่วงความแตกต่างเดียวที่ใช้ตัดสินกับ Fusion Splicer และ Fiber ทุกประเภท
ควรพิจารณาจาก
- เกณฑ์ตรวจรับของโครงการ
- ชนิดเส้นใยที่สไปซ์
- Splice Mode
- วิธีทดสอบ
- จำนวนตัวอย่าง
- รูปแบบการกระจายของค่า
- ข้อบกพร่องที่เครื่องตรวจพบ
- ความสม่ำเสมอของสภาพแวดล้อม
ตัวอย่างเช่น หากเครื่องแสดง Estimated Loss ระหว่าง 0.01–0.04 dB ในหลายรอยต่อ อาจเป็นความแตกต่างที่พบได้ตามระบบประเมิน
แต่ถ้าค่าสลับระหว่าง 0.01 กับ 0.30 dB ภายใต้เงื่อนไขเดียวกัน ควรตรวจสอบอย่างจริงจัง โดยเฉพาะเมื่อมี High Loss Warning หรือรอยต่อผิดรูปร่วมด้วย
④ ตาราง 12 สาเหตุที่ทำให้ Splice Loss ขึ้นลง
| ลำดับ | สาเหตุ | แนวทางแก้ |
|---|---|---|
| 1 | Bare Fiber สะอาดไม่เท่ากัน | ควบคุมขั้นตอนทำความสะอาด |
| 2 | Fiber Cleaver ตัดไม่สม่ำเสมอ | ตรวจใบมีดและ Clamp |
| 3 | V-Groove มีฝุ่น | ทำความสะอาดตามคู่มือ |
| 4 | Fiber Clamp หรือ Holder จับไม่คงที่ | ตรวจตำแหน่งและผิวจับ |
| 5 | Fiber Alignment เปลี่ยนไป | ตรวจ Core/Cladding Alignment |
| 6 | ใช้ Splice Mode ไม่เหมาะ | ตรวจชนิด Fiber |
| 7 | Fiber แต่ละ Core มีคุณสมบัติต่างกัน | ตรวจข้อมูลสาย |
| 8 | Electrode เสื่อมหรือ Arc ไม่เสถียร | ตรวจ Electrode Count |
| 9 | Arc Calibration ไม่เหมาะ | ดำเนินการตามคู่มือ |
| 10 | Gap, Feed หรือ Overlap ผิดปกติ | ตรวจระบบมอเตอร์ |
| 11 | สภาพแวดล้อมเปลี่ยน | ควบคุมฝุ่น ลม และความชื้น |
| 12 | การจัดเก็บหรือวิธีวัดไม่สม่ำเสมอ | ตรวจ Sleeve, Bend Radius และการทดสอบ |
รายการนี้เป็นแนวทางตรวจปัญหา ไม่ใช่การจัดอันดับความถี่ของสาเหตุจากข้อมูลสถิติ
⑤ สาเหตุที่ 1 — Bare Fiber สะอาดไม่เท่ากัน
ความสะอาดของเส้นใยเป็นปัจจัยพื้นฐานที่ต้องควบคุมให้เหมือนกันทุกครั้ง
เมื่อบาง Core มีคราบ Coating, Gel หรือฝุ่น ขณะที่ Core อื่นสะอาด รอยต่ออาจมีคุณภาพแตกต่างกัน
สิ่งที่ต้องตรวจ
- คราบ Coating
- Gel จาก Loose Tube
- น้ำมันจากนิ้วมือ
- เศษผ้า
- ฝุ่น
- น้ำยาทำความสะอาดที่ไม่เหมาะ
- เครื่องมือที่มีคราบสะสม
วิธีแก้
- ใช้วิธีปอก Coating ที่เหมาะสม
- ใช้ Lint-Free Wipe
- ใช้น้ำยาที่ผลิตภัณฑ์รองรับ
- ทำความสะอาด Bare Fiber ก่อน Cleave
- ไม่สัมผัสหน้าตัดหลัง Cleave
- เปลี่ยนวัสดุเช็ดเมื่อสกปรก
- แยกการล้าง Gel ออกจากบริเวณเตรียมปลาย
ควรใช้กระบวนการเตรียม Fiber ที่สม่ำเสมอทุก Core แทนการเปลี่ยนวิธีไปมา
⑥ สาเหตุที่ 2 — Fiber Cleaver ตัดไม่สม่ำเสมอ
หาก Fiber Cleaver ตัดได้ดีบางครั้ง แต่บางครั้งมี Cleave Angle สูงหรือปลายบิ่น ค่า Estimated Loss อาจขึ้นลงตามคุณภาพหน้าตัด
สาเหตุที่ควรตรวจ
- ใบมีดทื่อบางตำแหน่ง
- Clamp Pad มีฝุ่น
- Anvil สกปรก
- Fiber วางผิดแนว
- Cleave Length ไม่ถูกต้อง
- ใบมีดอยู่ผิดระดับ
- Cleaver ได้รับแรงกระแทก
วิธีแก้
เริ่มทำความสะอาด Clamp และตรวจการวาง Fiber
หากยังพบ Bad Cleave ให้ตรวจตำแหน่งใบมีดและบำรุงรักษาตามคู่มือ
ไม่ควรปรับ Blade Height หรือหมุนใบมีดหลายตำแหน่งโดยคาดเดา เพราะอาจทำให้ผลการตัดแย่กว่าเดิม
⑦ สาเหตุที่ 3 — V-Groove มีฝุ่น
V-Groove เป็นร่องรองรับเส้นใยภายในเครื่อง Fusion Splicer
เศษแก้วหรือคราบเล็กน้อยอาจทำให้ Fiber อยู่ผิดระดับ และส่งผลต่อการจัดแนว
อาการที่อาจพบ
- ค่า Loss ขึ้นลง
- Fiber Offset
- Alignment Error
- Core ไม่ตรง
- เครื่องจัดแนวนาน
- มี High Loss Warning เป็นบางครั้ง
วิธีแก้
- หยุดกระบวนการ
- นำ Fiber ออกจากเครื่อง
- ตรวจ V-Groove
- ทำความสะอาดด้วยวิธีที่คู่มือกำหนด
- ตรวจ Clamp ร่วมด้วย
- วาง Fiber ใหม่
- ทดลองสไปซ์
ไม่ควรใช้ของมีคมขูด V-Groove เพราะอาจทำให้ผิวรองรับเสียหาย
⑧ สาเหตุที่ 4 — Fiber Clamp หรือ Holder จับไม่คงที่
หาก Clamp จับเส้นใยไม่มั่นคง Fiber อาจเคลื่อนระหว่าง Gap Setting, Alignment หรือ Fusion
สิ่งที่ควรตรวจ
- Holder ตรงรุ่นหรือไม่
- Clamp มีฝุ่นหรือไม่
- จุดล็อกทำงานครบหรือไม่
- Fiber มีแรงดึงจากภายนอกหรือไม่
- Coating อยู่ผิดตำแหน่งหรือไม่
- ผิวจับชำรุดหรือไม่
วิธีแก้
ตรวจความสะอาดและสภาพอุปกรณ์ตามคู่มือ
เปลี่ยน Holder หรือ Clamp ที่เสียหายด้วยอะไหล่ที่รองรับ
ไม่ควรใช้เทปหรือวัสดุรองเพิ่มเติมเพื่อชดเชยจุดจับที่ผิดรูป
⑨ สาเหตุที่ 5 — Fiber Alignment ไม่สม่ำเสมอ
เครื่อง Fusion Splicer บางรุ่นใช้ Core Alignment ขณะที่บางรุ่นใช้ Cladding Alignment
ถ้ากระบวนการจัดแนวมีความคลาดเคลื่อน ผลการสไปซ์อาจแตกต่างกัน
จุดตรวจ
- Splice Mode
- Fiber Position
- V-Groove
- Clamp
- ระบบกล้อง
- Fiber Type
- Alignment Error
- Motor Error
วิธีแก้
เริ่มตรวจจุดรองรับ Fiber และความสะอาดก่อน
หากระบบภาพไม่ชัด หรือเครื่องตรวจ Core ไม่ได้ ควรใช้ Dust Check หรือ Diagnostic Function ตามคู่มือ
ไม่ควรเข้าไปปรับชุดกล้องหรือมอเตอร์ด้วยตนเองหากไม่ได้รับอนุญาต
⑩ สาเหตุที่ 6 — ใช้ Splice Mode ไม่เหมาะสม
Splice Mode ใช้กำหนดกระบวนการจัดแนวและหลอมเชื่อม
ตัวอย่างโหมดที่พบ ได้แก่
- SM Auto
- G.652
- G.657
- Multimode
- NZDS
- Specialty Fiber
- Custom Splice Mode
หากโหมดไม่ตรงกับชนิด Fiber อาจทำให้การหลอมและการประเมิน Loss ไม่เหมาะสม
วิธีแก้
ตรวจชนิด Fiber ทั้งสองด้าน และเลือกโหมดตามคู่มือ
หากใช้ Custom Mode ต้องตรวจว่ามีการปรับ Arc, Feed หรือ Overlap จากค่าที่ได้รับอนุมัติหรือไม่
⑪ สาเหตุที่ 7 — Fiber ต่างชนิดหรือคุณสมบัติแตกต่างกัน
สาย Fiber Optic อาจใช้เส้นใยต่างชนิดหรือคนละผู้ผลิต
ตัวอย่าง เช่น
- G.652D กับ G.657A1
- G.652D กับ G.657A2
- Fiber คนละรุ่น
- Fiber คนละผู้ผลิต
- Specialty Fiber กับ Single-mode ทั่วไป
ความแตกต่างของ Mode Field Diameter หรือ Core Profile อาจมีผลต่อการจัดแนวและการประเมิน Loss
แต่ไม่ได้หมายความว่า Fiber ต่างชนิดจะสไปซ์ไม่ได้หรือมี Loss สูงเสมอไป
วิธีตรวจ
เปรียบเทียบข้อมูลสายทั้งสองด้าน ใช้ Splice Mode ที่รองรับ และตรวจผลด้วยวิธีทางแสงตามข้อกำหนด
หากค่า OTDR ต่างกันระหว่างสองทิศทาง ต้องพิจารณา Backscatter Mismatch ร่วมด้วย
⑫ สาเหตุที่ 8 — Electrode เสื่อมหรือ Arc ไม่เสถียร
Electrode มีหน้าที่สร้าง Arc เพื่อหลอมเชื่อมเส้นใย
เมื่อ Electrode สึกหรือระบบ Arc มีปัญหา ผลการหลอมอาจไม่สม่ำเสมอ
อาการร่วม
- Splice Loss ขึ้นลง
- Arc Calibration Failed
- Strong Arc หรือ Weak Arc
- Bubble
- Fat Splice
- Thin Splice
- เครื่องเตือน Electrode
วิธีแก้
ตรวจ Electrode Count และสถานะตามคู่มือ
หากถึงเกณฑ์เปลี่ยน ให้ใช้ Electrode ที่ตรงรุ่นและดำเนินการ Stabilization หรือ Arc Calibration เมื่อกำหนด
ไม่ควรเปลี่ยน Electrode เพียงเพราะมีรอยต่อ Loss สูงหนึ่งครั้ง โดยยังไม่ได้ตรวจ Fiber และ Cleaver
⑬ สาเหตุที่ 9 — Arc Calibration ไม่เหมาะสม
Arc Calibration ช่วยตรวจหรือปรับสภาวะอาร์กตามการออกแบบเครื่อง
หากสภาพแวดล้อมเปลี่ยนหรือระบบ Arc ไม่อยู่ในเงื่อนไขที่เหมาะสม อาจส่งผลต่อความสม่ำเสมอของการหลอม
ควรพิจารณาเมื่อใด?
- เครื่องแจ้งเตือนให้ทำ Calibration
- หลังเปลี่ยน Electrode ตามคู่มือ
- หลังย้ายไปสภาพแวดล้อมต่างกันมาก
- มี Splice Defect ซ้ำ
- ผลการหลอมไม่สม่ำเสมอแม้เตรียม Fiber ถูกต้องแล้ว
วิธีแก้
ทำ Arc Calibration ตามขั้นตอนเฉพาะรุ่น โดยใช้ Fiber ทดสอบที่ผู้ผลิตกำหนด
ไม่ควรเพิ่มหรือลด Arc Power แบบสุ่มเพื่อให้ค่า Loss บนหน้าจอต่ำลง
⑭ สาเหตุที่ 10 — Gap, Fiber Feed หรือ Overlap ผิดปกติ
กระบวนการ Fusion ต้องควบคุมระยะปลายเส้นใยและการเคลื่อนเข้าหากันอย่างเหมาะสม
หากระบบป้อน Fiber ไม่สม่ำเสมอ อาจเกิดรอยต่อผิดรูป
อาการ
- Fat Splice
- Thin Splice
- Fiber Separation
- Gap Setting Error
- Motor Overrun
- Loss สูงสลับต่ำ
วิธีตรวจ
- ตรวจ Cleave Length
- ตรวจ Holder
- ตรวจ Clamp
- ตรวจ Splice Mode
- ตรวจค่า Overlap ในโหมดที่รองรับ
- ตรวจ Motor Error
- ทำ Motor Calibration เมื่อคู่มือกำหนด
ไม่ควรปรับระยะมอเตอร์เองโดยไม่มีข้อมูลเฉพาะรุ่น
⑮ สาเหตุที่ 11 — สภาพแวดล้อมเปลี่ยนระหว่างงาน
การสไปซ์กลางแจ้งอาจมีสภาพแวดล้อมเปลี่ยนได้ตลอดเวลา
ตัวอย่าง เช่น
- ลมแรง
- ฝุ่น
- ความชื้น
- อุณหภูมิเปลี่ยน
- เครื่องมือเปียก
- โต๊ะสั่น
- แสงหรือสภาพแวดล้อมที่มีผลต่อการทำงานตามรุ่นเครื่อง
วิธีป้องกัน
จัดพื้นที่ให้สะอาด แห้ง และมั่นคง ปิด Wind Protector ตามขั้นตอน และใช้เครื่องภายในช่วงสภาพแวดล้อมที่รองรับ
หากเครื่องมีน้ำเข้าหรือผิดปกติด้านไฟฟ้า ต้องหยุดใช้งานและดำเนินการตามคู่มือ
⑯ สาเหตุที่ 12 — Loss เปลี่ยนหลังใส่ Sleeve หรือวัดด้วย OTDR
บางกรณีค่า Estimated Loss บนเครื่องค่อนข้างสม่ำเสมอ แต่ผล Optical Loss หลังจัดเก็บกลับแตกต่างกัน
ปัญหาอาจเกิดหลัง Fusion เช่น
- Fiber ถูกดัดโค้งเกินข้อกำหนด
- Sleeve อยู่ผิดตำแหน่ง
- Fiber ถูกดึงตึง
- Splice Tray กดทับเส้นใย
- Connector สกปรก
- เครื่อง OTDR ตั้งค่าต่างกัน
- วัดจากทิศทางเดียว
- Backscatter Mismatch
วิธีตรวจ
แยกผลตรวจเป็นสามช่วง
ช่วงที่ 1: หลัง Fusion Splicing
ช่วงที่ 2: หลังหด Sleeve และจัด Fiber ลง Tray
ช่วงที่ 3: หลังปิด Closure และทดสอบเส้นทาง
หากค่า Loss เปลี่ยนหลังจัดเก็บ ควรตรวจ Bend Radius และแรงกดก่อนตัดรอยสไปซ์ใหม่
⑰ วิธีดูประวัติค่า Loss เพื่อหาสาเหตุ
Fusion Splicer หลายรุ่นมีเมนู Splice History หรือ Splice Records
ข้อมูลที่ควรเก็บ ได้แก่
- ลำดับการสไปซ์
- วันที่และเวลา
- Estimated Loss
- Cleave Angle
- Splice Mode
- Error หรือ Warning
- ภาพรอยต่อเมื่อเครื่องรองรับ
- Fiber Type
- ตำแหน่ง Core
- หมายเหตุจากช่าง
ตารางตัวอย่าง
| ครั้ง | Estimated Loss | Cleave Angle | ผลเครื่อง |
|---|---|---|---|
| 1 | 0.02 dB | 0.3° | ผ่าน |
| 2 | 0.03 dB | 0.4° | ผ่าน |
| 3 | 0.16 dB | 1.4° | ตรวจ Cleave |
| 4 | 0.02 dB | 0.2° | ผ่าน |
| 5 | 0.19 dB | 0.3° | ตรวจปัจจัยอื่น |
ตัวเลขทั้งหมดเป็นข้อมูลสมมติ
จากตัวอย่าง ครั้งที่ 3 มี Cleave Angle สูงร่วมกับ Loss สูง จึงควรตรวจ Cleaver
ส่วนครั้งที่ 5 แม้ Cleave Angle ต่ำ แต่ Loss สูง จึงต้องตรวจปัจจัยอื่น เช่น ความสะอาด Alignment หรือ Arc
นี่คือเหตุผลที่ไม่ควรดูค่า Loss โดยไม่มีข้อมูลประกอบ
⑱ วิธีทดสอบว่า Loss ไม่คงที่เกิดจากเครื่องหรือสาย
วิธีที่ช่วยแยกสาเหตุคือใช้ Fiber ทดสอบที่ทราบชนิดและสภาพ พร้อมควบคุมขั้นตอนให้เหมือนกัน
ขั้นตอนที่ 1 — เลือก Fiber ทดสอบ
ใช้เส้นใยชนิดเดียวกันจากแหล่งที่ทราบข้อมูล
ขั้นตอนที่ 2 — ตรวจเครื่องมือ
ตรวจ Stripper, Cleaver, Holder และ Fusion Splicer
ขั้นตอนที่ 3 — ใช้ Splice Mode เดียวกัน
ไม่เปลี่ยนโปรแกรมระหว่างชุดทดสอบ
ขั้นตอนที่ 4 — ควบคุมวิธีเตรียม Fiber
ปอก ทำความสะอาดและ Cleave ด้วยวิธีเดียวกัน
ขั้นตอนที่ 5 — สไปซ์หลายรอยต่อ
ใช้จำนวนตัวอย่างเพียงพอสำหรับเปรียบเทียบแนวโน้ม เช่น 10 รอยต่อ เป็นตัวอย่างการวิเคราะห์ภายใน ไม่ใช่มาตรฐานขั้นต่ำสากล
ขั้นตอนที่ 6 — บันทึกผล
จด Estimated Loss, Cleave Angle และ Warning
ขั้นตอนที่ 7 — วิเคราะห์รูปแบบ
หากผลสม่ำเสมอกับ Fiber ทดสอบ แต่ไม่สม่ำเสมอกับสายโครงการ ควรตรวจคุณสมบัติและกระบวนการเตรียมสายโครงการ
หากผลยังไม่สม่ำเสมอกับ Fiber ทดสอบหลายชุด ให้ตรวจ Cleaver, V-Groove, Arc และระบบเครื่องเพิ่มเติม
สำหรับงาน Troubleshooting comsiam แนะนำให้ควบคุมชนิด Fiber, Splice Mode และวิธีเตรียมปลายให้เหมือนกันก่อนเปรียบเทียบผล เพื่อไม่ให้การเปลี่ยนหลายปัจจัยพร้อมกันทำให้หาสาเหตุผิด
⑲ วิธีคำนวณค่าเฉลี่ย Splice Loss
การคำนวณค่าเฉลี่ยช่วยดูแนวโน้มจากผลที่บันทึกไว้
สมมติค่า Estimated Loss จาก 5 รอยต่อ ได้แก่
- 0.02 dB
- 0.03 dB
- 0.04 dB
- 0.05 dB
- 0.16 dB
ผลรวมเท่ากับ 0.30 dB
ค่าเฉลี่ย = 0.30 ÷ 5 = 0.06 dB
แต่ค่าเฉลี่ยเพียงอย่างเดียวอาจซ่อนรอยต่อที่ผิดปกติ
ตัวอย่างนี้รอยต่อหนึ่งจุดมี Estimated Loss 0.16 dB สูงกว่าจุดอื่นอย่างเห็นได้ชัด
จึงควรดูทั้ง
- Average
- Maximum
- Minimum
- จำนวนรอยต่อเกินเกณฑ์
- ลักษณะความผิดปกติ
- ข้อกำหนดตรวจรับ
ค่าเฉลี่ยของ Estimated Loss ใช้วิเคราะห์แนวโน้มของเครื่องได้ แต่ไม่ใช่ค่า Average Measured Splice Loss ที่ใช้ตรวจรับโดยอัตโนมัติ
⑳ Loss ต่างกันเล็กน้อยต้องสไปซ์ใหม่ไหม?
ไม่จำเป็น
ตัวอย่างเช่น เครื่องแสดง 0.01, 0.02 และ 0.03 dB ในหลายรอยต่อ อาจเป็นความแตกต่างตามปกติของระบบประเมิน
ควรสไปซ์ใหม่เมื่อ
- รอยต่อไม่ผ่านเกณฑ์
- มี Bubble หรือ Splice Defect ที่ไม่ยอมรับ
- ภาพรอยต่อผิดปกติ
- ผลทดสอบทางแสงไม่ผ่านและระบุสาเหตุที่รอยต่อ
- รอยต่อไม่แข็งแรงตามเงื่อนไข
- คู่มือกำหนดให้แก้ไข
ไม่ควรตัดรอยต่อใหม่ทุกครั้งที่ตัวเลขต่างกันเล็กน้อย เพราะจะทำให้ Fiber Slack ลดลงโดยไม่จำเป็น
㉑ ทำไมเครื่องแสดง Loss ต่ำ แต่ OTDR วัดไม่เท่ากัน?
ค่า Estimated Loss จาก Fusion Splicer และค่า OTDR Event Loss มาจากวิธีที่ต่างกัน
OTDR ยังได้รับผลจาก
- Backscatter Coefficient
- Mode Field Diameter
- Wavelength
- Pulse Width
- Dead Zone
- การตั้ง Event Threshold
- การวัดทิศทางเดียว
- การจับคู่ตำแหน่งเหตุการณ์
- ความไม่แน่นอนของการวัด
ตัวอย่างเช่น รอยต่อที่ OTDR วัดจาก A ไป B ได้ +0.18 dB และจาก B ไป A ได้ −0.02 dB อาจมีค่าประเมินแบบเฉลี่ยสองทิศทางเท่ากับ 0.08 dB เมื่อเป็นเหตุการณ์เดียวกันและเงื่อนไขการวัดเหมาะสม
ห้ามสรุปว่ารอยต่อเสียจากค่า OTDR ทิศทางเดียวโดยไม่พิจารณาปัจจัยเหล่านี้
㉒ วิธีแก้ Splice Loss ไม่คงที่ทีละขั้นตอน
ขั้นตอนที่ 1 — ระบุประเภทค่า Loss
ตรวจว่าเป็น Estimated Loss, OTDR Event Loss หรือ End-to-End Loss
ขั้นตอนที่ 2 — เก็บข้อมูลย้อนหลัง
บันทึกค่า Splice History และข้อความ Warning
ขั้นตอนที่ 3 — ตรวจชนิด Fiber
ยืนยัน Fiber Type ทั้งสองด้าน
ขั้นตอนที่ 4 — ตรวจ Splice Mode
เลือกให้เหมาะกับเส้นใย
ขั้นตอนที่ 5 — ตรวจวัสดุทำความสะอาด
ใช้วัสดุสะอาดและวิธีเดียวกัน
ขั้นตอนที่ 6 — ตรวจ Fiber Stripper
ตรวจว่าไม่สร้างรอยบน Bare Fiber
ขั้นตอนที่ 7 — ตรวจ Fiber Cleaver
ตรวจ Clamp Pad, ใบมีดและคุณภาพหน้าตัด
ขั้นตอนที่ 8 — ทำความสะอาด V-Groove
ทำตามคู่มือเฉพาะรุ่นเมื่อมีข้อบ่งชี้
ขั้นตอนที่ 9 — ตรวจ Fiber Clamp และ Holder
ตรวจการจับยึดและแรงดึง
ขั้นตอนที่ 10 — ตรวจ Alignment
ดูว่ามี Fiber Offset หรือ Alignment Error ร่วมด้วยหรือไม่
ขั้นตอนที่ 11 — ตรวจ Arc Error
แยก Strong Arc, Weak Arc และ Calibration Warning
ขั้นตอนที่ 12 — ตรวจ Electrode
ตรวจ Arc Count และสภาพตามคู่มือ
ขั้นตอนที่ 13 — ทำ Arc Calibration เมื่อจำเป็น
ใช้วิธีของผู้ผลิต ไม่ปรับ Arc Power แบบคาดเดา
ขั้นตอนที่ 14 — ตรวจ Motor Feed
โดยเฉพาะเมื่อมี Fat หรือ Thin Splice
ขั้นตอนที่ 15 — ทดลองกับ Fiber ทดสอบ
สไปซ์หลายรอยต่อโดยควบคุมปัจจัยเหมือนกัน
ขั้นตอนที่ 16 — วิเคราะห์ผล
ตรวจค่าเฉลี่ย ค่าสูงสุดและลักษณะ Warning
ขั้นตอนที่ 17 — แก้ไขรอยต่อโครงการที่ไม่ผ่าน
ดำเนินการตามเกณฑ์และตรวจ Fiber Slack ก่อนตัด
ขั้นตอนที่ 18 — หด Sleeve และจัดเก็บ
รักษา Bend Radius และหลีกเลี่ยงแรงดึง
ขั้นตอนที่ 19 — ทดสอบ Optical Loss
ตรวจตามวิธีที่โครงการกำหนด
ขั้นตอนที่ 20 — บันทึกผล
เก็บข้อมูลก่อนและหลังแก้ไขเพื่อใช้วิเคราะห์ในอนาคต
㉓ เมื่อไรต้องทำ Arc Calibration?
ควรทำเมื่อมีข้อบ่งชี้ เช่น
- เครื่องแจ้งให้ทำ
- หลังเปลี่ยน Electrode ตามคู่มือ
- สภาพแวดล้อมเปลี่ยนตามเงื่อนไขผู้ผลิต
- Splice Defect เกิดซ้ำ
- ผลการหลอมไม่สม่ำเสมอหลังตรวจ Fiber Preparation แล้ว
ไม่จำเป็นต้องทำ Arc Calibration ทุกครั้งที่ค่า Loss สูงขึ้นเพียงรอยเดียว
หากสาเหตุเกิดจาก Cleave ไม่ดี การทำ Calibration อาจไม่ช่วยแก้ปัญหา
㉔ เมื่อไรควรเปลี่ยน Electrode?
ควรพิจารณาเมื่อ
- ถึงรอบการใช้งานที่ผู้ผลิตกำหนด
- เครื่องแจ้ง Electrode Warning
- Arc ผิดปกติซ้ำ
- Calibration ไม่ผ่าน
- มีรอยสไปซ์ผิดรูปซ้ำที่สัมพันธ์กับระบบ Arc
- พบความเสียหายตามวิธีตรวจที่คู่มืออนุญาต
ไม่ควรใช้จำนวน Arc Count เดียวกันเป็นเกณฑ์กับเครื่องทุกยี่ห้อ
หลังเปลี่ยน Electrode ต้องทำขั้นตอน Stabilization หรือ Calibration ตามคู่มือรุ่นจริง
㉕ ตัวอย่างวิเคราะห์ Loss ไม่คงที่หน้างาน
สมมติช่างกำลังสไปซ์สาย Single-mode 48 Core และเครื่องแสดงค่า Estimated Loss ดังนี้
| Core | Estimated Loss |
|---|---|
| 1 | 0.02 dB |
| 2 | 0.03 dB |
| 3 | 0.18 dB |
| 4 | 0.02 dB |
| 5 | 0.21 dB |
| 6 | 0.04 dB |
การตรวจครั้งที่ 1
บันทึก Splice History และภาพรอยต่อ
การตรวจครั้งที่ 2
ตรวจพบว่า Core 3 มี Cleave Angle สูงร่วมกับ Loss สูง
การตรวจครั้งที่ 3
ตรวจ Cleaver และทำความสะอาด Clamp Pad
การตรวจครั้งที่ 4
ตรวจ Core 5 พบหน้าตัดปกติ แต่ภาพ Alignment มีความผิดปกติ
การตรวจครั้งที่ 5
ตรวจ V-Groove และ Fiber Clamp ของเครื่องสไปซ์
การตรวจครั้งที่ 6
ทดลองสไปซ์ Fiber ทดสอบด้วยกระบวนการเดียวกัน
การตรวจครั้งที่ 7
เมื่อผลมีความสม่ำเสมอมากขึ้น จึงแก้ไขรอยต่อที่ไม่ผ่านเกณฑ์ของโครงการ
การตรวจครั้งที่ 8
วัด Optical Loss และบันทึกผล
ตัวอย่างนี้แสดงว่าค่า Loss ไม่คงที่อาจเกิดจากหลายสาเหตุพร้อมกัน ไม่ใช่ปัญหา Arc อย่างเดียว
㉖ วิธีป้องกัน Loss ไม่คงที่ก่อนเริ่มสไปซ์
ก่อนเริ่มงาน
- ตรวจชนิด Fiber
- ตรวจ Splice Mode
- ตรวจ Fiber Stripper
- ตรวจ Fiber Cleaver
- ตรวจ V-Groove
- ตรวจ Fiber Clamp
- ตรวจ Holder
- ตรวจ Electrode Count
- เตรียมอุปกรณ์ทำความสะอาด
- ตรวจสภาพแวดล้อม
ระหว่างทำงาน
- ใช้วิธีปอก Coating แบบเดียวกัน
- ทำความสะอาด Bare Fiber ทุกครั้ง
- Cleave ด้วยวิธีที่สม่ำเสมอ
- ตรวจ Cleave Angle
- วาง Fiber ให้ถูกตำแหน่ง
- ไม่ให้สายด้านนอกดึงตึง
- ตรวจภาพรอยต่อ
- บันทึก Error ที่ผิดปกติ
หลังสไปซ์
- ตรวจ Estimated Loss
- ตรวจ Splice Defect
- หด Sleeve ตามคู่มือ
- จัด Fiber ลง Splice Tray
- รักษา Bend Radius
- ตรวจ Optical Loss
- บันทึก As-Built
㉗ Checklist ตรวจ Fusion Splicer Loss ไม่คงที่
- ระบุประเภท Loss ที่เปรียบเทียบ
- บันทึก Splice History
- ตรวจชนิด Fiber
- ตรวจ Splice Mode
- ตรวจ Bare Fiber
- ตรวจวิธีทำความสะอาด
- ตรวจ Fiber Stripper
- ตรวจ Fiber Cleaver
- ตรวจ Cleave Angle
- ตรวจ Cleave Length
- ตรวจใบมีด Cleaver
- ตรวจ Clamp Pad
- ตรวจ V-Groove
- ตรวจ Fiber Clamp
- ตรวจ Holder
- ตรวจ Core Alignment
- ตรวจ Fiber Offset
- ตรวจระบบภาพ
- ตรวจ Electrode Count
- ตรวจ Arc Error
- ทำ Arc Calibration เมื่อจำเป็น
- ตรวจ Gap Setting
- ตรวจ Fiber Feed
- ตรวจ Motor Error
- ทดลองด้วย Fiber ทดสอบ
- บันทึกค่าเฉลี่ยและค่าสูงสุด
- ตรวจภาพรอยต่อผิดปกติ
- ตรวจ Splice Sleeve
- ตรวจ Bend Radius
- ตรวจ OTDR Setting เมื่อใช้ OTDR
- วัด Optical Loss ตามเกณฑ์
- บันทึกผลแก้ไข
㉘ คำถามที่พบบ่อยเกี่ยวกับ Splice Loss ไม่คงที่
Fusion Splicer สไปซ์แล้วค่า Loss ไม่คงที่ เกิดจากอะไร?
อาจเกิดจากความสะอาด Fiber คุณภาพ Cleave, V-Groove, Alignment, Splice Mode หรือ Arc ที่ไม่สม่ำเสมอ
สไปซ์ครั้งแรกได้ 0.01 dB ครั้งต่อไปได้ 0.10 dB ผิดปกติไหม?
ต้องดูชนิด Fiber และเกณฑ์งาน หากเป็นเงื่อนไขเดียวกันและเกิดความต่างสูงซ้ำ ควรตรวจสอบเพิ่มเติม
ค่า Estimated Loss ต่างกันเล็กน้อยเป็นเรื่องปกติไหม?
เกิดได้ เพราะเครื่องใช้ระบบประเมินที่มีความแปรปรวนและรอยต่อแต่ละครั้งไม่ได้เหมือนกันทั้งหมด
Splice Loss ไม่คงที่ต้องทำ Arc Calibration ไหม?
ไม่จำเป็นทุกครั้ง ควรตรวจความสะอาดและคุณภาพ Cleave ก่อน
V-Groove สกปรกทำให้ Loss ไม่คงที่ไหม?
ทำได้ เพราะเส้นใยอาจวางผิดตำแหน่งในบางครั้ง
Fiber Cleaver มีผลต่อ Splice Loss มากไหม?
มีผลสำคัญ เพราะหน้าตัดที่ไม่สม่ำเสมออาจทำให้ผลการหลอมแตกต่างกัน
Electrode เสื่อมทำให้ Loss ขึ้นลงได้ไหม?
อาจทำให้ Arc ไม่เสถียรและกระทบคุณภาพรอยต่อได้
Core Alignment กับ Cladding Alignment มีผลไหม?
มีผลต่อวิธีจัดตำแหน่งเส้นใย แต่คุณภาพยังขึ้นอยู่กับเครื่องมือและ Fiber ที่ใช้ร่วมด้วย
G.652D กับ G.657A2 ทำให้ Loss ไม่คงที่ไหม?
ความแตกต่างของ Fiber อาจมีผลต่อการประเมินและการวัด แต่ไม่ใช่ว่าจะเกิด Loss ไม่คงที่ทุกครั้ง
Splice Mode ผิดทำให้ค่า Loss เปลี่ยนไหม?
อาจทำให้กระบวนการหลอมและการประเมินไม่เหมาะสมกับ Fiber
ต้องสไปซ์ใหม่ทุกครั้งที่ Loss เกิน 0.05 dB ไหม?
ไม่จำเป็น ต้องใช้เกณฑ์ตรวจรับของโครงการ ไม่ใช่ตัวเลขเดียวสำหรับทุกงาน
Loss 0.00 dB แปลว่าสไปซ์สมบูรณ์ไหม?
ไม่จำเป็น เพราะเป็นค่าประเมิน ไม่ได้รับประกันความแข็งแรงหรือค่า Optical Loss จริงทั้งหมด
ทำไม OTDR วัดจากสองด้านแล้ว Loss ไม่เท่ากัน?
อาจเกิดจาก Backscatter Mismatch หรือข้อจำกัดของวิธีวัด
ควรใช้ Fiber ทดสอบกี่รอยต่อ?
ใช้จำนวนที่เพียงพอสำหรับเห็นแนวโน้มตามแผนตรวจภายใน เช่น 10 รอยต่อในตัวอย่าง ไม่ใช่มาตรฐานจำนวนขั้นต่ำสำหรับทุกเครื่อง
ค่าเฉลี่ย Loss ต่ำ แต่มีบางจุดสูง ต้องแก้ไหม?
ต้องตรวจเกณฑ์ Maximum Loss รายจุด หากบางจุดไม่ผ่าน ต้องแก้ไขตามข้อกำหนดแม้ค่าเฉลี่ยจะต่ำ
Loss เปลี่ยนหลังหด Sleeve เกิดจากอะไร?
อาจเกี่ยวกับแรงดึง การวาง Sleeve และ Bend Radius รวมถึงคุณภาพรอยต่อที่มีอยู่ก่อน
ต้องเปลี่ยน Fusion Splicer เมื่อ Loss ไม่คงที่ไหม?
ไม่ควรเปลี่ยนทันที ควรตรวจ Fiber, Cleaver, V-Groove, Splice Mode และระบบ Arc ก่อน
เมื่อไรควรส่งเครื่อง Fusion Splicer ซ่อม?
เมื่อใช้ Fiber ทดสอบที่เตรียมถูกต้อง ตรวจเครื่องมือตามคู่มือแล้ว แต่ยังเกิดผลผิดปกติซ้ำร่วมกับ Arc, Camera หรือ Motor Error
㉙ สรุป Fusion Splicer ค่า Loss ไม่คงที่ แก้อย่างไร?
เมื่อ Fusion Splicer สไปซ์แล้วค่า Loss ขึ้นลงไม่สม่ำเสมอ ควรเริ่มจากแยกก่อนว่าเป็นค่า Estimated Loss บนเครื่องสไปซ์ หรือผลที่วัดด้วย OTDR และเครื่องมือทางแสง
หากค่า Estimated Loss แตกต่างกันมาก ควรตรวจความสะอาด Bare Fiber, คุณภาพ Fiber Cleaver, V-Groove, Fiber Clamp และ Splice Mode ก่อนพิจารณา Electrode กับ Arc Calibration
หากผลไม่สม่ำเสมอเกิดเฉพาะสายโครงการ แต่ Fiber ทดสอบให้ผลดี ควรตรวจชนิดสายและขั้นตอนการเตรียมเส้นใย
หากเกิดกับ Fiber ทดสอบหลายชุดและมี Error ร่วมด้วย จึงพิจารณาตรวจระบบภาพ มอเตอร์และ Arc ตามคู่มือ
comsiam แนะนำให้ใช้ Splice History วิเคราะห์ทั้งค่าเฉลี่ย ค่าสูงสุด Cleave Angle และ Error ของแต่ละรอยต่อ โดยไม่สรุปจากตัวเลข Loss เพียงค่าเดียว
หลังแก้ไขให้ตรวจคุณภาพรอย Fusion หด Protection Sleeve จัด Fiber ลง Tray อย่างเหมาะสม และวัด Optical Loss ตามเกณฑ์ของโครงการ
การควบคุมวิธีเตรียม Fiber ให้สม่ำเสมอ การใช้เครื่องมือที่พร้อม และการบันทึกผลอย่างเป็นระบบ ช่วยลดปัญหา Splice Loss ไม่คงที่และเพิ่มความน่าเชื่อถือของระบบ Fiber Optic ในระยะยาว
ComSiam Professional Team