ComSiam Service
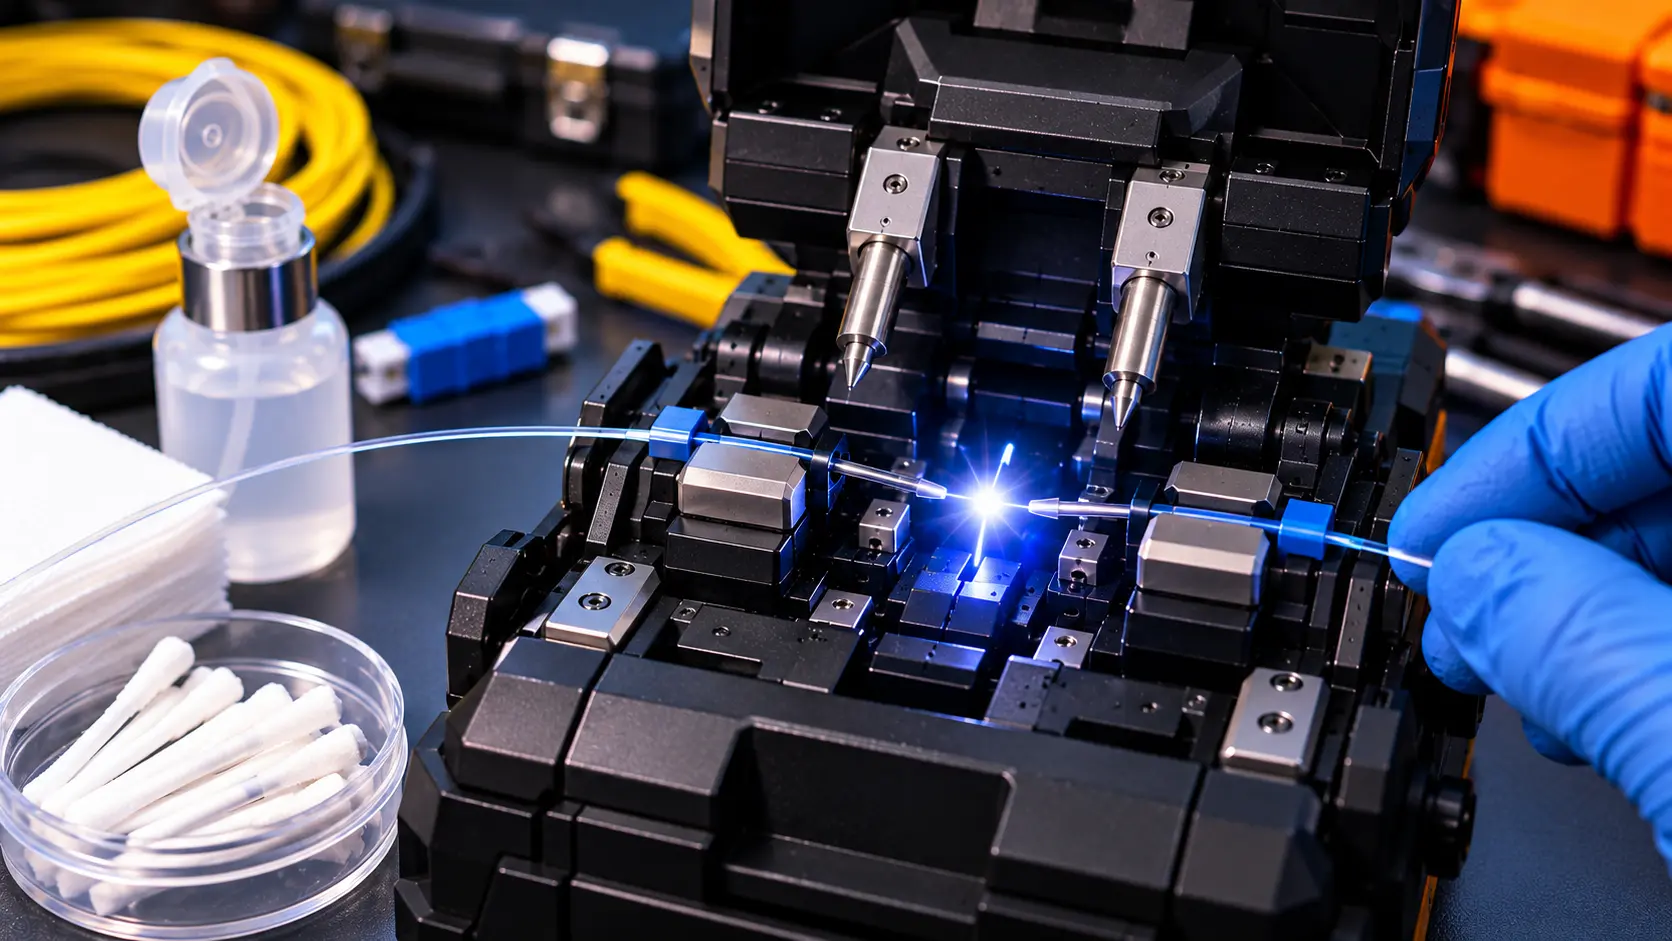

เครื่องสไปซ์ขึ้น Arc Error ต้องแก้อย่างไร? เริ่มจากหยุดการสไปซ์ อ่านข้อความแจ้งเตือน ตรวจสภาพ Electrode และจำนวน Arc Count จากนั้นตรวจชนิดสาย Splice Mode ความสะอาดของปลาย Fiber และระบบจ่ายไฟ ก่อนพิจารณาทำ Arc Calibration หรือเปลี่ยน Electrode ตามข้อกำหนดของเครื่อง
Arc Error เป็นข้อความผิดพลาดที่เกี่ยวข้องกับกระบวนการสร้างหรือควบคุมอาร์กไฟฟ้าของ Fusion Splicer ซึ่งอาจทำให้เครื่องไม่สามารถหลอมเชื่อมเส้นใยแก้วนำแสงได้ตามปกติ
ปัญหานี้เกิดได้จากหลายสาเหตุ เช่น Electrode เสื่อม ขั้วติดตั้งผิดตำแหน่ง พลังงานอาร์กไม่เหมาะสม หรือระบบไฟฟ้าภายในเครื่องผิดปกติ บางกรณีอาจสัมพันธ์กับความผิดพลาดของการเตรียมเส้นใยและโปรแกรมสไปซ์
บทความนี้ comsiam จะอธิบายความหมายของ Arc Error สาเหตุที่พบบ่อย ขั้นตอนแก้ไขทีละขั้น วิธีตรวจ Electrode และ Arc Calibration รวมถึงแนวทางป้องกันปัญหาในงาน FTTH, Backbone และ Data Center
① Arc Error คืออะไรในเครื่อง Fusion Splicer?
Arc Error คือข้อความหรือสถานะที่เครื่อง Fusion Splicer ใช้แจ้งว่ากระบวนการอาร์กไฟฟ้าไม่เป็นไปตามเงื่อนไขที่ระบบกำหนด
Fusion Splicer แบบอาร์กใช้ Electrode สองขั้วสร้างการคายประจุไฟฟ้า เพื่อให้เกิดความร้อนสำหรับหลอมปลายเส้นใยแก้วสองด้านเข้าด้วยกัน
หากระบบตรวจพบความผิดปกติ เครื่องอาจหยุดกระบวนการหรือแจ้งเตือนผู้ใช้งาน
อาการที่อาจเกิดขึ้น ได้แก่
- Arc ไม่เกิดขึ้น
- Arc เกิดขึ้นแต่ไม่สม่ำเสมอ
- เครื่องแจ้ง Arc Error
- Arc Power สูงหรือต่ำกว่าช่วงที่กำหนด
- Arc Calibration ไม่ผ่าน
- การหลอมเชื่อมไม่สมบูรณ์
- เครื่องแจ้งเตือนให้ตรวจหรือเปลี่ยน Electrode
ชื่อ Error และเงื่อนไขการแจ้งเตือนแตกต่างตามยี่ห้อและรุ่นเครื่อง จึงต้องอ่านคำอธิบายในคู่มือเฉพาะรุ่นเสมอ
② Arc Error กับ Arc Calibration Error ต่างกันอย่างไร?
แม้จะเกี่ยวข้องกับระบบอาร์กเหมือนกัน แต่ไม่ใช่ข้อผิดพลาดเดียวกัน
| รายการ | Arc Error | Arc Calibration Error |
|---|---|---|
| ความหมาย | การสร้างหรือควบคุม Arc ผิดปกติ | การตรวจหรือปรับเทียบ Arc ไม่สำเร็จ |
| ช่วงที่พบ | ระหว่างสไปซ์หรือทดสอบ | ระหว่าง Calibration |
| สาเหตุ | Electrode, ระบบไฟฟ้า หรือเงื่อนไขการทำงาน | เส้นใยทดสอบ การตั้งค่า Electrode หรือระบบ Arc |
| วิธีแก้ | ตรวจข้อความและระบบที่เกี่ยวข้อง | ตรวจเงื่อนไข Calibration ตามคู่มือ |
| จำเป็นต้องเปลี่ยน Electrode หรือไม่ | ไม่เสมอ | ไม่เสมอ |
บางเครื่องอาจใช้ข้อความอื่นแทน Arc Error เช่น Discharge Error, Arc Failure หรือ Error Code เฉพาะรุ่น
③ 12 สาเหตุที่ทำให้เครื่องสไปซ์ขึ้น Arc Error
1. Electrode เสื่อมสภาพ
ขั้วไฟฟ้าที่ใช้งานมานานอาจมีการสึกหรอที่ปลาย ทำให้การคายประจุไม่เสถียร
วิธีแก้: ตรวจ Arc Count ข้อความแจ้งเตือน และรอบเปลี่ยน Electrode ตามคู่มือ
2. Electrode ติดตั้งผิดตำแหน่ง
หลังเปลี่ยนขั้ว หากติดตั้งไม่ถูกต้องอาจทำให้ตำแหน่งอาร์กผิดปกติ
วิธีแก้: หยุดใช้งานและตรวจการติดตั้งตามขั้นตอนเฉพาะรุ่น โดยตัดแหล่งจ่ายไฟก่อนเข้าถึงขั้วตามคู่มือ
3. ใช้ Electrode ไม่ตรงรุ่น
Electrode ของเครื่องต่างยี่ห้อหรือต่างรุ่นอาจมีรูปร่าง ขนาด และข้อกำหนดแตกต่างกัน
วิธีแก้: ตรวจรหัสอะไหล่และความเข้ากันได้ ไม่เลือกจากลักษณะภายนอกเพียงอย่างเดียว
4. Arc Calibration ไม่เหมาะสม
หากสภาพแวดล้อมเปลี่ยนมาก หรือการชดเชยอาร์กไม่เหมาะสม เครื่องบางรุ่นอาจแจ้งข้อผิดพลาด
วิธีแก้: ทำ Calibration ตามคู่มือเมื่อมีเหตุจำเป็น ไม่ควรปรับ Arc Power เองทันที
5. Splice Mode ไม่ตรงกับประเภท Fiber
การเลือกโปรแกรมไม่เหมาะกับชนิดเส้นใยอาจทำให้กระบวนการหลอมเชื่อมผิดปกติ
วิธีแก้: ตรวจว่าเป็น G.652.D, G.657 หรือเส้นใยประเภทอื่น แล้วเลือกโหมดที่รองรับ
6. มีคราบหรือสิ่งปนเปื้อนในห้องสไปซ์
เศษ Coating และสิ่งสกปรกอาจส่งผลต่อการเตรียมเส้นใยหรือสภาวะการทำงาน แต่ไม่ได้เป็นสาเหตุของ Arc Error ทุกกรณี
วิธีแก้: ตรวจความสะอาดของบริเวณที่ผู้ใช้ได้รับอนุญาตให้บำรุงรักษา และหลีกเลี่ยงการสัมผัส Electrode
7. ปลาย Fiber สกปรก
สิ่งปนเปื้อนบนเส้นใยอาจทำให้เครื่องตรวจพบข้อบกพร่องระหว่างหรือหลังหลอมเชื่อม
วิธีแก้: ปอก ทำความสะอาด และ Cleave ใหม่ เมื่อข้อความผิดพลาดบ่งชี้ว่าเกี่ยวข้องกับการเตรียมเส้นใย
8. Cleave Angle ไม่เหมาะสม
หน้าตัดที่บิ่นหรือเอียงอาจทำให้เครื่องหยุดก่อนสไปซ์หรือเกิดปัญหาการหลอมเชื่อม
วิธีแก้: ตรวจ Fiber Cleaver และเตรียมหน้าตัดใหม่ แต่ต้องแยกว่า Bad Cleave ไม่ใช่ Arc Error โดยตรง
9. ระบบจ่ายไฟผิดปกติ
แบตเตอรี่ที่เสียหาย อะแดปเตอร์ไม่ตรงสเปก หรือระบบจ่ายไฟมีปัญหา อาจทำให้เครื่องทำงานผิดปกติได้
วิธีแก้: ตรวจแหล่งจ่ายไฟภายนอกตามคู่มือ ห้ามเปิดส่วนวงจรแรงดันสูงเพื่อซ่อมเอง
10. อุณหภูมิหรือความกดอากาศเปลี่ยนมาก
สภาพแวดล้อมมีผลต่อพฤติกรรมการคายประจุของอาร์ก และเครื่องบางรุ่นอาจต้องปรับชดเชย
วิธีแก้: ตรวจช่วงสภาพแวดล้อมที่เครื่องรองรับ และทำ Arc Calibration เมื่อกำหนด
11. Electrode Stabilization ยังไม่สมบูรณ์
หลังเปลี่ยน Electrode ใหม่ เครื่องบางรุ่นกำหนดให้ทำ Stabilization ก่อนเริ่มสไปซ์ตามปกติ
วิธีแก้: ใช้โปรแกรมหลังเปลี่ยน Electrode ตามลำดับที่ผู้ผลิตกำหนด
12. ระบบสร้าง Arc ภายในเครื่องเสียหาย
หากตรวจปัจจัยพื้นฐานแล้วแต่เครื่องยังไม่สามารถสร้างอาร์กได้ อาจเกิดปัญหาที่ระบบควบคุมไฟฟ้าหรือวงจรภายใน
วิธีแก้: หยุดใช้งานและส่งศูนย์บริการ ไม่ถอดตรวจวงจรแรงดันสูงด้วยตนเอง
④ ตารางแก้ Arc Error แบบรวดเร็ว
| อาการ | สิ่งที่ต้องตรวจสอบ | แนวทางแก้ไข |
|---|---|---|
| Arc ไม่เกิด | ระบบไฟและ Electrode | ตรวจภายนอกและส่งซ่อมหากจำเป็น |
| Arc ไม่สม่ำเสมอ | Electrode และ Splice Mode | ตรวจรอบใช้งานและตั้งค่า |
| Arc Error หลังเปลี่ยนขั้ว | การติดตั้งและ Stabilization | ทำตามขั้นตอนหลังเปลี่ยน |
| Calibration Failed | Fiber ตัวอย่างและระบบ Arc | เตรียม Fiber ใหม่และตรวจเครื่อง |
| Arc Error เมื่อเปลี่ยนพื้นที่ | สภาพแวดล้อม | ตรวจความจำเป็นในการ Calibration |
| Loss สูงร่วมกับ Arc Error | ข้อบกพร่องรอยต่อและระบบ Arc | ตรวจทั้งสองส่วน |
| เกิด Error ทุกครั้ง | Electrode หรือระบบเครื่อง | หยุดตรวจหรือส่งบริการ |
⑤ วิธีแก้เครื่อง Fusion Splicer ขึ้น Arc Error ทีละขั้นตอน
ขั้นตอนที่ 1 หยุดการสไปซ์และอ่าน Error
เมื่อเครื่องขึ้น Arc Error ให้หยุดกระบวนการและบันทึกข้อความบนหน้าจอ
ตรวจสอบว่าเป็น Arc Error, No Arc Discharge, Arc Discharge Delayed หรือข้อความอื่น เพราะอาจมีสาเหตุแตกต่างกัน
ขั้นตอนที่ 2 ตรวจสอบระบบจ่ายไฟ
ตรวจระดับแบตเตอรี่และอะแดปเตอร์ว่าทำงานปกติ ไม่มีสายชำรุดหรือแบตเตอรี่บวม
หากเครื่องมีปัญหาด้านไฟฟ้า ไม่ควรเปิดฝาครอบวงจรภายในด้วยตนเอง
ขั้นตอนที่ 3 ตรวจ Arc Count
เข้าเมนู Maintenance หรือ Machine Information ตามรุ่น เพื่อดูจำนวนครั้งการใช้งาน Electrode
เปรียบเทียบกับรอบเปลี่ยนของผู้ผลิต
ขั้นตอนที่ 4 ตรวจ Electrode
เข้าสู่สถานะปลอดภัยตามคู่มือ ก่อนตรวจสภาพขั้วและการติดตั้ง
หากพบปลายขั้วเสียหายหรือถึงรอบเปลี่ยน ให้ใช้อะไหล่ตรงรุ่นและปฏิบัติตามขั้นตอนเปลี่ยนที่กำหนด
ขั้นตอนที่ 5 ตรวจ Splice Mode
ตรวจสอบว่าโปรแกรมสไปซ์ตรงกับเส้นใยที่ใช้งาน ไม่ว่าจะเป็น G.652, G.657 หรือ Multimode ตามสเปกเครื่อง
ขั้นตอนที่ 6 ตรวจ Fiber Cleaver และความสะอาด
ตรวจหน้าตัด Fiber ความสะอาดของ V-Groove และ Clamp เพื่อแยกปัญหาการเตรียมเส้นใยออกจากปัญหา Arc โดยตรง
ขั้นตอนที่ 7 ทำ Electrode Stabilization เมื่อจำเป็น
หากเพิ่งเปลี่ยน Electrode และเครื่องกำหนดให้ Stabilization ต้องดำเนินการตามโปรแกรมของรุ่นนั้น
ขั้นตอนที่ 8 ทำ Arc Calibration ตามคู่มือ
สำหรับเครื่องที่กำหนดให้ Calibration เตรียมเส้นใยตัวอย่างให้ตรงชนิดและดำเนินการตามขั้นตอน
เครื่องบางรุ่นควบคุม Arc อัตโนมัติ จึงไม่จำเป็นต้องทำ Calibration ด้วยตนเองก่อนสไปซ์ทุกครั้ง
ขั้นตอนที่ 9 ทดลองสไปซ์
เมื่อเครื่องไม่มีข้อความ Error ให้ทดลองกับเส้นใยที่ทราบสภาพและเตรียมถูกต้อง
ตรวจภาพรอยต่อ ความสม่ำเสมอของการหลอม และค่า Estimated Loss
ขั้นตอนที่ 10 ส่งตรวจหากยังเกิด Arc Error
หากยังมี Error ซ้ำหลังดำเนินการตามคู่มือ หรือพบว่าไม่มี Arc เกิดขึ้น ควรหยุดใช้งานและส่งศูนย์บริการ
ไม่ควรดัดแปลงระบบกำเนิดอาร์กหรือแผงวงจรแรงดันสูง
⑥ เครื่องสไปซ์ขึ้น No Arc Discharge แก้อย่างไร?
No Arc Discharge หมายถึงระบบไม่สามารถสร้างการคายประจุตามที่เครื่องคาดหวัง
สาเหตุที่ควรตรวจสอบ ได้แก่
- Electrode ติดตั้งไม่ถูกต้อง
- Electrode เสื่อมหรือเสียหาย
- ระบบจ่ายไฟผิดปกติ
- ระบบกำเนิด Arc ภายในเครื่องมีปัญหา
สำหรับเครื่อง Fujikura บางรุ่น คู่มือแนะนำให้ตรวจตำแหน่ง Electrode เปลี่ยนขั้วเมื่อจำเป็น และปรึกษาผู้ให้บริการหากปัญหายังคงเกิดขึ้น
Manualzz
หากเครื่องไม่สามารถสร้าง Arc ได้ซ้ำหลายครั้ง ไม่ควรพยายามปรับค่ากำลังไฟหรือซ่อมวงจรเอง
⑦ Arc Error หลังเปลี่ยน Electrode ใหม่ เกิดจากอะไร?
หากปัญหาเกิดขึ้นทันทีหลังเปลี่ยน Electrode ควรตรวจสอบการติดตั้งและขั้นตอนที่ผู้ผลิตกำหนดเป็นอันดับต้น ๆ
สาเหตุที่เป็นไปได้
- ใช้ Electrode ไม่ตรงรุ่น
- ติดตั้งขั้วผิดตำแหน่ง
- ชุดยึดไม่ถูกต้อง
- ยังไม่ได้ทำ Stabilization
- ยังไม่ได้ Calibration ตามข้อกำหนด
- ระบบ Arc มีข้อผิดพลาดอื่น
แนวทางแก้ไข
เข้าสู่เมนู Replace Electrodes หรือขั้นตอนบำรุงรักษาที่เครื่องรองรับ ตรวจรหัสอะไหล่และติดตั้งให้ถูกต้อง จากนั้นทำกระบวนการหลังเปลี่ยนตามคู่มือ
ไม่ควรจับปลาย Electrode ด้วยนิ้วมือหรือปรับระยะขั้วด้วยการคาดเดา
⑧ Arc Error กับ Electrode เสื่อมเกี่ยวข้องกันอย่างไร?
Electrode ที่ใช้งานมานานอาจมีปลายขั้วสึกหรอหรือเปลี่ยนรูปร่าง ทำให้เกิดการคายประจุที่ไม่สม่ำเสมอ
อาการที่อาจพบ ได้แก่
- Arc สั่นหรือเคลื่อนตำแหน่งผิดปกติ
- มีเสียงการอาร์กไม่สม่ำเสมอ
- รอยสไปซ์มี Bubble
- เส้นใยหลอมผิดรูป
- ค่า Loss สูงหรือแปรปรวน
- เครื่องแจ้งเตือนเปลี่ยน Electrode
อาการเหล่านี้เป็นสัญญาณให้ตรวจ Electrode แต่ไม่สามารถยืนยันสาเหตุได้ทั้งหมดโดยไม่ตรวจองค์ประกอบอื่นร่วมด้วย
⑨ Arc Calibration ช่วยแก้ Arc Error ได้ไหม?
ช่วยได้ในบางกรณี โดยเฉพาะเมื่อข้อผิดพลาดเกิดจากสภาวะการอาร์กที่ต้องปรับชดเชย
Arc Calibration มีหน้าที่ตรวจสอบหรือปรับเงื่อนไขการอาร์กตามโปรแกรมของเครื่อง
แต่ไม่สามารถซ่อม Electrode ที่แตก งอ หรือระบบสร้าง Arc ที่เสียหายทางกายภาพได้
ควรทำเมื่อใด?
- เครื่องแจ้งให้ Calibration
- หลังเปลี่ยน Electrode ในรุ่นที่กำหนด
- สภาพแวดล้อมเปลี่ยนมาก
- ใช้โหมดสไปซ์ที่ต้อง Calibration
- ตรวจพบความผิดปกติที่เกี่ยวข้องกับ Arc
หากเครื่องอยู่ใน Auto Splice Mode ที่รองรับการชดเชยอัตโนมัติ ควรตรวจข้อกำหนดของรุ่นก่อนทำ Calibration ซ้ำโดยไม่จำเป็น
⑩ Arc Error ทำให้ Splice Loss สูงได้หรือไม่?
ได้ หากสภาวะอาร์กผิดปกติจนส่งผลต่อการหลอมเชื่อม
ผลกระทบที่อาจเกิดขึ้น ได้แก่
| ความผิดปกติ | ผลต่อรอยสไปซ์ |
|---|---|
| อาร์กไม่เกิด | ไม่สามารถหลอมเชื่อมได้ |
| อาร์กล่าช้า | กระบวนการหลอมผิดเงื่อนไข |
| ความร้อนไม่เพียงพอ | รอยต่ออาจเชื่อมไม่สมบูรณ์ |
| ความร้อนมากเกินไป | เส้นใยอาจผิดรูป |
| อาร์กไม่สม่ำเสมอ | คุณภาพรอยต่อแปรปรวน |
หลังแก้ Arc Error แล้วควรทดลองสไปซ์และตรวจคุณภาพ ไม่ใช่เพียงให้ข้อความ Error หายไปเท่านั้น
⑪ Arc Error ต่างจาก Bad Cleave อย่างไร?
Arc Error เกี่ยวข้องกับระบบการสร้างหรือควบคุมอาร์กไฟฟ้า
Bad Cleave เกี่ยวข้องกับคุณภาพหน้าตัดของเส้นใย เช่น มุมเอียงมาก รอยบิ่น หรือการตัดผิดรูป
| ปัญหา | เครื่องมือหรือระบบที่ควรตรวจ |
|---|---|
| Arc Error | Electrode, ระบบ Arc และไฟฟ้า |
| Bad Cleave | Fiber Cleaver และหน้าตัด |
| Fiber Offset | V-Groove, Clamp และ Alignment |
| Bubble | สิ่งปนเปื้อน หน้าตัด และสภาวะหลอม |
| High Splice Loss | ต้องตรวจหลายปัจจัยร่วมกัน |
การแยกประเภท Error ก่อนแก้ไขช่วยลดการเปลี่ยนอุปกรณ์โดยไม่จำเป็น
⑫ เครื่อง Fujikura, Sumitomo และ INNO ขึ้น Arc Error แก้เหมือนกันไหม?
หลักการตรวจสอบทั่วไปคล้ายกัน แต่ข้อความและขั้นตอนเฉพาะแตกต่างตามรุ่น
| แบรนด์ | สิ่งที่ควรตรวจ |
|---|---|
| Fujikura | Electrode, Arc Calibration, Stabilization และข้อความ Error |
| Sumitomo | Electrode, Arc Test, Splice Program และระบบจ่ายไฟ |
| INNO | Electrode, Arc Calibration, Splice Mode และข้อผิดพลาดเฉพาะรุ่น |
ตัวอย่างเครื่อง Fujikura บางรุ่นมีข้อความ Strong Arc Power, Weak Arc Power และ Too Left/Right Arc ซึ่งเกี่ยวข้องกับการปรับเทียบอาร์ก และมีคำแนะนำตรวจหรือเปลี่ยน Electrode ตามสถานการณ์
Manualzz
ช่างควรอ่าน Error Code ของรุ่นจริงก่อนดำเนินการ เพราะไม่ใช่ทุกแบรนด์จะใช้ชื่อหรือเงื่อนไขเหมือนกัน
⑬ วิธีป้องกัน Arc Error ก่อนเริ่มงานสไปซ์
แนวทางป้องกันควรเน้นการเตรียมเครื่องมือและใช้งานตามข้อกำหนด
- ตรวจ Arc Count เป็นระยะ
- เปลี่ยน Electrode เมื่อถึงรอบ
- ใช้อะไหล่ตรงรุ่น
- ไม่สัมผัสปลายขั้วไฟฟ้า
- ตรวจสภาพแบตเตอรี่และอะแดปเตอร์
- เลือก Splice Mode ให้เหมาะสม
- ป้องกันฝุ่นในห้องสไปซ์
- ทำความสะอาด Fiber อย่างถูกต้อง
- ตรวจ Fiber Cleaver
- ทำ Stabilization เมื่อกำหนด
- ทำ Arc Calibration เมื่อจำเป็น
- บันทึกข้อผิดพลาดที่เกิดซ้ำ
สำหรับทีมช่างที่ใช้งาน Fusion Splicer ทุกวัน ควรมี Electrode สำรองที่ตรงรุ่นและประวัติการบำรุงรักษาเครื่องมือ
⑭ Checklist แก้เครื่องสไปซ์ขึ้น Arc Error
รายการตรวจสอบ Arc Error
0/14อ่านข้อความ Arc Error หรือ Error Codeหยุดกระบวนการสไปซ์อย่างปลอดภัยตรวจแบตเตอรี่และแหล่งจ่ายไฟตรวจ Arc Count และคำเตือน Electrodeตรวจ Electrode ตามคู่มือตรวจชนิด Fiber และ Splice Modeตรวจ Fiber Cleaver และหน้าตัดตรวจความสะอาด V-Groove และ Clampตรวจขั้นตอนหลังเปลี่ยน Electrodeทำ Stabilization เมื่อจำเป็นทำ Arc Calibration ตามข้อกำหนดทดลองสไปซ์ด้วย Fiber ที่เตรียมถูกต้องตรวจภาพรอยต่อและ Estimated Lossหยุดและส่งซ่อมหาก Error เกิดซ้ำ
ล้างรายการ คัดลอก Checklist
⑮ คำถามที่พบบ่อยเกี่ยวกับ Arc Error
เครื่องสไปซ์ขึ้น Arc Error ต้องทำอย่างไรเป็นอันดับแรก?
หยุดสไปซ์ อ่าน Error Code และตรวจระบบ Electrode กับแหล่งจ่ายไฟตามคู่มือ ไม่ควรปรับ Arc Power ทันที
Arc Error เกิดจาก Electrode เสื่อมได้ไหม?
ได้ Electrode ที่สึกหรออาจทำให้อาร์กไม่สม่ำเสมอ แต่ต้องตรวจปัจจัยอื่นร่วมด้วย
เครื่องขึ้น No Arc Discharge ต้องเปลี่ยน Electrode ไหม?
อาจจำเป็น หากตรวจพบขั้วเสียหายหรือติดตั้งผิด แต่ถ้าเปลี่ยนแล้วยังเกิดปัญหาต้องส่งตรวจระบบ Arc
ทำ Arc Calibration แล้ว Error จะหายไหม?
อาจหายเมื่อสาเหตุเกี่ยวข้องกับการชดเชย Arc แต่ไม่สามารถแก้ความเสียหายของวงจรหรือขั้วไฟฟ้าที่เสียได้
หลังเปลี่ยน Electrode ยังขึ้น Arc Error ทำไม?
อาจเกิดจากการติดตั้งไม่ถูกต้อง ไม่ได้ทำ Stabilization หรือปัญหาของระบบอื่น ต้องตรวจคู่มือและข้อความเตือนเฉพาะรุ่น
Arc Error กับ Fiber Offset เหมือนกันไหม?
ไม่เหมือนกัน Arc Error เกี่ยวกับการคายประจุ ส่วน Fiber Offset เกี่ยวกับการจัดแนวเส้นใย
Arc Error ทำให้เกิด Bubble ได้ไหม?
อาจเกี่ยวข้องได้หากสภาวะการหลอมผิดปกติ แต่ Bubble อาจเกิดจากสิ่งปนเปื้อนและหน้าตัดที่เสียหายด้วย
Arc Error สามารถซ่อมเองได้ไหม?
การตรวจภายนอก การทำความสะอาดส่วนที่อนุญาต และเปลี่ยน Electrode ตามคู่มืออาจทำได้ แต่ไม่ควรเปิดวงจรแรงดันสูงหรือซ่อมระบบกำเนิด Arc เอง
⑯ สรุป เครื่องสไปซ์ขึ้น Arc Error แก้อย่างไร?
เครื่อง Fusion Splicer ขึ้น Arc Error อาจเกิดจาก Electrode เสื่อม การติดตั้งขั้วไม่ถูกต้อง โปรแกรมสไปซ์ไม่เหมาะสม สภาพแวดล้อมเปลี่ยน หรือความผิดปกติของระบบสร้างอาร์ก
แนวทางที่เหมาะสมคืออ่าน Error Code ตรวจ Arc Count ตรวจ Electrode และระบบจ่ายไฟ รวมถึงตรวจการเตรียม Fiber เพื่อแยกสาเหตุอย่างเป็นขั้นตอน
หากเครื่องกำหนดให้ทำ Electrode Stabilization หรือ Arc Calibration ต้องทำตามคู่มือและตรวจคุณภาพด้วยการทดลองสไปซ์อีกครั้ง
หากยังเกิด Arc Error ซ้ำโดยเฉพาะกรณี No Arc Discharge ควรหยุดใช้งานและส่งตรวจ ไม่ควรดัดแปลงระบบไฟฟ้าแรงดันสูงของเครื่อง
สำหรับงาน FTTH, Backbone และ Data Center การบำรุงรักษา Fusion Splicer อย่างเหมาะสมช่วยลดเวลาหยุดงานและเพิ่มความสม่ำเสมอของคุณภาพรอยต่อ
comsiam ให้ความสำคัญกับการตรวจสอบอุปกรณ์และกระบวนการสไปซ์ เพื่อช่วยให้งานติดตั้งและซ่อมบำรุงระบบไฟเบอร์ออฟติกมีความน่าเชื่อถือในระยะยาว
ComSiam Professional Team