ComSiam Service

Electrode เครื่อง Fusion Splicer เสื่อมมีอาการอย่างไร? อาการที่พบได้ ได้แก่ อาร์กไฟฟ้าไม่สม่ำเสมอ ตำแหน่ง Arc เคลื่อนไปทางซ้ายหรือขวาผิดปกติ ความสว่างของอาร์กเปลี่ยนแปลง เครื่องแจ้ง Arc Error และค่า Splice Loss สูงหรือแปรปรวน
Electrode เป็นขั้วไฟฟ้าที่สร้างความร้อนสำหรับหลอมเชื่อมเส้นใยแก้วนำแสง เมื่อใช้งานเป็นเวลานาน ปลายขั้วอาจสึกหรอหรือเกิดสิ่งสะสม ส่งผลให้การคายประจุไฟฟ้าไม่เสถียรและกระทบต่อคุณภาพรอยสไปซ์
อย่างไรก็ตาม ค่า Loss สูงหรือเกิด Bubble ไม่ได้หมายความว่า Electrode เสื่อมทุกกรณี เพราะอาการเหล่านี้อาจเกิดจาก Fiber Cleaver, V-Groove, สิ่งปนเปื้อน และการตั้งค่า Splice Mode ได้เช่นกัน
บทความนี้ comsiam จะอธิบายอาการ Electrode เสื่อม วิธีตรวจ Arc Count วิธีแยกปัญหา และขั้นตอนตรวจสอบก่อนเปลี่ยนขั้วไฟฟ้า สำหรับช่างติดตั้ง FTTH, Backbone และ Data Center
① Electrode เครื่อง Fusion Splicer คืออะไร?
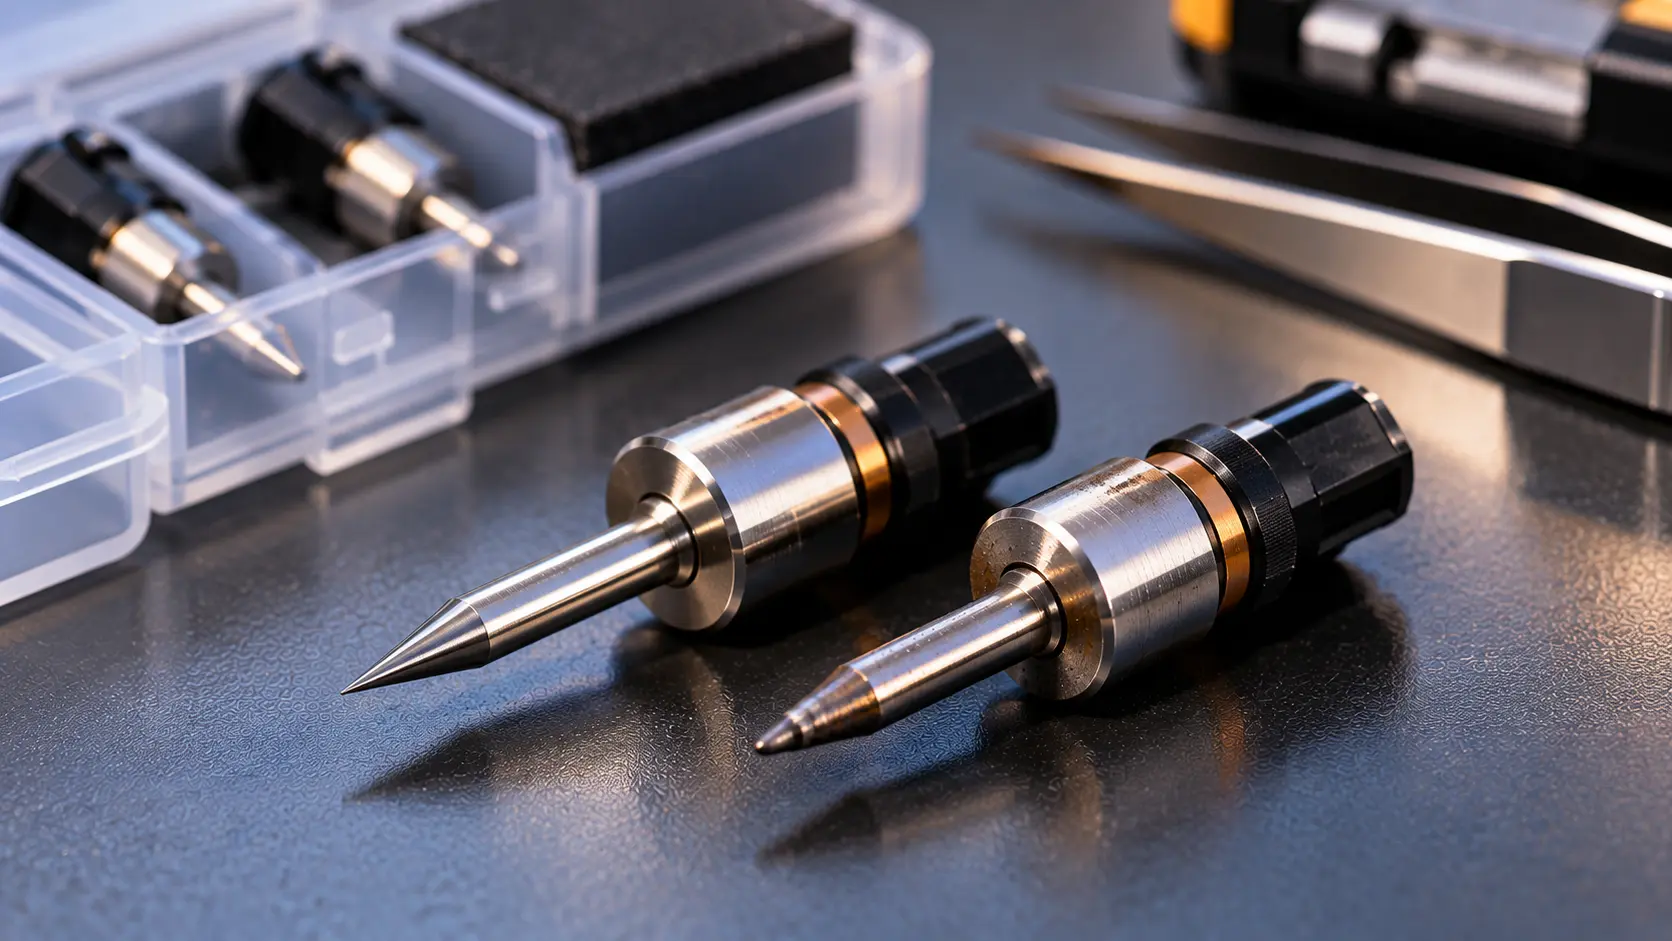
Electrode คือขั้วไฟฟ้าที่ใช้สร้าง Electric Arc ภายในเครื่อง Fusion Splicer เพื่อหลอมปลายเส้นใยแก้วนำแสงสองด้านให้เชื่อมต่อเป็นเส้นเดียวกัน
ในเครื่องสไปซ์แบบอาร์กทั่วไปจะมี Electrode สองขั้วติดตั้งอยู่คนละด้านของตำแหน่งเชื่อมต่อ
เมื่อเริ่มสไปซ์ ระบบควบคุมจะสร้างอาร์กระหว่างขั้วทั้งสอง ทำให้บริเวณปลาย Fiber เกิดความร้อนเพียงพอต่อการหลอมเชื่อม
หน้าที่สำคัญของ Electrode
- สร้างอาร์กไฟฟ้าสำหรับ Fusion Splicing
- ทำงานร่วมกับ Splice Mode
- สนับสนุนการควบคุมสภาวะความร้อน
- ช่วยให้การหลอมเชื่อมมีความสม่ำเสมอ
- เกี่ยวข้องกับกระบวนการ Arc Calibration
- เป็นอะไหล่สิ้นเปลืองที่ต้องเปลี่ยนตามรอบ
Electrode ไม่ได้ทำหน้าที่จัดตำแหน่ง Core หรือ Cladding โดยตรง เพราะหน้าที่ดังกล่าวอยู่ในระบบ Alignment ของเครื่อง
② 12 อาการ Electrode เสื่อมที่ช่างควรรู้
1. Arc ไม่สม่ำเสมอ
หากอาร์กไฟฟ้าที่เห็นบนหน้าจอมีลักษณะสั่น เปลี่ยนตำแหน่ง หรือไม่เสถียร อาจเกี่ยวข้องกับสภาพ Electrode
2. ตำแหน่ง Arc เคลื่อนไปทางซ้ายหรือขวา
เครื่องบางรุ่นสามารถตรวจพบตำแหน่งการคายประจุที่เบี่ยงจากบริเวณที่กำหนด
อาจแสดงข้อความ เช่น Too Left หรือ Too Right
3. ความสว่างของอาร์กเปลี่ยนผิดปกติ
Arc ที่มืดลงหรือสว่างขึ้นอย่างผิดปกติระหว่างการหลอม อาจบ่งบอกว่าสภาวะการคายประจุไม่เสถียร
4. เครื่องแจ้ง Replace Electrodes
เมื่อ Electrode ถึงรอบเปลี่ยน เครื่องบางรุ่นจะแสดงข้อความเตือนทันทีหลังเปิดเครื่อง
ควรตรวจสอบและดำเนินการตามคู่มือ ไม่ควรรีเซ็ตคำเตือนเพื่อใช้งานต่อโดยไม่มีเหตุผล
5. Arc Calibration ไม่ผ่าน
หากเครื่องไม่สามารถปรับเทียบสภาวะอาร์กได้ แม้ใช้เส้นใยตัวอย่างที่เตรียมอย่างถูกต้องแล้ว ควรตรวจสภาพ Electrode
6. ค่า Estimated Splice Loss สูงขึ้น
Electrode ที่เสื่อมอาจทำให้การหลอมไม่สม่ำเสมอ และส่งผลต่อค่าการสูญเสียที่เครื่องประเมิน
7. ค่า Loss แปรปรวนระหว่างรอยต่อ
ใช้เส้นใยประเภทเดียวกันและเตรียมถูกต้อง แต่ผลการสไปซ์แต่ละครั้งต่างกันมากผิดปกติ
8. รอยต่อเกิด Bubble
Bubble หรือโพรงบริเวณรอยต่ออาจเกี่ยวข้องกับสภาวะ Arc ที่ไม่เหมาะสม แต่ต้องตรวจความสะอาดและ Cleaver ร่วมด้วย
9. เส้นใยหลอมเชื่อมไม่สมบูรณ์
อาจพบรอยต่อที่เชื่อมไม่สมบูรณ์หรือเครื่องแจ้งข้อผิดพลาดหลัง Fusion Splicing
10. Fiber ผิดรูปหรือขาดระหว่างการอาร์ก
เป็นอาการที่อาจเกี่ยวข้องกับความร้อนหรือพารามิเตอร์การสไปซ์ที่ไม่เหมาะสม และควรหยุดตรวจสอบทันที
11. มีเสียงอาร์กผิดปกติ
เครื่องบางรุ่นอาจมีเสียงการคายประจุแตกต่างไปจากปกติ เช่น เสียงแตกหรือเสียงซ่าที่ไม่เคยเกิดขึ้น
ไม่ควรใช้เสียงอย่างเดียววินิจฉัยว่า Electrode เสื่อม
12. ปลาย Electrode มีความเสียหาย
หากตรวจตามวิธีของผู้ผลิตแล้วพบปลายขั้วบิ่น งอ เสียรูป หรือมีความเสียหายอื่น ควรหยุดใช้งานและประเมินการเปลี่ยน
③ ตารางแยกอาการ Electrode เสื่อม
| อาการ | ความเป็นไปได้ | ควรตรวจสอบ |
|---|---|---|
| Replace Electrodes | ถึงรอบเปลี่ยน | Arc Count และคู่มือ |
| Arc สั่นผิดปกติ | ระบบอาร์กไม่เสถียร | Electrode และการติดตั้ง |
| Arc ไปทางซ้ายหรือขวา | ตำแหน่งอาร์กผิด | Electrode และชุดยึด |
| Arc Calibration Failed | สภาวะอาร์กหรือเส้นใยทดสอบผิดปกติ | Electrode, Fiber และ Mode |
| Splice Loss สูง | หลายสาเหตุ | Cleaver, V-Groove, Arc |
| Bubble | หน้าตัดหรือการหลอมผิดปกติ | Fiber Preparation และ Arc |
| Fiber Offset | ระบบจัดแนว | V-Groove และ Clamp |
| Bad Cleave | ปลายเส้นใยผิดปกติ | Fiber Cleaver |
อาการ Fiber Offset และ Bad Cleave ไม่ใช่อาการเฉพาะของ Electrode เสื่อม จึงควรตรวจระบบที่เกี่ยวข้องก่อน
④ Electrode เสื่อมทำให้ Splice Loss สูงได้อย่างไร?
เมื่อ Electrode ทำงานผิดปกติ สภาวะความร้อนในบริเวณหลอมอาจไม่สม่ำเสมอ
ผลที่อาจเกิดขึ้นคือ
- ปลาย Fiber ได้รับความร้อนไม่เหมาะสม
- กระบวนการหลอมเชื่อมไม่เป็นไปตามโปรแกรม
- รอยต่อมีรูปร่างผิดปกติ
- คุณภาพการส่งผ่านแสงลดลง
- Estimated Loss สูงขึ้น
- ความแข็งแรงของรอยต่ออาจลดลง
แต่ไม่ได้หมายความว่า Electrode เสื่อมทุกครั้งจะทำให้ Loss สูง เพราะสภาพรอยต่อยังขึ้นอยู่กับคุณสมบัติและการจัดแนว Fiber ด้วย
⑤ Electrode เสื่อมทำให้เกิด Bubble ได้หรือไม่?
สามารถเป็นหนึ่งในปัจจัยที่เกี่ยวข้องได้
หากสภาวะการอาร์กผิดปกติ การหลอมเชื่อมอาจเกิดข้อบกพร่อง รวมถึงลักษณะคล้ายโพรงหรือ Bubble ในบางกรณี
อย่างไรก็ตาม Bubble ยังเกิดจากปัจจัยอื่น เช่น
- หน้าตัด Fiber บิ่น
- สิ่งปนเปื้อนบนปลายเส้นใย
- Pre-Fuse ไม่เหมาะสม
- Splice Mode ไม่ตรงชนิด Fiber
- การเตรียมเส้นใยไม่ถูกต้อง
วิธีแก้ที่เหมาะสมคือเริ่มจากตรวจคุณภาพการเตรียม Fiber ก่อน แล้วจึงตรวจ Electrode และระบบ Arc หากยังเกิดปัญหาซ้ำ
⑥ วิธีตรวจ Arc Count ของเครื่อง Fusion Splicer
Arc Count เป็นจำนวนครั้งที่เครื่องบันทึกการคายประจุตามระบบนับของรุ่นนั้น ช่วยให้ช่างติดตามรอบบำรุงรักษา Electrode ได้
ขั้นตอนตรวจ Arc Count
- เปิดเครื่อง Fusion Splicer
- เข้าสู่เมนู Maintenance หรือ Machine Information
- ค้นหารายการ Arc Count หรือ Electrode Count
- ตรวจจำนวนครั้งที่แสดง
- เปรียบเทียบกับรอบเปลี่ยนในคู่มือ
- ตรวจข้อความเตือนของเครื่อง
- บันทึกผลเพื่อวางแผนเปลี่ยนอะไหล่
เครื่องบางรุ่นแยกจำนวน Arc ทั้งหมดออกจากจำนวนครั้งของ Electrode ชุดปัจจุบัน จึงต้องตรวจความหมายของตัวนับก่อนใช้อ้างอิง
⑦ Electrode ใช้ได้กี่ครั้งก่อนเสื่อม?
อายุ Electrode แตกต่างกันตามเครื่องแต่ละรุ่น ไม่ควรกำหนดจำนวนครั้งเดียวให้ใช้กับทุกยี่ห้อ
ตัวอย่างรอบเปลี่ยนที่พบในข้อมูลผู้ผลิต ได้แก่
| รุ่นเครื่อง | รอบเปลี่ยนโดยประมาณ |
|---|---|
| Fujikura 90S+ | 5,000 ครั้ง |
| Fujikura 90R | 1,500 ครั้ง |
| Sumitomo T-56+ | 6,000 ครั้ง |
ตัวเลขดังกล่าวเป็นแนวทางของเครื่องรุ่นเฉพาะ ไม่ใช่การรับประกันว่าทุกขั้วจะมีสภาพดีจนถึงจำนวนดังกล่าว หรือไม่สามารถใช้งานได้ทันทีหลังครบกำหนด
หากมีอาการ Arc ผิดปกติก่อนถึงรอบ ต้องตรวจสอบและเปลี่ยนเมื่อจำเป็น
⑧ วิธีแยก Electrode เสื่อมกับ Fiber Cleaver เสีย
ปัญหาของ Electrode และ Cleaver อาจทำให้สไปซ์ไม่สำเร็จเหมือนกัน แต่ต้นเหตุแตกต่างกัน
| หัวข้อ | Electrode เสื่อม | Cleaver ผิดปกติ |
|---|---|---|
| จุดที่มีปัญหา | ระบบสร้างอาร์ก | ระบบตัดหน้าตัด Fiber |
| อาการเด่น | Arc ไม่เสถียร | Bad Cleave |
| ผลที่อาจพบ | รอยต่อหลอมผิดปกติ | หน้าตัดบิ่นหรือเอียง |
| การตรวจสอบ | Arc Count และ Arc Test | ตรวจใบมีดและหน้าตัด |
| การแก้ไข | เปลี่ยนตามเกณฑ์ | ทำความสะอาด หมุนหรือเปลี่ยนใบมีด |
ไม่ควรเปลี่ยน Electrode ทุกครั้งที่เครื่องขึ้น Bad Cleave เพราะอาจเป็นการแก้ปัญหาไม่ตรงสาเหตุ
⑨ วิธีแยก Electrode เสื่อมกับ V-Groove สกปรก
V-Groove ทำหน้าที่รองรับและกำหนดตำแหน่งเส้นใย ส่วน Electrode ทำหน้าที่สร้างอาร์กไฟฟ้า
หากเครื่องขึ้น Fiber Offset หรือ Alignment Error ควรตรวจ V-Groove, Clamp และ Holder เป็นอันดับต้น ๆ
หากระบบจัดแนวทำงานปกติ แต่เครื่องเกิดปัญหา Arc ซ้ำหรือการหลอมไม่สม่ำเสมอ จึงเพิ่มการตรวจสอบ Electrode
หลักการนี้ช่วยให้ช่างแยกสาเหตุได้เป็นระบบ และลดการเปลี่ยนอะไหล่โดยไม่จำเป็น
⑩ วิธีตรวจสอบ Electrode เสื่อมทีละขั้นตอน
ขั้นตอนที่ 1 อ่านข้อความเตือน
ตรวจว่ามี Replace Electrodes, Arc Error หรือข้อความตำแหน่งอาร์กผิดปกติหรือไม่
ขั้นตอนที่ 2 ตรวจ Arc Count
เปรียบเทียบกับรอบเปลี่ยนของเครื่องรุ่นนั้น
ขั้นตอนที่ 3 ตรวจชนิด Fiber และ Splice Mode
ยืนยันว่าโปรแกรมเหมาะกับเส้นใยที่ใช้งาน
ขั้นตอนที่ 4 ตรวจ Fiber Cleaver
ตรวจความสะอาดใบมีด Clamp และคุณภาพหน้าตัด
ขั้นตอนที่ 5 ตรวจ V-Groove และ Fiber Clamp
กำจัดสิ่งปนเปื้อนตามวิธีของผู้ผลิต
ขั้นตอนที่ 6 ทดลองสไปซ์ด้วย Fiber ที่ทราบสภาพ
เตรียมเส้นใยตัวอย่างอย่างถูกต้องและทดลองสไปซ์ เพื่อดูว่าปัญหายังเกิดซ้ำหรือไม่
ขั้นตอนที่ 7 ตรวจ Arc Test หรือ Calibration
หากเครื่องกำหนดให้ใช้ฟังก์ชันตรวจสอบ Arc ให้ทำตามคู่มือและอ่านผล
ขั้นตอนที่ 8 ประเมิน Electrode
หากพบคำเตือนถึงรอบเปลี่ยนหรือความผิดปกติของ Arc ที่สอดคล้องกับสภาพ Electrode ให้ดำเนินการเปลี่ยนตามคู่มือ
ขั้นตอนที่ 9 ทดลองสไปซ์หลังเปลี่ยน
ตรวจผลการจัดแนว การหลอม และคุณภาพรอยต่อหลังทำขั้นตอนบำรุงรักษาที่จำเป็น
⑪ Electrode เสื่อมแล้วใช้ต่อได้ไหม?
ไม่ควรใช้งานต่อโดยไม่ตรวจสอบ หากเครื่องแจ้งถึงรอบเปลี่ยนหรือพบการคายประจุผิดปกติ
การฝืนใช้ Electrode ที่เสื่อมอาจส่งผลดังนี้
- เพิ่มความเสี่ยง Splice Loss สูง
- ลดความสม่ำเสมอของรอยต่อ
- เสียเวลาเตรียมและสไปซ์ใหม่
- สิ้นเปลืองความยาว Fiber สำรอง
- เสี่ยงได้รอยต่อที่ไม่ผ่านข้อกำหนด
- อาจทำให้ต้องกลับมาแก้ไขงานภายหลัง
สำหรับงานที่มีความสำคัญต่อโครงข่าย ควรเตรียมอะไหล่ให้พร้อมและเปลี่ยนตามรอบที่กำหนด
⑫ วิธีเปลี่ยน Electrode เมื่อพบว่าเสื่อม
ขั้นตอนขึ้นอยู่กับเครื่องแต่ละรุ่น โดยหลักทั่วไปมีดังนี้
- ตรวจรุ่นเครื่องและรหัส Electrode ที่ใช้ร่วมกันได้
- เข้าเมนู Replace Electrodes หากเครื่องกำหนด
- ปิดเครื่องและตัดแหล่งจ่ายไฟตามขั้นตอน
- รอให้เครื่องอยู่ในสภาวะปลอดภัย
- เปิดชุดเข้าถึง Electrode ตามคู่มือ
- ถอด Electrode เก่าโดยไม่สัมผัสปลายแหลม
- ตรวจสภาพชุดยึด
- ติดตั้ง Electrode ใหม่ให้ถูกตำแหน่ง
- เปลี่ยนเป็นคู่เมื่อผู้ผลิตกำหนด
- ยึดตามข้อกำหนด ไม่ขันแน่นเกินไป
- ทำ Electrode Stabilization เมื่อจำเป็น
- ทำ Arc Calibration ตามคู่มือ
- ทดลองสไปซ์และตรวจคุณภาพ
- บันทึกวันที่เปลี่ยนและจำนวน Arc
ข้อควรระวัง: Electrode มีปลายแหลมและเกี่ยวข้องกับระบบไฟฟ้าแรงดันสูงของเครื่องสไปซ์ ห้ามถอดขณะเครื่องกำลังทำงานหรือยังมีแหล่งจ่ายไฟที่คู่มือกำหนดให้ตัดออก
⑬ เปลี่ยน Electrode แล้วต้องทำ Arc Calibration หรือไม่?
เครื่องหลายรุ่นมีขั้นตอนเฉพาะหลังเปลี่ยน Electrode ใหม่ ซึ่งอาจประกอบด้วย Electrode Stabilization และ Arc Calibration
Electrode Stabilization เป็นขั้นตอนช่วยให้การคายประจุมีความเสถียรตามโปรแกรมของเครื่อง
Arc Calibration เป็นการตรวจสอบหรือปรับชดเชยสภาวะอาร์กให้เหมาะสม
ควรทำตามลำดับที่ผู้ผลิตกำหนด ไม่ควรสร้างกระบวนการอาร์กซ้ำด้วยตนเองเพื่อเลียนแบบ Stabilization
⑭ วิธีป้องกัน Electrode เสื่อมก่อนกำหนด
แม้ Electrode จะเป็นอะไหล่สิ้นเปลือง แต่การดูแลถูกต้องช่วยลดความเสียหายที่ไม่จำเป็นได้
- ป้องกันฝุ่นเข้าสู่ห้องสไปซ์
- ไม่สัมผัสปลาย Electrode
- ไม่ให้เครื่องมือกระแทกปลายขั้ว
- ใช้ Splice Mode ให้เหมาะกับ Fiber
- ตรวจและบันทึก Arc Count
- ไม่ทดลอง Arc ซ้ำโดยไม่มีเหตุจำเป็น
- ใช้อะไหล่ที่ตรงรุ่น
- ทำขั้นตอนหลังเปลี่ยนตามคู่มือ
- เก็บเครื่องในกล่องป้องกันฝุ่นและแรงกระแทก
- ไม่ขัดหรือทำความสะอาดปลาย Electrode ด้วยวิธีที่ผู้ผลิตไม่อนุญาต
สำหรับช่างที่รับงานสไปซ์ทุกวัน การมี Electrode สำรองที่ตรงรุ่นช่วยลดความเสี่ยงที่เครื่องไม่พร้อมใช้งานระหว่างงานสำคัญ
⑮ Checklist ตรวจ Electrode เสื่อม
รายการตรวจสอบสำหรับช่าง Fiber Optic
0/15ตรวจข้อความเตือนบน Fusion Splicerตรวจ Arc Countตรวจรอบเปลี่ยนตามรุ่นเครื่องตรวจว่ามี Arc สั่นหรือเคลื่อนผิดตำแหน่งตรวจอาการ Arc สว่างหรือมืดผิดปกติตรวจชนิด Fiber และ Splice Modeตรวจ Fiber Cleaver และหน้าตัดตรวจ V-Groove และ Clampทดลองสไปซ์ด้วยเส้นใยที่เตรียมถูกต้องตรวจ Arc Test ตามคู่มือประเมินการเปลี่ยน Electrodeเปลี่ยนเป็นคู่ตามข้อกำหนดเครื่องทำ Stabilization และ Calibration เมื่อจำเป็นตรวจคุณภาพรอยต่อหลังเปลี่ยนบันทึกวันที่และจำนวน Arc
ล้างรายการ คัดลอก Checklist
⑯ คำถามที่พบบ่อยเกี่ยวกับ Electrode เสื่อม
Electrode เสื่อมดูจากอะไร?
ตรวจคำเตือน Arc Count และความผิดปกติของการอาร์ก เช่น ตำแหน่งไม่เสถียรหรือความสว่างเปลี่ยนผิดปกติ ร่วมกับผลการทดสอบเครื่อง
Electrode เสื่อมทำให้ Loss สูงไหม?
ได้ เพราะการหลอมเชื่อมอาจไม่สม่ำเสมอ แต่ต้องแยกจากปัญหา Cleaver, Alignment และสิ่งปนเปื้อนด้วย
Electrode เสื่อมทำให้เกิด Bubble ได้ไหม?
อาจเกี่ยวข้องในบางกรณี แต่ Bubble ไม่ได้เกิดจาก Electrode เพียงสาเหตุเดียว
เครื่องขึ้น Arc Error ต้องเปลี่ยน Electrode ทันทีหรือไม่?
ไม่จำเป็นทุกครั้ง ต้องตรวจความหมายของ Error และสภาพเครื่องก่อน หากถึงรอบหรือพบขั้วเสียหายจึงเปลี่ยนตามคู่มือ
Electrode ต้องเปลี่ยนทุกกี่ครั้ง?
ขึ้นอยู่กับรุ่น เช่น เครื่องบางรุ่นอยู่ที่ประมาณ 1,500 ครั้ง และบางรุ่นประมาณ 5,000–6,000 ครั้ง ต้องตรวจคู่มือเฉพาะรุ่น
เปลี่ยน Electrode แล้วต้องรีเซ็ต Arc Count ไหม?
หากคู่มือมีขั้นตอนรีเซ็ตตัวนับหลังเปลี่ยน ให้ดำเนินการตามนั้น ไม่ควรรีเซ็ตโดยไม่ได้เปลี่ยนอะไหล่จริง
Electrode เสื่อมสามารถขัดให้กลับมาใช้ได้ไหม?
ไม่ควรขัดหรือเจียรปลายขั้วด้วยตนเอง เพราะอาจทำให้รูปร่างและคุณสมบัติการคายประจุเปลี่ยนไป
Electrode ใหม่ทำไมยังขึ้น Arc Error?
อาจเกิดจากการติดตั้งผิดตำแหน่ง ไม่ได้ทำขั้นตอนหลังเปลี่ยน หรือมีปัญหาจากระบบอื่น ต้องตรวจตามคู่มือ
Core Alignment กับ Cladding Alignment มีอาการ Electrode เสื่อมต่างกันไหม?
หลักการอาร์กคล้ายกันสำหรับเครื่องที่ใช้ Electric Arc แต่รูปแบบ Error และขั้นตอนตรวจสอบแตกต่างตามรุ่น
⑰ สรุป Electrode เสื่อมมีอาการอย่างไร และควรทำอย่างไร?
Electrode เสื่อมอาจแสดงอาการ Arc ไม่เสถียร ตำแหน่งอาร์กผิดปกติ ความสว่างเปลี่ยน เครื่องแจ้งเตือน หรือผลการสไปซ์มีความแปรปรวน
เมื่อพบอาการเหล่านี้ ควรตรวจ Arc Count, Splice Mode, Cleaver, V-Groove และคุณภาพการเตรียม Fiber ก่อนสรุปว่า Electrode เป็นสาเหตุ
หากถึงรอบเปลี่ยน หรือยืนยันว่าขั้วไฟฟ้ามีปัญหา ควรเปลี่ยน Electrode ที่ตรงรุ่น และทำขั้นตอนหลังเปลี่ยนตามผู้ผลิต
สำหรับงาน FTTH, Backbone และ Data Center การดูแล Electrode อย่างเหมาะสมช่วยลดโอกาสเกิดรอยต่อผิดปกติและเพิ่มความสม่ำเสมอของการเชื่อมต่อสายไฟเบอร์ออฟติก
comsiam แนะนำให้ทีมช่างจัดทำประวัติการบำรุงรักษา Fusion Splicer เพื่อใช้ติดตามการเปลี่ยน Electrode และช่วยวิเคราะห์ปัญหาในอนาคต
ComSiam Professional Team