ComSiam Service

Electrode ของเครื่อง Fusion Splicer ควรเปลี่ยนเมื่อถึงจำนวนครั้งการอาร์กที่ผู้ผลิตกำหนด เครื่องแสดงข้อความเตือน หรือพบการคายประจุไฟฟ้าผิดปกติ เช่น Arc ไม่สม่ำเสมอ ตำแหน่งอาร์กเคลื่อนผิดปกติ หรือคุณภาพรอยสไปซ์ลดลงจากสภาพขั้วไฟฟ้า
Electrode เป็นอุปกรณ์สำคัญที่ใช้สร้างอาร์กไฟฟ้าเพื่อหลอมปลายเส้นใยแก้วนำแสงเข้าด้วยกัน หากขั้วไฟฟ้าสึกหรอหรือเสื่อมสภาพ อาจทำให้กระบวนการ Fusion Splicing ไม่เสถียร ส่งผลต่อ Splice Loss ความแข็งแรงของรอยต่อ และระยะเวลาการทำงานของช่าง
อายุ Electrode ไม่ได้เท่ากันทุกยี่ห้อ ตัวอย่างเช่น Fujikura 90S+ แนะนำให้เปลี่ยนหลังการสไปซ์ประมาณ 5,000 ครั้ง ขณะที่ Sumitomo TYPE-72C+ ระบุรอบเปลี่ยนโดยทั่วไปประมาณ 6,000 ครั้ง ส่วนเครื่องบางรุ่นมีรอบเปลี่ยนต่ำกว่านี้
บทความนี้ comsiam จะอธิบายอายุการใช้งาน Electrode สัญญาณเตือนเมื่อขั้วไฟฟ้าเสื่อม วิธีตรวจ Arc Count ขั้นตอนเปลี่ยน Electrode วิธีทำ Electrode Stabilization และ Arc Calibration รวมถึงวิธีป้องกันปัญหา Splice Loss สูงสำหรับงาน FTTH, Backbone และ Data Center
① Electrode ของเครื่อง Fusion Splicer คืออะไร?
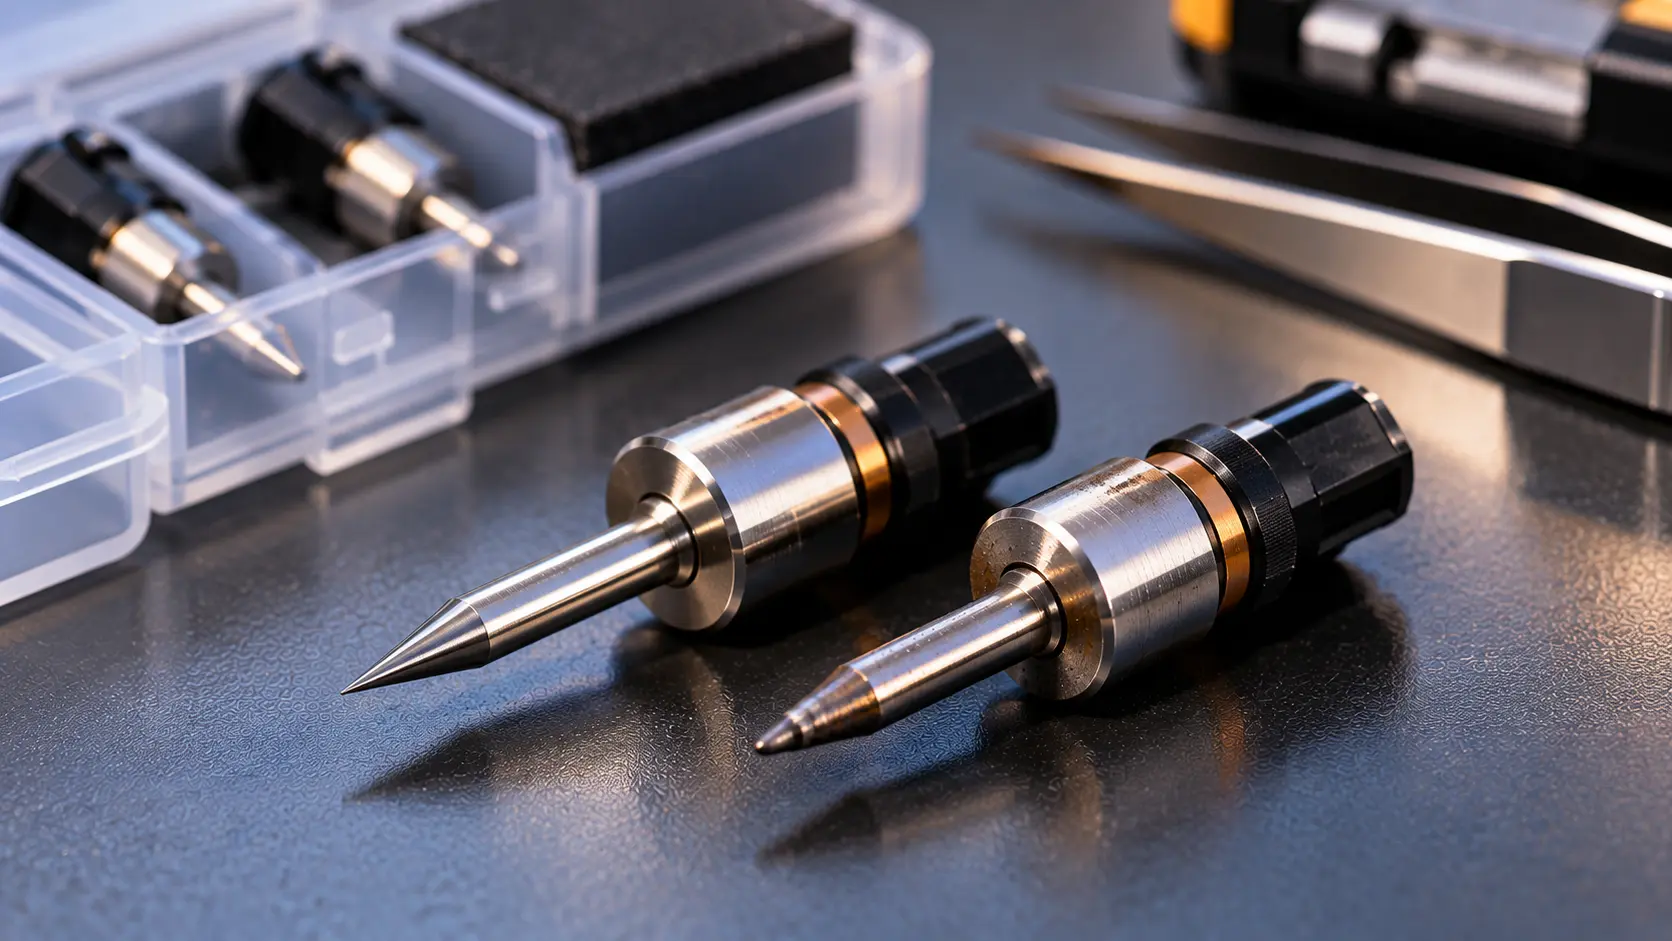
Electrode คือขั้วไฟฟ้าภายในเครื่อง Fusion Splicer ใช้สร้างการคายประจุไฟฟ้า หรือ Electric Arc เพื่อให้เกิดความร้อนในบริเวณปลายเส้นใยแก้วทั้งสองด้าน
เครื่องสไปซ์แบบอาร์กทั่วไปมี Electrode สองขั้วติดตั้งอยู่คนละด้านของบริเวณเชื่อมต่อ
เมื่อเครื่องเริ่ม Fusion Splicing ระบบจะสร้างอาร์กไฟฟ้าระหว่างขั้ว ทำให้ปลายเส้นใยได้รับความร้อนและหลอมเข้าด้วยกันตามโปรแกรมที่กำหนด
หน้าที่สำคัญของ Electrode
- สร้าง Electric Arc สำหรับหลอมเชื่อม Fiber
- ช่วยให้เครื่องควบคุมสภาวะความร้อนของการสไปซ์
- ทำงานร่วมกับระบบ Splice Mode
- ส่งผลต่อความสม่ำเสมอของกระบวนการหลอม
- เกี่ยวข้องกับการทำ Arc Calibration
- เป็นชิ้นส่วนสิ้นเปลืองที่ต้องเปลี่ยนตามรอบ
Electrode ไม่ได้ทำหน้าที่จัดแนว Core โดยตรง เพราะการจัดแนวเป็นหน้าที่ของระบบ Alignment
② Electrode ของเครื่องสไปซ์ใช้ได้นานเท่าไร?
จำนวนครั้งที่ Electrode ใช้งานได้ขึ้นอยู่กับการออกแบบเครื่อง ชนิด Electrode และข้อกำหนดของผู้ผลิต
ตัวอย่างจากข้อมูลเฉพาะรุ่น:
| เครื่อง Fusion Splicer | รอบเปลี่ยน Electrode |
|---|---|
| Fujikura 90S+ | ประมาณ 5,000 ครั้ง |
| Fujikura 41S+ | ประมาณ 5,000 ครั้ง |
| Fujikura 41R | ประมาณ 1,500 ครั้ง |
| Fujikura 90R | ประมาณ 1,500 ครั้ง |
| Sumitomo TYPE-72C+ | ประมาณ 6,000 ครั้ง |
ตัวเลขเหล่านี้เป็นรอบการเปลี่ยนตามข้อมูลของผู้ผลิตแต่ละรุ่น ไม่ใช่จำนวนครั้งที่รับประกันว่า Electrode จะใช้งานได้โดยไม่มีปัญหาทุกกรณี
ตัวอย่างเช่น Fujikura 90S+ และ Fujikura 41R มีรอบเปลี่ยนที่แตกต่างกันอย่างชัดเจน จึงไม่ควรใช้ตัวเลข 5,000 ครั้งกับเครื่อง Fujikura ทุกประเภท
Telecommunication Systems Business Unit
+4
③ Arc Count คืออะไร? ดูได้จากตรงไหน?
Arc Count คือจำนวนครั้งที่เครื่อง Fusion Splicer บันทึกการคายประจุไฟฟ้าตามระบบนับของเครื่อง
ใช้ติดตามการใช้งาน Electrode เพื่อช่วยวางแผนการบำรุงรักษาและการเปลี่ยนอะไหล่
วิธีตรวจสอบ Arc Count
- เปิดเครื่อง Fusion Splicer
- เข้าสู่เมนู Maintenance, Machine Information หรือเมนูที่เกี่ยวข้อง
- ค้นหาข้อมูล Arc Count หรือ Electrode Count
- ตรวจจำนวนครั้งที่แสดง
- เปรียบเทียบกับเกณฑ์ของเครื่องรุ่นนั้น
- ตรวจว่ามีคำเตือนให้เปลี่ยน Electrode หรือไม่
เครื่องแต่ละยี่ห้ออาจใช้ชื่อเมนูแตกต่างกัน และบางรุ่นแยก Total Arc Count ออกจากจำนวนครั้งที่ใช้งาน Electrode ชุดปัจจุบัน
ข้อควรระวัง: ไม่ควรรีเซ็ต Arc Count เพื่อทำให้คำเตือนหายไป หากยังไม่ได้เปลี่ยน Electrode ตามขั้นตอนจริง
④ 10 สัญญาณเตือนว่า Electrode อาจถึงเวลาต้องเปลี่ยน
1. เครื่องขึ้น Replace Electrodes
เป็นสัญญาณโดยตรงจากระบบบำรุงรักษาของเครื่องว่าขั้วไฟฟ้าถึงรอบเปลี่ยนหรือมีเงื่อนไขให้ดำเนินการ
2. Arc Count ถึงเกณฑ์
เมื่อจำนวนครั้งที่บันทึกถึงรอบของผู้ผลิต ควรเตรียมเปลี่ยน Electrode ตามข้อกำหนด
3. อาร์กไฟฟ้าเคลื่อนซ้ายหรือขวาผิดปกติ
หากตำแหน่งการคายประจุไม่สม่ำเสมอ อาจเกี่ยวข้องกับสภาพ Electrode หรือการติดตั้ง
4. ความสว่างของ Arc เปลี่ยนผิดปกติ
อาร์กที่มืดหรือสว่างผิดปกติระหว่างการทำงานเป็นสัญญาณที่ควรตรวจสอบตามคู่มือ
5. เครื่องขึ้น Too Left หรือ Too Right Error
เครื่องบางรุ่นใช้ข้อความนี้เมื่อระบบตรวจพบตำแหน่งการอาร์กผิดปกติ
6. Arc Calibration ไม่ผ่าน
อาจเกี่ยวข้องกับ Electrode เสื่อม แต่ยังมีสาเหตุอื่น เช่น เส้นใยตัวอย่างสกปรกหรือหน้าตัดไม่ดี
7. คุณภาพรอยสไปซ์ไม่สม่ำเสมอ
รอยต่ออาจมีรูปร่างหรือผลการประเมินต่างกันมาก แม้ใช้เส้นใยและโปรแกรมเดียวกัน
8. ค่า Estimated Loss สูงขึ้นต่อเนื่อง
อาจเกี่ยวข้องกับการหลอมเชื่อม แต่ต้องตรวจ Cleaver, V-Groove และความสะอาดก่อนสรุป
9. พบความผิดปกติที่ปลาย Electrode
เช่น ปลายสึก เสียรูป หรือมีสภาพไม่เหมาะสมตามเกณฑ์ตรวจสอบของผู้ผลิต
10. เครื่องมีข้อผิดพลาดซ้ำหลังตรวจส่วนอื่นแล้ว
หากตรวจเส้นใย Splice Mode และกลไกพื้นฐานแล้ว แต่ยังพบปัญหา Arc อาจถึงเวลาตรวจสอบ Electrode อย่างละเอียด
สำหรับ Fujikura 90S+ ผู้ผลิตระบุชัดเจนถึงคำเตือนเปลี่ยน Electrode การเคลื่อนของตำแหน่งอาร์ก และความสว่างผิดปกติว่าเป็นเหตุให้เปลี่ยนขั้วไฟฟ้า
Telecommunication Systems Business Unit
⑤ ทำไม Electrode จึงเสื่อมสภาพ?
Electrode ต้องทำงานภายใต้การคายประจุไฟฟ้าซ้ำหลายครั้ง ทำให้สภาพของปลายขั้วเปลี่ยนแปลงได้ตามระยะเวลาการใช้งาน
ปัจจัยที่เกี่ยวข้อง ได้แก่
- จำนวนครั้งที่อาร์ก
- การสึกหรอของปลายขั้ว
- สิ่งสะสมจากกระบวนการหลอมแก้ว
- สภาพแวดล้อมการใช้งาน
- ความผิดปกติของระบบไฟฟ้า
- การติดตั้ง Electrode ไม่ถูกต้อง
- การสัมผัสหรือกระแทกปลายขั้ว
การสึกหรออาจทำให้ลักษณะการคายประจุเปลี่ยนและลดความสม่ำเสมอของกระบวนการสไปซ์
⑥ Electrode ใหม่กับ Electrode เสื่อมต่างกันอย่างไร?
| คุณสมบัติ | Electrode สภาพดี | Electrode เสื่อม |
|---|---|---|
| ปลายขั้ว | อยู่ในสภาพตามข้อกำหนด | อาจสึกหรือเสียรูป |
| การคายประจุ | มีแนวโน้มสม่ำเสมอ | อาจแปรปรวน |
| Arc Calibration | ทำงานตามสเปกเมื่อส่วนอื่นปกติ | อาจเกิดข้อผิดพลาด |
| คุณภาพรอยสไปซ์ | ช่วยให้การหลอมเสถียร | อาจเพิ่มความเสี่ยงรอยต่อผิดปกติ |
| การบำรุงรักษา | ตรวจตามรอบ | ต้องประเมินเปลี่ยน |
ไม่ควรตัดสินสภาพ Electrode จากสีหรือภาพด้วยตาเปล่าเพียงอย่างเดียว เพราะความผิดปกติบางประเภทไม่สามารถระบุได้อย่างแม่นยำจากลักษณะภายนอก
⑦ Electrode เสื่อมทำให้ Splice Loss สูงได้อย่างไร?
เมื่อการคายประจุไฟฟ้าไม่สม่ำเสมอ พลังงานความร้อนที่ใช้หลอมปลายแก้วอาจไม่เหมาะสมตามโปรแกรมของเครื่อง
ผลที่อาจเกิดขึ้น ได้แก่
- เส้นใยหลอมเชื่อมไม่สมบูรณ์
- รูปร่างรอยต่อผิดปกติ
- ค่า Estimated Splice Loss สูง
- รอยต่อมีความแข็งแรงลดลง
- ต้องตัดและสไปซ์ใหม่
- เครื่องแจ้ง Arc Error หรือ Splice Error
อย่างไรก็ตาม การพบค่า Loss สูงไม่ได้ยืนยันว่า Electrode เสื่อมเสมอไป เพราะหน้าตัดไม่ดี สิ่งปนเปื้อน หรือการจัดแนวคลาดเคลื่อนก็อาจให้ผลคล้ายกัน
⑧ Electrode ควรเปลี่ยนทีละขั้วหรือเปลี่ยนเป็นคู่?
สำหรับเครื่องสไปซ์ที่ใช้ Electrode สองขั้ว และผู้ผลิตกำหนดให้เปลี่ยนเป็นคู่ ควรเปลี่ยนพร้อมกันทั้งสองขั้ว
เหตุผลสำคัญคือ Electrode สองด้านทำงานร่วมกันในการสร้าง Arc หากสภาพและการติดตั้งแตกต่างกัน อาจส่งผลต่อความสม่ำเสมอของการคายประจุ
ตัวอย่างเช่น Sumitomo TYPE-72C+ กำหนดให้ใช้ Electrode ที่ถูกต้องและเปลี่ยนพร้อมกันเป็นคู่
device.report
ไม่ควรใช้ Electrode ใหม่ข้างหนึ่งร่วมกับ Electrode เก่าอีกข้างหนึ่งโดยไม่มีคำแนะนำจากผู้ผลิต
⑨ วิธีเปลี่ยน Electrode ของ Fusion Splicer ทีละขั้นตอน
ขั้นตอนต่อไปนี้เป็นแนวทางทั่วไป ไม่ใช่คำสั่งเฉพาะรุ่น เพราะบางเครื่องต้องเข้าสู่เมนู Replace Electrodes เพื่อให้ระบบดำเนินการปิดเครื่องและเตรียมขั้นตอนต่อไปอย่างถูกต้อง
ขั้นตอนที่ 1 ตรวจรุ่นเครื่องและอะไหล่
ตรวจสอบชื่อรุ่น Fusion Splicer และรหัส Electrode ที่รองรับ
ไม่ควรเลือกอะไหล่จากรูปร่างที่ดูคล้ายกันเท่านั้น
ขั้นตอนที่ 2 เข้าเมนูเปลี่ยน Electrode
หากเครื่องมีเมนู Replace Electrodes ให้เลือกเมนูดังกล่าวและปฏิบัติตามคำสั่งบนหน้าจอ
ขั้นตอนที่ 3 ปิดเครื่องและตัดแหล่งจ่ายไฟตามคู่มือ
ตรวจว่าเครื่องหยุดสร้าง Arc แล้ว และอยู่ในสถานะปลอดภัยก่อนเริ่มถอดชิ้นส่วน
ขั้นตอนที่ 4 เปิด Wind Protector
เปิดฝาป้องกันลมเพื่อเข้าถึง Electrode ตามขั้นตอนที่ผู้ผลิตกำหนด
ขั้นตอนที่ 5 ถอด Electrode เก่า
ใช้เครื่องมือหรือกลไกยึดตามคู่มือ ระวังปลายขั้วที่แหลมคม
ขั้นตอนที่ 6 ตรวจชุดยึด
ตรวจว่าฐานรองและชิ้นส่วนยึดไม่มีความเสียหายหรือสิ่งแปลกปลอม
ขั้นตอนที่ 7 ติดตั้ง Electrode ใหม่
ติดตั้งขั้วทั้งสองด้านตามทิศทางและตำแหน่งที่กำหนด ห้ามจับปลายแหลมด้วยนิ้วมือ
ขั้นตอนที่ 8 ยึด Electrode ตามข้อกำหนด
ใช้วิธีและแรงยึดตามคู่มือ ไม่ขันแน่นเกินหรือปล่อยให้ขั้วคลอน
ขั้นตอนที่ 9 เปิดเครื่องและทำขั้นตอนหลังเปลี่ยน
ทำ Electrode Stabilization, Arc Calibration หรือขั้นตอนอื่นที่รุ่นเครื่องกำหนด
ขั้นตอนที่ 10 ทดสอบสไปซ์
ใช้เส้นใยตัวอย่างที่สะอาดและเตรียมถูกต้อง ทดสอบการจัดแนว การอาร์ก และคุณภาพรอยต่อ
สำหรับ Fujikura 90S+ กระบวนการเปลี่ยนผ่านเมนูบำรุงรักษาของเครื่องจะนำไปสู่การทำ Stabilize Electrodes และ Fusing Power Calibration ตามลำดับ
Telecommunication Systems Business Unit
⑩ Electrode Stabilization คืออะไร?
Electrode Stabilization คือขั้นตอนปรับสภาพการคายประจุให้มีความเสถียรตามกระบวนการที่ผู้ผลิตกำหนด โดยเฉพาะหลังติดตั้ง Electrode ใหม่ในเครื่องที่รองรับ
เครื่องบางรุ่นจะใช้อาร์กหลายครั้งภายใต้โปรแกรมบำรุงรักษา
ทำไมจึงต้องทำ Stabilization?
- ช่วยให้สภาวะการอาร์กมีความสม่ำเสมอ
- เตรียม Electrode ใหม่ก่อนใช้งานตามข้อกำหนด
- สนับสนุนการตรวจสอบระบบ Arc
- ลดความเสี่ยงจากการใช้งานโดยข้ามขั้นตอนหลังเปลี่ยน
ไม่ควรทำการอาร์กซ้ำเองนอกโปรแกรมของเครื่องเพื่อเลียนแบบ Stabilization
⑪ เปลี่ยน Electrode แล้วต้องทำ Arc Calibration หรือไม่?
เครื่องหลายรุ่นกำหนดให้ทำ Arc Calibration หลังเปลี่ยน Electrode ใหม่
Arc Calibration เป็นการตรวจสอบหรือปรับชดเชยสภาวะอาร์กให้เหมาะสมกับเงื่อนไขของเครื่องและเส้นใยที่ใช้
ลำดับการทำงานอาจเป็นดังนี้
- เปลี่ยน Electrode ตามคู่มือ
- ดำเนินการ Stabilization เมื่อเครื่องกำหนด
- เตรียมเส้นใยสำหรับ Calibration
- ทำ Arc Calibration ตามโปรแกรม
- ตรวจว่าผลผ่านเกณฑ์
- ทดลองสไปซ์
- บันทึกผลและสถานะ Electrode ใหม่
ข้อควรจำ: การทำ Arc Calibration ไม่สามารถแก้ไข Electrode ที่สึกหรอหรือเสียหายทางกายภาพให้กลับมาเหมือนใหม่ได้
⑫ เปลี่ยน Electrode แล้วค่า Loss ยังสูง เกิดจากอะไร?
หากเปลี่ยน Electrode ใหม่แล้ว แต่เครื่อง Fusion Splicer ยังแสดง Loss สูง ต้องตรวจสอบปัจจัยอื่นร่วมด้วย
| อาการ | สาเหตุที่เป็นไปได้ | วิธีแก้ไข |
|---|---|---|
| Arc Error | ติดตั้ง Electrode ไม่ถูกต้อง | ตรวจตำแหน่งตามคู่มือ |
| Estimated Loss สูง | Splice Mode หรือหน้าตัดมีปัญหา | ตรวจโปรแกรมและ Cleaver |
| Fiber Offset | V-Groove สกปรก | ทำความสะอาด |
| Arc Calibration Failed | เส้นใยทดสอบหรือระบบ Arc ผิดปกติ | ตรวจทีละส่วน |
| รอยต่อมี Bubble | หน้าตัดหรือการหลอมผิดปกติ | เตรียม Fiber ใหม่ |
| Arc ไม่อยู่กึ่งกลาง | Electrode หรือชุดยึดผิดตำแหน่ง | ตรวจการติดตั้ง |
| ผลสไปซ์ไม่สม่ำเสมอ | Clamp, กล้อง หรือระบบ Arc | ตรวจตามคู่มือ |
ไม่ควรปรับ Arc Power ด้วยการคาดเดา เพราะอาจทำให้รอยต่อมีคุณภาพแย่ลง
⑬ Electrode เสื่อมกับ V-Groove สกปรก ต่างกันอย่างไร?
ทั้งสองปัญหาอาจทำให้ค่า Splice Loss สูง แต่สาเหตุและแนวทางแก้ไขแตกต่างกัน
Electrode เสื่อม มักเกี่ยวข้องกับการสร้างอาร์ก เช่น ความสว่างหรือตำแหน่ง Arc ไม่สม่ำเสมอ การหลอมผิดปกติ และข้อความเตือนที่เกี่ยวข้อง
V-Groove สกปรก มักเกี่ยวข้องกับการวางเส้นใยไม่ตรงตำแหน่ง ทำให้เกิด Fiber Offset หรือ Alignment Error
วิธีแยกอาการเบื้องต้น
- ตรวจข้อความ Error
- ตรวจ Arc Count
- ตรวจตำแหน่งและการจัดแนว Fiber
- ตรวจ V-Groove และ Clamp
- ตรวจคุณภาพหน้าตัดจาก Cleaver
- ตรวจ Splice Mode
- ทดลองสไปซ์ด้วยเส้นใยที่ทราบสภาพ
- วิเคราะห์ผลก่อนเปลี่ยนอุปกรณ์
การตรวจสอบแบบนี้ช่วยลดค่าใช้จ่ายจากการเปลี่ยน Electrode โดยไม่จำเป็น
⑭ Electrode ของเครื่อง Core Alignment กับ Cladding Alignment เหมือนกันหรือไม่?
ทั้งเครื่อง Core Alignment และ Cladding Alignment ที่ใช้ระบบ Electric Arc จำเป็นต้องมีส่วนสร้างการคายประจุเพื่อหลอมเชื่อมเส้นใย
แต่ Electrode ไม่จำเป็นต้องใช้ร่วมกันได้ เพราะอาจมีความแตกต่างด้านขนาด รูปร่าง วัสดุ ระบบยึด และข้อกำหนดของผู้ผลิต
ก่อนซื้อ Electrode ใหม่ต้องตรวจรหัสอะไหล่ที่รองรับเครื่องรุ่นนั้นโดยตรง
ไม่ควรซื้อเพียงเพราะผู้จำหน่ายระบุว่าใช้ได้กับเครื่องสไปซ์ทุกยี่ห้อ
⑮ ใช้ Electrode ราคาถูกแทนของแท้ได้ไหม?
ควรพิจารณาความเข้ากันได้และความน่าเชื่อถือของอะไหล่เป็นหลัก
Electrode ที่ไม่ได้รับการรับรองจากผู้ผลิตอาจมีความแตกต่างด้านขนาด ความแม่นยำของปลายขั้ว หรือคุณสมบัติการทำงาน
ความเสี่ยงที่อาจเกิดขึ้น ได้แก่
- การติดตั้งไม่พอดี
- Arc ไม่อยู่ในตำแหน่งเหมาะสม
- คุณภาพการสไปซ์ไม่สม่ำเสมอ
- รอบอายุใช้งานไม่แน่นอน
- เกิดปัญหาด้านการรับประกัน
สำหรับเครื่องที่ใช้รับงานสำคัญหรือมีข้อกำหนดคุณภาพสูง ควรใช้อะไหล่ที่ผู้ผลิตรับรอง
⑯ วิธีดูแล Electrode ให้ใช้งานได้ตามอายุที่กำหนด
Electrode เป็นชิ้นส่วนสิ้นเปลือง ไม่สามารถป้องกันการสึกหรอได้ทั้งหมด แต่สามารถลดความเสียหายที่ไม่จำเป็นได้
แนวทางบำรุงรักษา
- ใช้ Splice Mode ให้ตรงกับชนิด Fiber
- ป้องกันฝุ่นเข้าสู่ห้องสไปซ์
- ไม่สัมผัสปลาย Electrode
- ไม่ทำให้ Electrode กระแทกชิ้นส่วนอื่น
- ตรวจ Arc Count เป็นระยะ
- ใช้อะไหล่ตรงรุ่น
- ทำ Stabilization ตามข้อกำหนด
- ทำ Arc Calibration เมื่อจำเป็น
- ปฏิบัติตามคำเตือนของเครื่อง
- บันทึกวันที่เปลี่ยน Electrode
ข้อควรระวัง: ไม่ควรขัด เจียร หรือทำความสะอาดปลาย Electrode ด้วยวิธีที่ผู้ผลิตไม่ได้อนุญาต บางรุ่นระบุไม่ให้ทำความสะอาด Electrode เพราะอาจทำให้สภาวะอาร์กไม่เสถียร
⑰ ตารางบำรุงรักษา Electrode สำหรับทีมช่าง
| ช่วงเวลา | รายการตรวจสอบ |
|---|---|
| ก่อนเริ่มงาน | ตรวจข้อความเตือนและสภาพเครื่อง |
| ระหว่างงาน | สังเกต Arc Error และความผิดปกติ |
| หลังพบ Loss สูงต่อเนื่อง | ตรวจ Cleaver, Alignment และ Arc |
| เมื่อถึงรอบใช้งาน | เปลี่ยน Electrode ตามข้อกำหนด |
| หลังเปลี่ยนใหม่ | ทำขั้นตอนปรับสภาพและ Calibration |
| หลังการทดสอบ | บันทึกผลและจำนวน Arc |
ทีมช่างที่มี Fusion Splicer หลายเครื่องควรบันทึกรุ่นเครื่อง รหัสอะไหล่ และประวัติการเปลี่ยน Electrode แยกกัน
⑱ Checklist ตรวจ Electrode ก่อนเปลี่ยนใหม่
Checklist เปลี่ยน Electrode
0/15ตรวจรุ่นเครื่อง Fusion Splicerตรวจรหัสอะไหล่ Electrode ที่รองรับตรวจ Arc Count ปัจจุบันตรวจข้อความ Replace Electrodesสังเกตอาการ Arc ผิดปกติตรวจคุณภาพหน้าตัด Fiberตรวจ V-Groove และ Clampตรวจ Splice Modeเตรียม Electrode ใหม่ให้ตรงรุ่นเข้าเมนูเปลี่ยน Electrode ตามคู่มือปิดเครื่องเข้าสู่สถานะปลอดภัยเปลี่ยน Electrode ตามข้อกำหนดทำ Electrode Stabilization เมื่อกำหนดทำ Arc Calibration ตามคู่มือทดลองสไปซ์และบันทึกผล
ล้างรายการ คัดลอก Checklist
⑲ คำถามที่พบบ่อยเกี่ยวกับ Electrode เครื่องสไปซ์
Electrode เครื่องสไปซ์ใช้ได้กี่ครั้ง?
ขึ้นอยู่กับรุ่น ตัวอย่าง Fujikura 90S+ แนะนำรอบเปลี่ยนประมาณ 5,000 ครั้ง และ Sumitomo TYPE-72C+ ระบุประมาณ 6,000 ครั้ง ส่วนบางรุ่นอาจมีรอบเปลี่ยนต่างออกไป
Electrode ต้องเปลี่ยนทุกกี่เดือน?
ไม่มีจำนวนเดือนตายตัว เพราะขึ้นอยู่กับความถี่ในการทำงานและจำนวน Arc ให้ยึดเกณฑ์ของผู้ผลิตและสภาพการทำงาน
เปลี่ยน Electrode ทีละข้างได้ไหม?
เครื่องที่กำหนดให้เปลี่ยนเป็นคู่ต้องเปลี่ยนทั้งสองข้างพร้อมกัน ไม่ควรผสมขั้วใหม่และขั้วเก่าโดยไม่มีข้อกำหนดรองรับ
Electrode เสื่อมทำให้ Loss สูงไหม?
ได้ เพราะการคายประจุไฟฟ้าอาจไม่เสถียร ทำให้การหลอมเชื่อมผิดปกติ แต่ต้องตรวจปัจจัยอื่นร่วมด้วย
เปลี่ยน Electrode แล้วต้อง Arc Calibration ไหม?
เครื่องหลายรุ่นกำหนดให้ทำ Electrode Stabilization และ Arc Calibration หลังเปลี่ยน โดยต้องปฏิบัติตามลำดับของคู่มือเครื่องจริง
เครื่องสไปซ์ขึ้น Replace Electrode แต่ยังสไปซ์ได้ ต้องเปลี่ยนไหม?
ควรปฏิบัติตามคำเตือนและรอบเปลี่ยนของผู้ผลิต เพราะแม้เครื่องยังทำงานได้ คุณภาพและความเสถียรของการอาร์กอาจลดลง
Electrode ทำความสะอาดแล้วใช้ต่อได้ไหม?
ขึ้นอยู่กับคู่มือ บางรุ่นไม่อนุญาตให้ทำความสะอาดปลายขั้ว จึงไม่ควรนำวิธีขัดหรือเช็ด Electrode มาใช้เองโดยไม่มีข้อมูลรองรับ
Electrode ของ Fujikura ใส่ Sumitomo ได้ไหม?
ไม่ควรสรุปว่าใช้แทนกันได้ ต้องตรวจรหัสอะไหล่และความเข้ากันได้ตามผู้ผลิต
Arc Count รีเซ็ตเองได้หรือไม่?
เครื่องบางรุ่นมีขั้นตอนรีเซ็ตผ่านเมนูเปลี่ยน Electrode แต่ไม่ควรรีเซ็ตโดยยังไม่ได้เปลี่ยนจริง
Electrode มีผลต่อความแข็งแรงของรอยต่อไหม?
มีโอกาสส่งผล หากสภาวะการหลอมไม่เหมาะสม เพราะอาจทำให้รอยต่อไม่สมบูรณ์และลดความแข็งแรงได้
⑳ สรุป Electrode ของเครื่องสไปซ์ควรเปลี่ยนเมื่อไร?
Electrode ของ Fusion Splicer ควรเปลี่ยนเมื่อถึงรอบตามข้อกำหนดผู้ผลิต มีข้อความเตือนให้เปลี่ยน หรือเกิดอาการอาร์กผิดปกติที่ตรวจสอบแล้วเกี่ยวข้องกับสภาพขั้วไฟฟ้า
อายุใช้งานแตกต่างตามรุ่น โดยบางเครื่องแนะนำเปลี่ยนที่ประมาณ 1,500 ครั้ง ขณะที่บางรุ่นอยู่ที่ 5,000–6,000 ครั้ง จึงต้องตรวจสอบข้อมูลของเครื่องที่ใช้งานจริงเสมอ
หลังเปลี่ยน Electrode ต้องดำเนินการขั้นตอนปรับสภาพขั้วไฟฟ้าและ Arc Calibration ตามคู่มือ พร้อมทดลองสไปซ์ก่อนกลับไปทำงานจำนวนมาก
สำหรับผู้รับเหมางาน FTTH, Backbone และ Data Center การตรวจ Arc Count และวางแผนเปลี่ยน Electrode อย่างเหมาะสมจะช่วยลดการหยุดงาน ลดข้อผิดพลาด และเพิ่มความน่าเชื่อถือของรอยต่อไฟเบอร์ออฟติก
comsiam ให้ความสำคัญกับการเตรียมเครื่องมือและการตรวจสอบคุณภาพในงานเชื่อมต่อระบบ Fiber Optic เพื่อให้ระบบเครือข่ายมีประสิทธิภาพและง่ายต่อการบำรุงรักษาในระยะยาว
ComSiam Professional Team