ComSiam Service
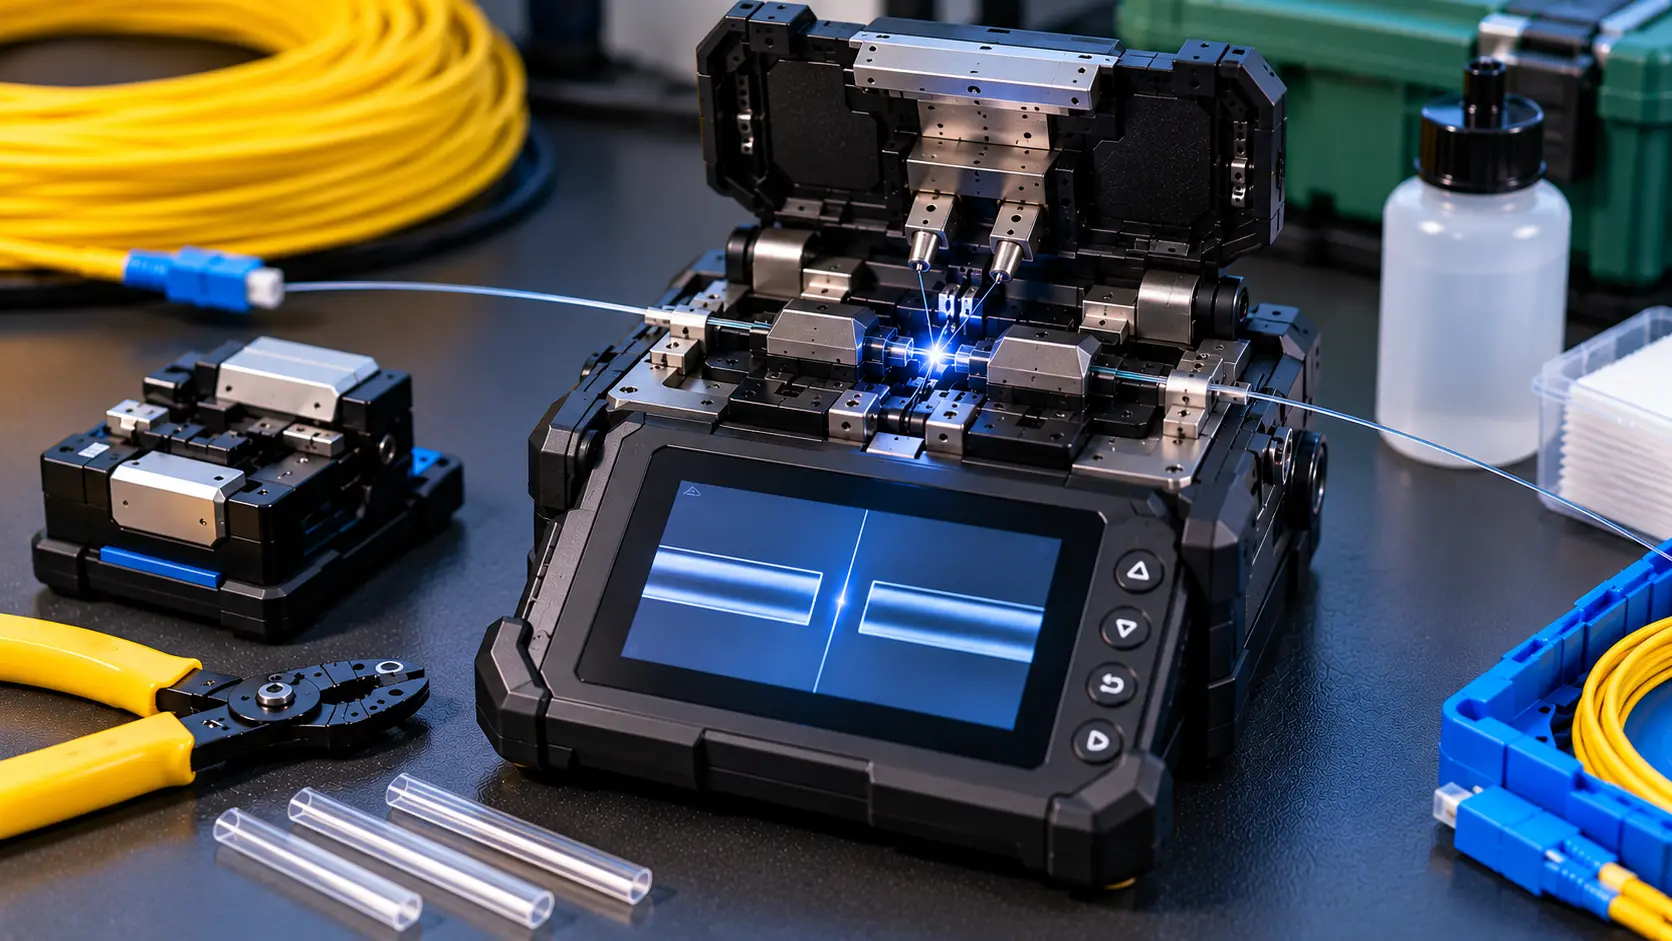

Arc Calibration คือกระบวนการตรวจสอบและปรับชดเชยสภาวะการอาร์กไฟฟ้าของเครื่อง Fusion Splicer เพื่อให้พลังงานความร้อนที่ใช้หลอมเชื่อมเส้นใยแก้วนำแสงเหมาะสมกับประเภท Fiber สภาพเครื่องมือ และสภาพแวดล้อมขณะทำงาน
การทำ Arc Calibration อย่างถูกต้องช่วยให้กระบวนการ Fusion Splicing มีความสม่ำเสมอ ลดความเสี่ยงจากการหลอมเชื่อมที่ใช้ความร้อนมากหรือน้อยเกินไป และช่วยลดปัญหารอยต่อผิดรูปหรือค่า Splice Loss สูงจากการตั้งค่า Arc ไม่เหมาะสม
อย่างไรก็ตาม เครื่องสไปซ์สมัยใหม่บางรุ่นมีระบบควบคุม Arc อัตโนมัติ จึงไม่จำเป็นต้องทำ Arc Calibration ด้วยตนเองก่อนสไปซ์ทุกครั้ง
บทความนี้ comsiam จะอธิบายหลักการทำงานของ Arc Calibration สถานการณ์ที่ควรทำ ขั้นตอน Calibration สำหรับเครื่อง Fusion Splicer วิธีตรวจสอบผล และแนวทางแก้ไขปัญหาที่ช่างไฟเบอร์ออฟติกพบในการทำงานจริง
① Arc Calibration คืออะไร?
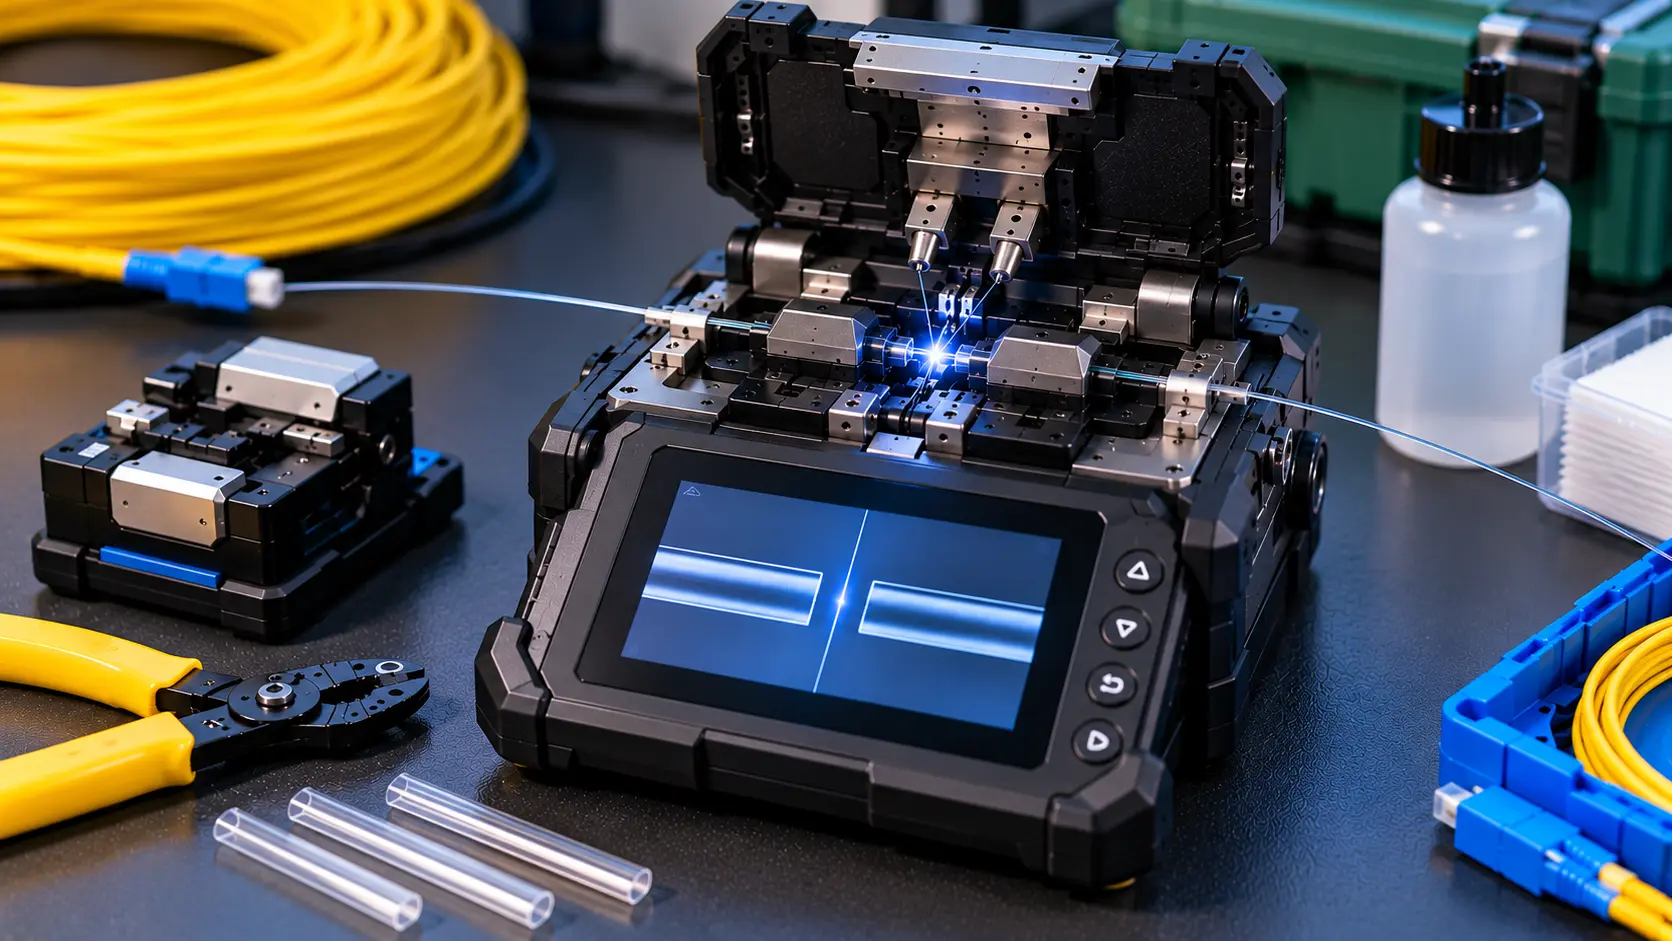
Arc Calibration คือฟังก์ชันที่ช่วยตรวจสอบหรือปรับชดเชยเงื่อนไขการสร้างอาร์กไฟฟ้าระหว่างขั้ว Electrode ของเครื่อง Fusion Splicer
อาร์กไฟฟ้าทำให้ปลายเส้นใยแก้วนำแสงได้รับความร้อนจนสามารถหลอมเชื่อมเข้าด้วยกันได้
การ Calibration ช่วยให้ระบบควบคุมการอาร์กเหมาะสมกับสภาพการทำงาน โดยวิธีประเมินและตัวแปรที่ปรับจะแตกต่างกันตามผู้ผลิตและรุ่นเครื่อง
Arc Calibration ช่วยอะไรบ้าง?
- ตรวจสอบความเหมาะสมของสภาวะอาร์ก
- ชดเชยผลจากสภาพแวดล้อมในรุ่นที่รองรับ
- ช่วยให้การหลอมเส้นใยสม่ำเสมอ
- ลดปัญหาความร้อนไม่เหมาะสม
- ช่วยตรวจสอบความพร้อมหลังเปลี่ยน Electrode
- ช่วยแก้ปัญหาการสไปซ์ผิดปกติเมื่อสาเหตุเกี่ยวข้องกับ Arc
ข้อสำคัญ: Arc Calibration ไม่ใช่การรับรองว่ารอยสไปซ์จะมีค่า Loss ต่ำเสมอไป เพราะคุณภาพรอยต่อขึ้นอยู่กับการเตรียมเส้นใยและปัจจัยอื่นร่วมด้วย
② ระบบ Arc ของ Fusion Splicer ทำงานอย่างไร?
เครื่อง Fusion Splicer ใช้ขั้ว Electrode สร้างการคายประจุไฟฟ้าในบริเวณปลายเส้นใยแก้วที่เตรียมไว้
กระบวนการทำงานโดยทั่วไปประกอบด้วย
- กล้องตรวจสอบตำแหน่งเส้นใย
- ระบบจัดแนว Fiber ทั้งสองด้าน
- เครื่องปรับระยะห่างของปลายเส้นใย
- ระบบจ่ายไฟสร้างอาร์กระหว่าง Electrode
- ความร้อนทำให้ปลายแก้วอ่อนตัวและหลอมเชื่อม
- เครื่องควบคุมการเคลื่อนเส้นใยและพลังงานตามโปรแกรม
- ระบบประเมินภาพรอยต่อหลังเชื่อมต่อ
ปริมาณความร้อนที่เหมาะสมขึ้นอยู่กับชนิดเส้นใย โปรแกรมสไปซ์ สภาพ Electrode และระบบควบคุมของเครื่อง
③ ทำไม Arc Power จึงสำคัญต่อคุณภาพการสไปซ์?
Arc Power เป็นตัวแปรหรือค่าควบคุมที่เกี่ยวข้องกับความเข้มของการอาร์กในเครื่องสไปซ์หลายรุ่น
หากพลังงานความร้อนที่เกิดขึ้นไม่เหมาะสม อาจทำให้ปลายเส้นใยหลอมเชื่อมผิดรูป
| สภาพการอาร์ก | ผลกระทบที่อาจเกิดขึ้น |
|---|---|
| พลังงานต่ำเกินไป | เส้นใยหลอมเชื่อมไม่สมบูรณ์ |
| พลังงานเหมาะสม | เส้นใยเชื่อมต่อได้ตามกระบวนการที่ออกแบบไว้ |
| พลังงานสูงเกินไป | เส้นใยอาจผิดรูปหรือเกิดความเสียหายจากความร้อน |
| Arc ไม่สม่ำเสมอ | คุณภาพรอยต่อแปรปรวน |
ค่า Arc Power ไม่ได้ใช้หน่วยหรือวิธีตั้งค่าเหมือนกันทุกผู้ผลิต จึงไม่ควรนำตัวเลขจากเครื่องรุ่นหนึ่งไปใช้กับอีกรุ่นโดยตรง
④ ทำไมต้องทำ Arc Calibration ก่อนสไปซ์?
การทำ Arc Calibration ก่อนเริ่มงานมีประโยชน์ในสถานการณ์ที่เครื่องต้องปรับชดเชยสภาวะการอาร์ก
ตัวอย่างเช่น เมื่อเครื่องถูกย้ายไปยังพื้นที่ที่มีความกดอากาศหรืออุณหภูมิแตกต่างจากเดิมอย่างมีนัยสำคัญ
สภาพแวดล้อมสามารถส่งผลต่อพฤติกรรมการคายประจุไฟฟ้า ทำให้เครื่องบางรุ่นต้องตรวจสอบหรือปรับชดเชยระบบ Arc
แต่สำหรับเครื่องที่มีระบบปรับอัตโนมัติ อาจไม่จำเป็นต้องดำเนินการด้วยตนเองทุกครั้ง
คำตอบสั้น ๆ คือ ควรทำ Arc Calibration เมื่อเครื่องหรือสภาพงานกำหนด ไม่ใช่ทำทุกครั้งโดยไม่มีเหตุจำเป็น
⑤ Arc Calibration จำเป็นต้องทำทุกวันหรือไม่?
ไม่จำเป็นสำหรับเครื่อง Fusion Splicer ทุกรุ่น
แนวทางพิจารณาคือ
| สถานการณ์ | แนวทางปฏิบัติ |
|---|---|
| เปิดเครื่องทำงานตามปกติ | ตรวจความพร้อมตามคู่มือ |
| เครื่องแจ้งให้ Calibration | ดำเนินการตามคำแนะนำ |
| เปลี่ยน Electrode | ทำขั้นตอนหลังเปลี่ยนตามคู่มือ |
| ย้ายไปพื้นที่สูงกว่าเดิมมาก | ตรวจความจำเป็นในการ Calibration |
| อุณหภูมิหรือสภาพแวดล้อมเปลี่ยนมาก | ตรวจระบบชดเชย Arc |
| เปลี่ยน Fiber เป็นชนิดพิเศษ | ตรวจ Splice Mode และข้อกำหนด Calibration |
| พบปัญหาหลอมเชื่อมซ้ำ | ตรวจสาเหตุก่อนแล้ว Calibration เมื่อเหมาะสม |
สำหรับช่างที่ใช้เครื่อง Fujikura, Sumitomo, INNO หรือแบรนด์อื่น ควรปฏิบัติตามคู่มือของรุ่นที่ใช้งานจริง
⑥ อุปกรณ์ที่ต้องเตรียมก่อนทำ Arc Calibration
การ Calibration โดยทั่วไปต้องใช้อุปกรณ์ดังนี้
- เครื่อง Fusion Splicer
- แบตเตอรี่หรือแหล่งจ่ายไฟที่เสถียร
- Fiber Stripper
- Fiber Cleaver
- เส้นใยแก้วตัวอย่างตามชนิดที่เครื่องกำหนด
- อุปกรณ์ทำความสะอาด Fiber
- วัสดุทำความสะอาดแบบไร้ขุย
- กล่องเก็บเศษ Fiber
- คู่มือเครื่องสไปซ์
การใช้เส้นใยที่ไม่สะอาดหรือปลาย Fiber ที่ตัดไม่ดี อาจทำให้ผลการ Calibration ไม่น่าเชื่อถือ หรือเครื่องไม่สามารถดำเนินกระบวนการได้สำเร็จ
⑦ วิธีทำ Arc Calibration ทีละขั้นตอน
ขั้นตอนที่ 1 ตรวจสอบสภาพเครื่อง
ตรวจแบตเตอรี่ ตัวเครื่อง ฝาป้องกันลม และระบบกล้องว่าใช้งานได้ตามปกติ
ขั้นตอนที่ 2 ตรวจสอบ Electrode
ตรวจรอบการใช้งานและสภาพ Electrode ตามคู่มือ
หาก Electrode เสื่อมหรือมีความเสียหาย ควรแก้ไขก่อนทำ Calibration
ขั้นตอนที่ 3 ตรวจความสะอาด V-Groove
ตรวจว่าร่องวาง Fiber ไม่มีเศษแก้ว ฝุ่น หรือวัสดุตกค้างที่ทำให้ตำแหน่งเส้นใยผิดปกติ
ขั้นตอนที่ 4 เลือกเส้นใยตัวอย่าง
ใช้ชนิด Fiber ตามที่คู่มือของเครื่องกำหนดสำหรับ Arc Calibration
ไม่ควรใช้เส้นใยคนละชนิดแทนโดยไม่มีข้อกำหนดรองรับ
ขั้นตอนที่ 5 ปอก Coating
ใช้ Fiber Stripper ที่ตรงกับขนาด Coating โดยหลีกเลี่ยงการทำให้ผิวแก้วเป็นรอย
ขั้นตอนที่ 6 ทำความสะอาด
เช็ด Bare Fiber ด้วยวัสดุที่เหมาะสม และปล่อยให้แห้งก่อนนำเข้าเครื่อง
ขั้นตอนที่ 7 ตัดปลายด้วย Fiber Cleaver
ตั้ง Cleave Length ตามข้อกำหนดของโหมด Calibration แล้วตัดให้ได้หน้าตัดที่เหมาะสม
ขั้นตอนที่ 8 วาง Fiber ลงในเครื่อง
วางเส้นใยทั้งสองด้านใน V-Groove หรือ Fiber Holder ตามระยะและตำแหน่งที่เครื่องกำหนด
ขั้นตอนที่ 9 เปิดเมนู Arc Calibration
เปิดฟังก์ชัน Arc Calibration, Arc Test หรือชื่อเมนูตามคู่มือเครื่องรุ่นนั้น
เมนูของแต่ละยี่ห้ออาจไม่เหมือนกัน และบางรุ่นทำกระบวนการชดเชยอาร์กโดยอัตโนมัติ
ขั้นตอนที่ 10 เริ่ม Calibration
ให้เครื่องดำเนินการตามขั้นตอนที่กำหนด โดยอาจมีการสร้างอาร์กและตรวจพฤติกรรมของเส้นใยตัวอย่าง
ไม่เปิดฝาหรือสัมผัส Electrode ระหว่างเครื่องสร้างอาร์ก
ขั้นตอนที่ 11 ตรวจสอบผล
อ่านผลที่แสดงบนหน้าจอ เช่น สำเร็จ ต้องทำซ้ำ หรือมีข้อผิดพลาด
ชื่อและเกณฑ์ของสถานะแตกต่างกันตามรุ่น
ขั้นตอนที่ 12 ทดลองสไปซ์
หลัง Calibration สำเร็จ ควรทดลองสไปซ์เส้นใยตัวอย่างและตรวจสอบคุณภาพรอยต่อก่อนเริ่มงานสำคัญ
⑧ Arc Calibration สำเร็จต้องดูตรงไหน?
หลังเริ่ม Calibration เครื่องอาจแสดงสถานะต่างกันตามรุ่น เช่น
| ข้อความบนเครื่อง | ความหมายโดยทั่วไป |
|---|---|
| Calibration Complete | กระบวนการเสร็จสมบูรณ์ |
| Test OK | ผลการทดสอบผ่านเกณฑ์ |
| Test Finish | กระบวนการถึงขั้นตอนสิ้นสุดที่กำหนด |
| Arc Power Too High | ระบบตรวจพบการอาร์กสูงเกินช่วงที่กำหนด |
| Arc Power Too Low | ระบบตรวจพบการอาร์กต่ำเกินช่วงที่กำหนด |
| Calibration Failed | กระบวนการไม่สำเร็จ |
ข้อความเหล่านี้เป็นตัวอย่าง ไม่ใช่คำที่ทุกเครื่องใช้เหมือนกัน และบางรุ่นอาจต้องทำซ้ำหลายรอบก่อนผ่านเกณฑ์
เมื่อ Calibration สำเร็จแล้ว ควรทดลองสไปซ์เพื่อยืนยันว่ารอยต่อมีคุณภาพเหมาะสม ไม่ควรตัดสินจากข้อความสำเร็จเพียงอย่างเดียว
⑨ ทำ Arc Calibration แล้ว Loss ยังสูง เกิดจากอะไร?
Arc Calibration ไม่สามารถแก้ไขปัญหาทั้งหมดของเครื่อง Fusion Splicer ได้
หากสไปซ์แล้วค่า Loss ยังสูง ควรตรวจสอบปัจจัยต่อไปนี้
| สาเหตุ | อาการที่อาจพบ | วิธีแก้ไข |
|---|---|---|
| Fiber Cleaver ผิดปกติ | Bad Cleave | ตรวจใบมีดและตัดใหม่ |
| V-Groove สกปรก | Fiber Offset | ทำความสะอาด |
| ปลาย Fiber มีคราบ | Bubble หรือรอยต่อผิดปกติ | เตรียม Fiber ใหม่ |
| Splice Mode ไม่ตรง | หลอมเชื่อมผิดปกติ | เลือกโปรแกรมให้ถูกต้อง |
| Electrode เสื่อม | Arc ไม่สม่ำเสมอ | ตรวจและเปลี่ยนตามเกณฑ์ |
| Fiber ต่างชนิด | Loss หรือภาพรอยต่อผิดปกติ | ตรวจชนิดเส้นใยและโปรแกรม |
| ระบบกล้องผิดปกติ | Alignment Error | ตรวจระบบภาพ |
| เครื่องมือวัดหรือวิธีวัดผิด | ค่า Loss ไม่สม่ำเสมอ | ตรวจวิธีทดสอบและการตั้งค่า |
ไม่ควรทำ Calibration ซ้ำโดยไม่จำกัดจำนวนรอบ หากเครื่องแจ้งข้อผิดพลาดต่อเนื่อง ต้องตรวจสอบสาเหตุอื่นหรือส่งตรวจตามคู่มือ
⑩ Arc Calibration กับ Arc Power ต่างกันอย่างไร?
Arc Power คือค่าควบคุมที่เกี่ยวข้องกับความเข้มของการอาร์กในโปรแกรมสไปซ์
Arc Calibration คือกระบวนการตรวจสอบหรือปรับชดเชยระบบ เพื่อให้การอาร์กเหมาะสมตามวิธีของผู้ผลิต
เครื่องบางรุ่นทำ Calibration โดยเปลี่ยนค่าชดเชยภายใน ไม่ได้เปลี่ยนตัวเลข Arc Power ที่ผู้ใช้เห็นใน Splice Mode โดยตรง
การปรับ Arc Power ด้วยตนเองจึงไม่ใช่สิ่งเดียวกับการทำ Arc Calibration
⑪ Arc Calibration กับ Electrode Stabilization ต่างกันอย่างไร?
ทั้งสองกระบวนการเกี่ยวข้องกับระบบอาร์ก แต่มีวัตถุประสงค์ต่างกัน
| รายการ | Arc Calibration | Electrode Stabilization |
|---|---|---|
| วัตถุประสงค์ | ตรวจสอบหรือปรับชดเชย Arc | ทำให้สภาวะอาร์กจาก Electrode เสถียร |
| วิธีการ | ตามระบบ Calibration | อาจใช้การอาร์กซ้ำตามโปรแกรม |
| ช่วงใช้งาน | เมื่อเครื่องหรือสภาพงานกำหนด | หลังเปลี่ยน Electrode หรือเมื่อจำเป็น |
| ใช้ Fiber ตัวอย่าง | ตามข้อกำหนดเครื่อง | ตามข้อกำหนดเครื่อง |
| มีในทุกเครื่องหรือไม่ | แตกต่างตามรุ่น | แตกต่างตามรุ่น |
เครื่องบางรุ่นกำหนดให้ทำ Electrode Stabilization ก่อน แล้วจึงทำ Arc Calibration อีกครั้ง
ไม่ควรสลับลำดับขั้นตอนหรือใช้วิธีจากเครื่องคนละรุ่นโดยไม่มีข้อมูลรองรับ
⑫ เปลี่ยน Electrode แล้วต้องทำ Arc Calibration หรือไม่?
เครื่องหลายรุ่นกำหนดขั้นตอนเฉพาะหลังเปลี่ยน Electrode ซึ่งอาจรวมถึงการ Stabilization และ Arc Calibration
แนวทางทั่วไปคือ
- ตรวจสอบว่าใช้ Electrode ตรงรุ่น
- ปิดเครื่องและเปลี่ยน Electrode ตามขั้นตอนที่ปลอดภัย
- ตรวจการติดตั้ง Electrode ทั้งสองด้าน
- เปิดเครื่องและเข้าสู่ขั้นตอนหลังเปลี่ยน Electrode
- ดำเนินการ Stabilization หากเครื่องกำหนด
- ทำ Arc Calibration ตามคู่มือ
- ตรวจสอบผลและทดลองสไปซ์
- บันทึกวันที่เปลี่ยนและรอบการใช้งาน
ไม่ควรรีเซ็ต Arc Count โดยไม่ได้เปลี่ยน Electrode จริง เพราะอาจทำให้ข้อมูลการบำรุงรักษาคลาดเคลื่อน
⑬ การย้ายเครื่องสไปซ์ขึ้นภูเขามีผลต่อ Arc Calibration หรือไม่?
มีโอกาสส่งผลต่อสภาวะการอาร์ก เพราะความกดอากาศเปลี่ยนตามระดับความสูงจากน้ำทะเล
เมื่อเครื่องถูกย้ายจากพื้นที่ราบไปยังพื้นที่สูง ความสามารถในการสร้างและควบคุมอาร์กอาจเปลี่ยนไปตามการออกแบบของเครื่อง
ช่างควรตรวจสอบ
- ระดับความสูงที่เครื่องรองรับ
- ระบบชดเชยความกดอากาศ
- ข้อกำหนด Arc Calibration
- สภาพ Electrode
- ผลการทดสอบรอยต่อ
สำหรับเครื่องที่มีระบบควบคุมอัตโนมัติ อาจไม่ต้องปรับค่าด้วยตนเอง แต่ยังควรตรวจสอบความพร้อมก่อนทำงานสำคัญ
⑭ ทำไมเครื่องสไปซ์ Arc Calibration ไม่ผ่าน?
ปัญหาที่พบได้ ได้แก่
- ใช้เส้นใยตัวอย่างผิดประเภท
- เส้นใยมีคราบสกปรก
- Cleave Angle ไม่เหมาะสม
- วาง Fiber ไม่ตรงตำแหน่ง
- Electrode เสื่อม
- ระบบ Arc ผิดปกติ
- สภาพแวดล้อมเปลี่ยนมาก
- กล้องหรือระบบตรวจจับมีปัญหา
- เครื่องยังไม่ผ่านขั้นตอน Stabilization ที่จำเป็น
วิธีแก้ไขทีละขั้นตอน
เริ่มจากตรวจสอบชนิด Fiber และโปรแกรม Calibration จากนั้นเตรียมเส้นใยใหม่ ตรวจ Cleaver และทำความสะอาด V-Groove
หากยังไม่ผ่านให้ตรวจสอบ Electrode และระบบแจ้งเตือนของเครื่อง
เมื่อเครื่องยังผิดปกติแม้ดำเนินการตามคู่มือครบแล้ว ควรหยุดและส่งตรวจ ไม่ควรปรับระบบไฟฟ้าหรือกลไก Electrode โดยคาดเดา
⑮ เทคนิคทำ Arc Calibration ให้ได้ผลสม่ำเสมอ
สำหรับช่างสไปซ์ที่ต้องทำงานจำนวนมาก ควรใช้แนวทางดังต่อไปนี้
ใช้เส้นใยชนิดเดียวกันในการทดสอบ ตามข้อกำหนด Calibration ของเครื่อง เพื่อช่วยลดความแตกต่างของผลการประเมิน
เตรียมหน้าตัดให้ดี เพราะหน้าตัดที่บิ่นหรือเอียงอาจทำให้เครื่องแจ้งข้อผิดพลาด
ตรวจความสะอาดก่อนเริ่ม โดยเฉพาะ V-Groove, Clamp และบริเวณปลายเส้นใย
หลีกเลี่ยงลมแรง ปิด Wind Protector ตามขั้นตอนเครื่อง และทำงานในสภาพแวดล้อมที่เหมาะสม
บันทึกผล Calibration เมื่อจำเป็นสำหรับงานต่อเนื่องหรือการตรวจสอบปัญหาในภายหลัง
ไม่ทำซ้ำโดยไร้เหตุผล หาก Calibration ไม่ผ่านหลายครั้ง ต้องตรวจสาเหตุ ไม่ควรพยายามทำต่อจน Electrode สึกโดยไม่จำเป็น
⑯ Checklist ก่อนทำ Arc Calibration
Checklist สำหรับช่าง Fiber Optic
0/12ตรวจสอบรุ่นเครื่องและคู่มือ Calibrationตรวจสอบแบตเตอรี่และระบบจ่ายไฟตรวจสอบ Electrode และ Arc Countทำความสะอาด V-Groove และ Clampตรวจสอบระบบกล้องเตรียมชนิด Fiber ตามคู่มือปอกและทำความสะอาดเส้นใยตัดปลายด้วย Fiber Cleaverวาง Fiber ตามระยะที่กำหนดเปิดฟังก์ชัน Arc Calibration ที่ถูกต้องตรวจสอบข้อความผลการ Calibrationทดลองสไปซ์และประเมินรอยต่อ
ล้างรายการ คัดลอก Checklist
⑰ คำถามที่พบบ่อยเกี่ยวกับ Arc Calibration
Arc Calibration คืออะไร?
เป็นกระบวนการตรวจสอบหรือปรับชดเชยระบบอาร์กไฟฟ้าของ Fusion Splicer เพื่อช่วยให้การหลอมเชื่อมเส้นใยเหมาะสมกับเงื่อนไขการทำงาน
Arc Calibration ต้องทำก่อนสไปซ์ทุกครั้งหรือไม่?
ไม่จำเป็น ต้องพิจารณารุ่นเครื่อง Splice Mode ระบบชดเชยอัตโนมัติ และสภาพแวดล้อม
ทำ Arc Calibration แล้วช่วยลด Splice Loss หรือไม่?
อาจช่วยลดปัญหาที่เกิดจากสภาวะ Arc ไม่เหมาะสม แต่ไม่สามารถแก้ไขปัญหาจากหน้าตัดเสียหาย Fiber Offset หรือสิ่งสกปรกได้ทั้งหมด
เปลี่ยน Electrode แล้วต้อง Calibration หรือไม่?
เครื่องหลายรุ่นกำหนดให้ทำขั้นตอนหลังเปลี่ยน Electrode ซึ่งอาจรวมถึง Stabilization และ Arc Calibration ต้องตรวจคู่มือรุ่นจริง
Arc Calibration ใช้เวลานานไหม?
แตกต่างตามเครื่องและจำนวนรอบที่ระบบกำหนด บางครั้งอาจต้องเตรียมเส้นใยใหม่และทดสอบซ้ำก่อนผ่านเกณฑ์
Arc Calibration ใช้ Fiber ชนิดใด?
ต้องเลือกตามคู่มือเครื่อง เช่น เครื่องบางรุ่นกำหนดให้ใช้ Standard Single-mode Fiber G.652 ในการ Calibration
Arc Calibration ไม่ผ่านต้องทำอย่างไร?
ตรวจความสะอาดเส้นใย คุณภาพหน้าตัด V-Groove, Clamp และ Electrode ก่อนพิจารณาแก้ไขระบบภายใน
Arc Calibration กับ Arc Power เหมือนกันหรือไม่?
ไม่เหมือนกัน Arc Power เป็นค่าควบคุม ส่วน Arc Calibration เป็นกระบวนการตรวจสอบหรือปรับชดเชยการอาร์ก
⑱ สรุป Arc Calibration สำคัญต่อ Fusion Splicing อย่างไร?
Arc Calibration เป็นกระบวนการสำคัญในการตรวจสอบและปรับชดเชยระบบอาร์กไฟฟ้าของเครื่อง Fusion Splicer เพื่อให้การหลอมเชื่อมเส้นใยแก้วนำแสงมีความเหมาะสมและสม่ำเสมอ
การทำ Calibration มีความสำคัญโดยเฉพาะหลังเปลี่ยน Electrode เมื่อสภาพแวดล้อมเปลี่ยนอย่างมีนัยสำคัญ หรือเมื่อเครื่องแจ้งให้ดำเนินการ
อย่างไรก็ตาม เครื่องสไปซ์บางรุ่นมีระบบควบคุม Arc อัตโนมัติ จึงไม่จำเป็นต้องทำ Calibration ด้วยตนเองก่อนสไปซ์ทุกครั้ง
คุณภาพรอยต่อยังต้องอาศัยการปอกเส้นใยอย่างถูกต้อง การใช้ Fiber Cleaver ที่มีคุณภาพ ความสะอาดของ V-Groove และการตรวจสอบผลหลังสไปซ์
สำหรับผู้ที่ต้องการงานเชื่อมต่อและติดตั้งระบบไฟเบอร์ออฟติก สามารถดูรายละเอียด บริการรับสไปซ์ไฟเบอร์ออฟติก จาก comsiam เพื่อศึกษาขอบเขตบริการติดตั้งและบำรุงรักษาระบบเครือข่าย
ComSiam Professional Team